Processus MIM
Processus pièces frittées
01
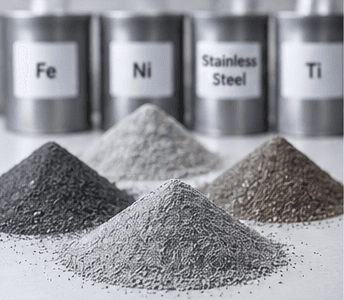
Sélection des poudres
Les poudres métalliques sont sélectionnées selon les propriétés requises du composant.
02
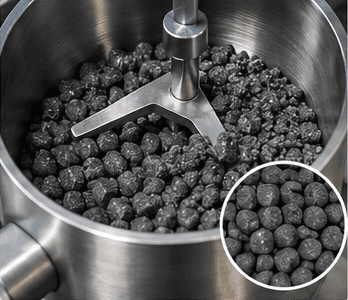
Préparation du feedstock
03
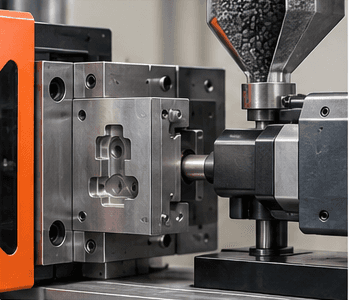
Moulage par injection
04
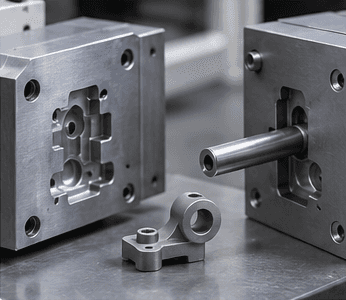
Refroidissement et extraction
05
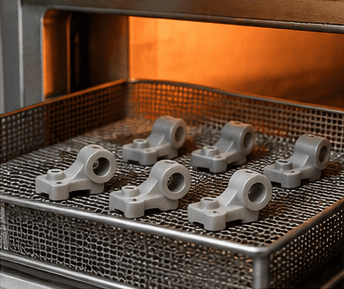
Déliantage
06
Frittage
07
Finitions secondaires
08
Contrôle qualité
01
02
03
04
05
06
07
08
LES AVANTAGES DES MÉTAUX EN POUDRE
✓
✓
✓
✓
✓
MATÉRIAUX ET CAPACITÉS TECHNIQUES
VANNES & POMPES
MIM et pièces frittées, est-ce le même procédé ?
Le MIM relève de la métallurgie des poudres et comprend une phase de frittage. Sur cette page, « pièces frittées » désigne en revanche le procédé conventionnel de pressage et frittage. Dans le MIM, des poudres fines et un liant forment un mélange injectable dans un moule ; après la mise en forme, le liant est éliminé et la pièce frittée. Dans le procédé conventionnel, les poudres sont compactées dans une matrice puis consolidées thermiquement. La liberté géométrique, l’outillage et la densité atteignable changent. EDR évalue le parcours selon la fonction de la pièce, sans considérer les deux procédés comme équivalents.
Quelles géométries conviennent aux deux technologies ?
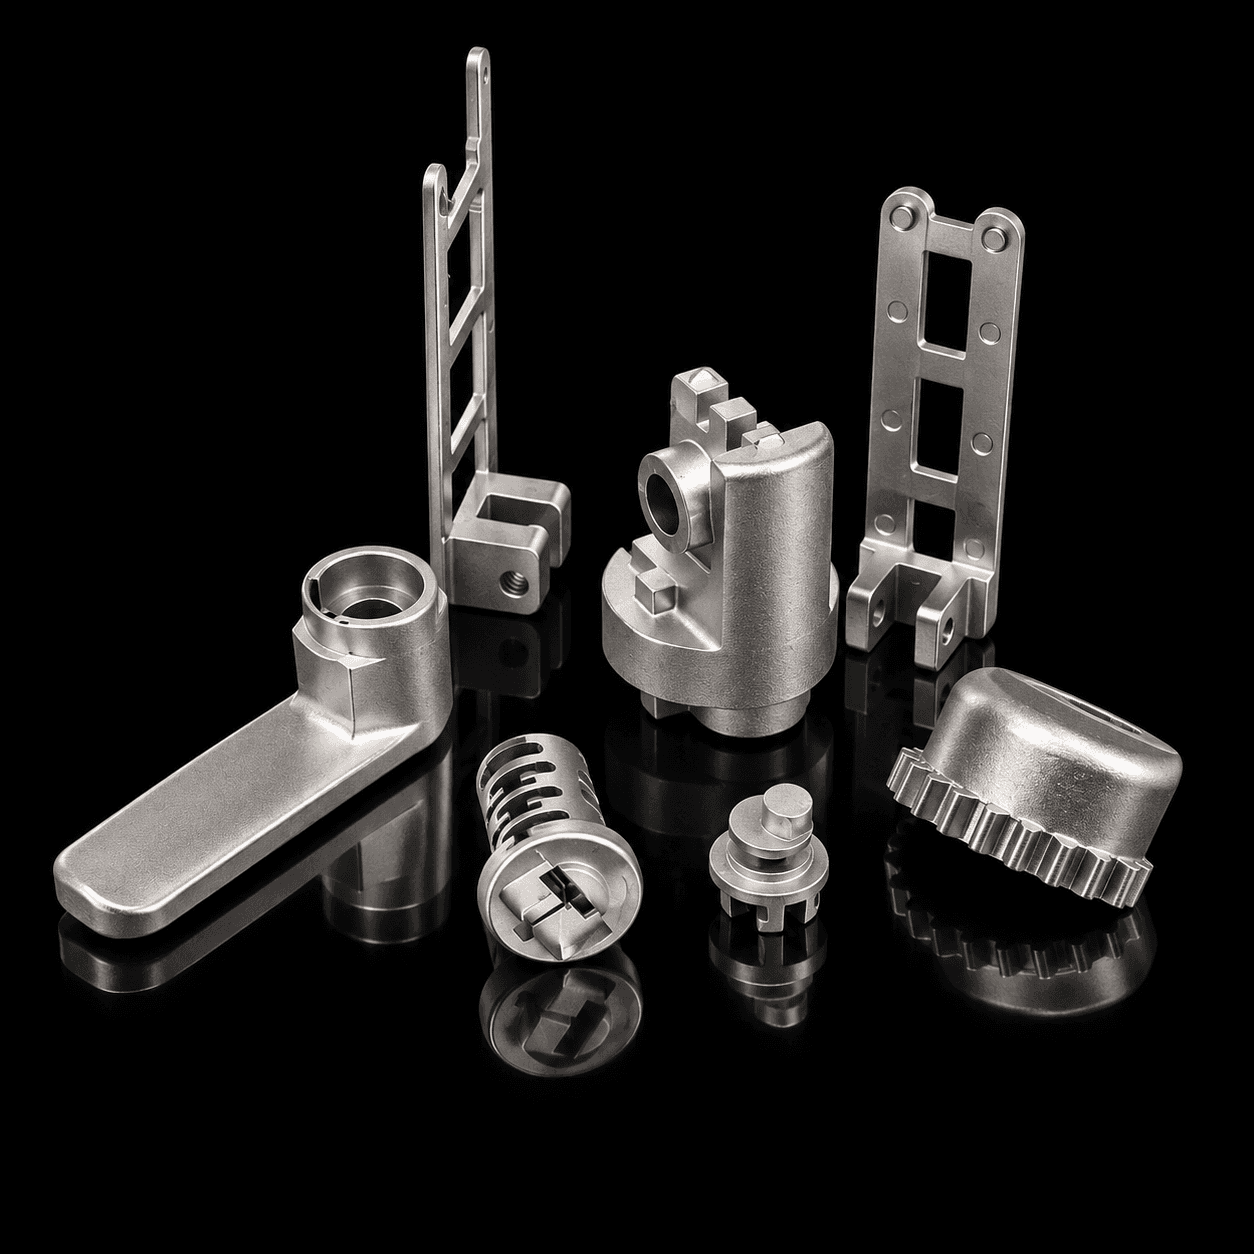
Le MIM convient surtout à des composants relativement petits et complexes, pourvu que géométrie, épaisseurs et démoulage soient compatibles avec le cycle. En pressage conventionnel, les directions de compactage et la sortie de la pièce de la matrice comptent : perçages transversaux et certaines contre-dépouilles peuvent exiger des reprises. Les dimensions maximales dépendent du matériau, de la forme et de l’installation. Pour les deux parcours, il faut évaluer le retrait ou les variations dimensionnelles pendant le frittage et les surfaces fonctionnelles à compléter.
Quand moules et matrices sont-ils rentables ?
L’outillage dédié rend ces procédés particulièrement intéressants pour les productions répétitives. Le seuil de rentabilité varie selon la complexité, le matériau, le nombre d’empreintes et les usinages évités par rapport à une pièce taillée dans la masse. EDR compare les quantités initiales et le besoin récurrent pour évaluer moule ou matrice, échantillonnage et coût de série. Il n’existe pas de lot minimum valable pour tous les composants : quantités, propriétés de l’outillage et conditions d’entretien doivent être définies dans l’offre de fourniture.
Quels matériaux peuvent être envisagés ?
Parmi les matériaux employés figurent les aciers inoxydables et alliés, les poudres à base de fer et les alliages de cuivre. Les familles utilisables diffèrent entre MIM et pressage. EDR vérifie la nuance requise et la disponibilité du cycle chez le fabricant sélectionné.
La densité suffit-elle à garantir la résistance du composant ?
La densité influe sur les propriétés, mais ne suffit pas à définir la résistance du composant. L’alliage, la distribution des pores, le frittage et les traitements comptent aussi. Les performances requises doivent être vérifiées par des essais et des critères convenus.
Comment obtient-on des ajustements précis avec les pièces frittées ?
Les cotes dépendent du moule ou de la matrice, de la géométrie et des variations pendant le cycle thermique. Calibrage ou reprises mécaniques peuvent compléter les ajustements. Tolérances et rugosités doivent être définies sur les surfaces fonctionnelles de la pièce.
Comment sont contrôlées porosité et conformité ?
Le plan peut comprendre mesures dimensionnelles, densité, dureté et essais mécaniques. La porosité peut être fonctionnelle, par exemple dans les bagues autolubrifiantes, ou à limiter. Pour les usages étanches, des exigences et essais spécifiques sur le composant sont nécessaires.
Des finitions et traitements ultérieurs sont-ils possibles ?
Selon le matériau et le procédé, on peut envisager traitements thermiques, revêtements, calibrage et usinages CNC. La porosité peut influencer le traitement de surface ; le cycle doit donc être défini avant la série.
DEMANDEZ UNE ANALYSE TECHNIQUE