Proceso MIM
Proceso de sinterizados
01
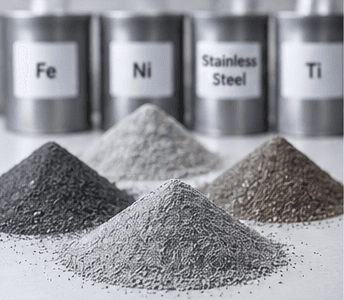
Selección de los polvos
Los polvos metálicos se seleccionan en función de las propiedades requeridas al componente.
02
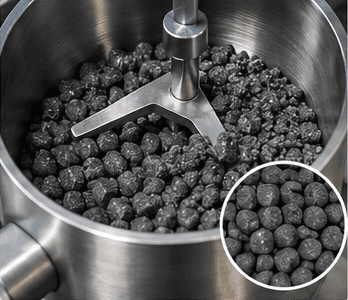
Preparación del feedstock
03
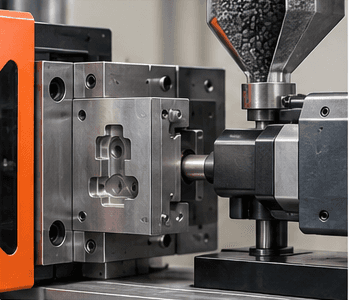
Moldeo por inyección
04
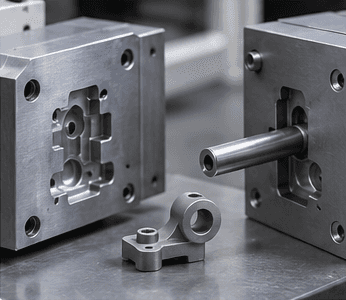
Enfriamiento y extracción
05
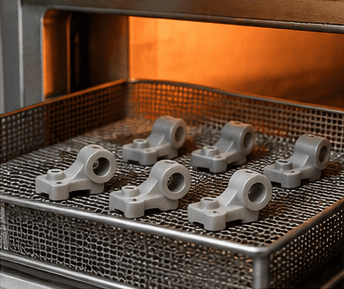
Debinding
06
Sinterización
07
Acabados secundarios
08
Control de calidad
01
02
03
04
05
06
07
08
VENTAJAS DE LOS METALES EN POLVO
✓
✓
✓
✓
✓
MATERIALES Y CAPACIDADES TÉCNICAS
VÁLVULAS Y BOMBAS
¿El MIM y los sinterizados son el mismo proceso?
El MIM pertenece a la pulvimetalurgia e incluye una fase de sinterización. En esta página, en cambio, «sinterizados» designa el proceso convencional de prensado y sinterización. En el MIM, polvos finos y un aglutinante forman una mezcla inyectable en un molde; tras el conformado, se elimina el aglutinante y la pieza se sinteriza. En el proceso convencional, los polvos se compactan en una matriz y después se consolidan térmicamente. Cambian la libertad geométrica, los utillajes y la densidad alcanzable. EDR evalúa la vía según la función de la pieza, evitando considerar equivalentes los dos procesos.
¿Qué geometrías son adecuadas para las dos tecnologías?
El MIM es adecuado sobre todo para componentes relativamente pequeños y elaborados, siempre que la geometría, los espesores y la extracción del molde sean compatibles con el ciclo. En el prensado convencional cuentan las direcciones de compactación y la salida de la pieza de la matriz: los taladros transversales y algunos rebajes pueden requerir repasos. Las dimensiones máximas dependen del material, la forma y la instalación. En ambas vías deben evaluarse la contracción o las variaciones dimensionales durante la sinterización y las superficies funcionales que haya que completar.
¿Cuándo compensan los moldes y matrices?
Los utillajes dedicados hacen que estos procesos resulten especialmente interesantes para producciones repetitivas. El umbral rentable varía con la complejidad, el material, el número de cavidades y los mecanizados evitados respecto a una pieza obtenida de macizo. EDR compara las cantidades iniciales y la necesidad recurrente para valorar molde o matriz, muestras y coste de serie. No existe un lote mínimo válido para todos los componentes: las cantidades, la propiedad de los utillajes y las condiciones de mantenimiento deben definirse en la propuesta de suministro.
¿Qué materiales pueden considerarse?
Entre los materiales empleados figuran aceros inoxidables y aleados, polvos de base hierro y aleaciones de cobre. Las familias utilizables difieren entre MIM y prensado. EDR verifica el grado requerido y la disponibilidad del ciclo en el fabricante seleccionado.
¿Basta la densidad para garantizar la resistencia del componente?
La densidad influye en las propiedades, pero no basta para definir la resistencia del componente. También cuentan la aleación, la distribución de los poros, la sinterización y los tratamientos. Las prestaciones requeridas deben verificarse con ensayos y criterios acordados.
¿Cómo se obtienen ajustes precisos en los sinterizados?
Las cotas dependen del molde o la matriz, la geometría y las variaciones durante el ciclo térmico. El calibrado o los repasos mecánicos pueden completar los ajustes. Las tolerancias y rugosidades deben definirse en las superficies funcionales de la pieza.
¿Cómo se controlan la porosidad y la conformidad?
El plan puede incluir mediciones dimensionales, densidad, dureza y ensayos mecánicos. La porosidad puede ser funcional, por ejemplo en los casquillos autolubricantes, o bien debe limitarse. Para usos con estanqueidad se necesitan requisitos y ensayos específicos sobre el componente.
¿Son posibles acabados y tratamientos posteriores?
Según el material y el proceso, pueden valorarse tratamientos térmicos, recubrimientos, calibrado y mecanizados CNC. La porosidad puede influir en el tratamiento superficial, por lo que el ciclo debe definirse antes de la serie.
SOLICITE UN ANÁLISIS TÉCNICO