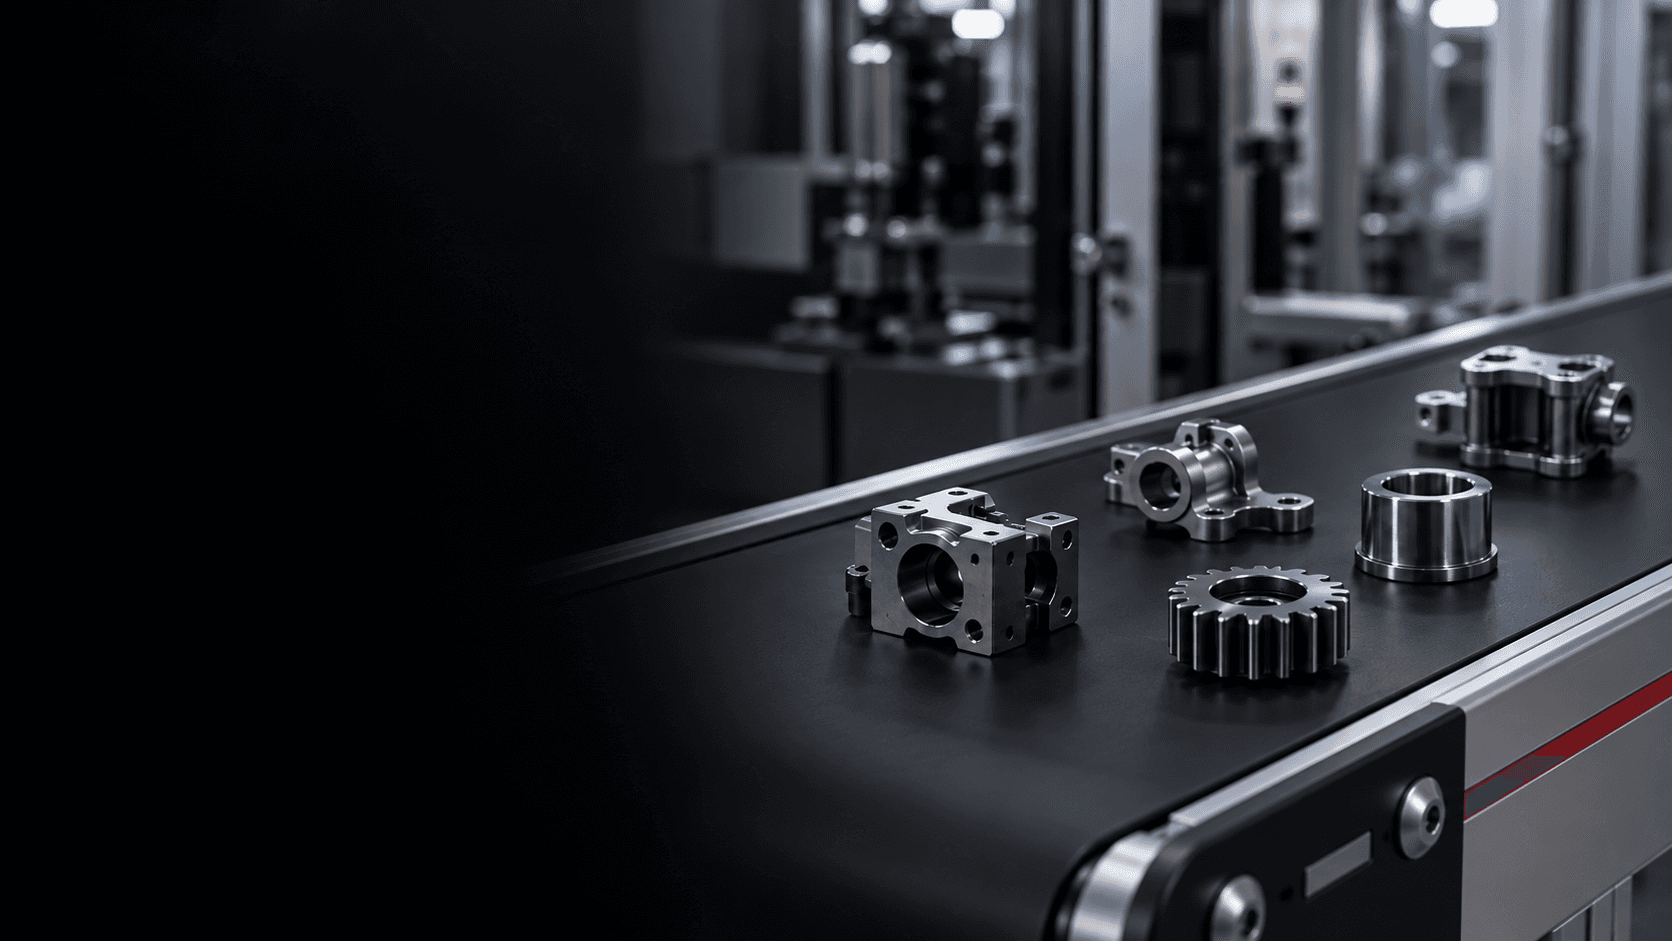
MIM-Prozess
Sinterprozess
01
Pulverauswahl
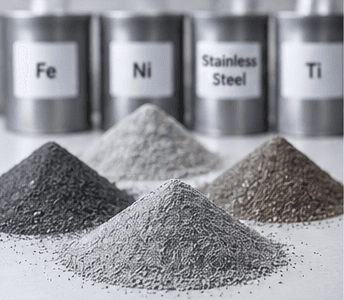
Die Metallpulver werden nach den geforderten Eigenschaften des Bauteils ausgewählt.
02
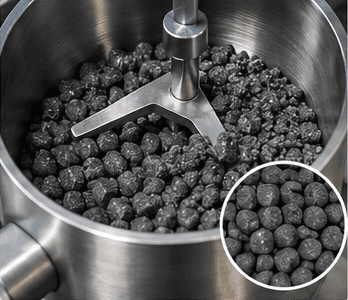
Feedstock-Aufbereitung
03
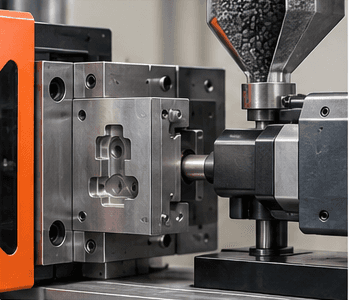
Spritzgießen
04
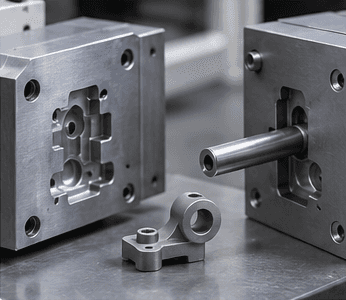
Abkühlen und Entnahme
05
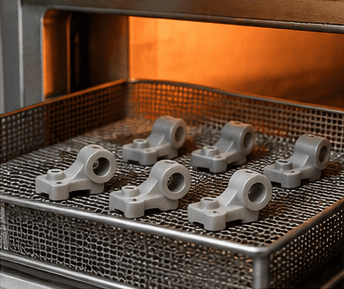
Debinding
06
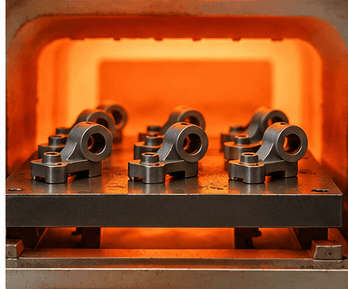
Sintern
07
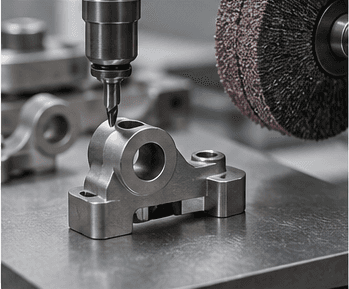
Nachbearbeitung
08
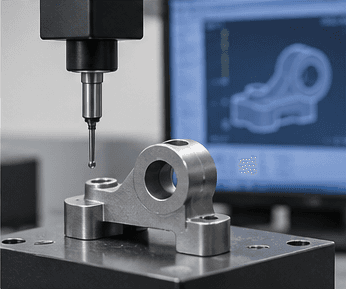
Qualitätskontrolle
01
02
03
04
05
06
07
08
DIE VORTEILE VON PULVERMETALLEN
✓
✓
✓
✓
✓
MATERIALIEN UND TECHNISCHE MÖGLICHKEITEN
VENTILE & PUMPEN
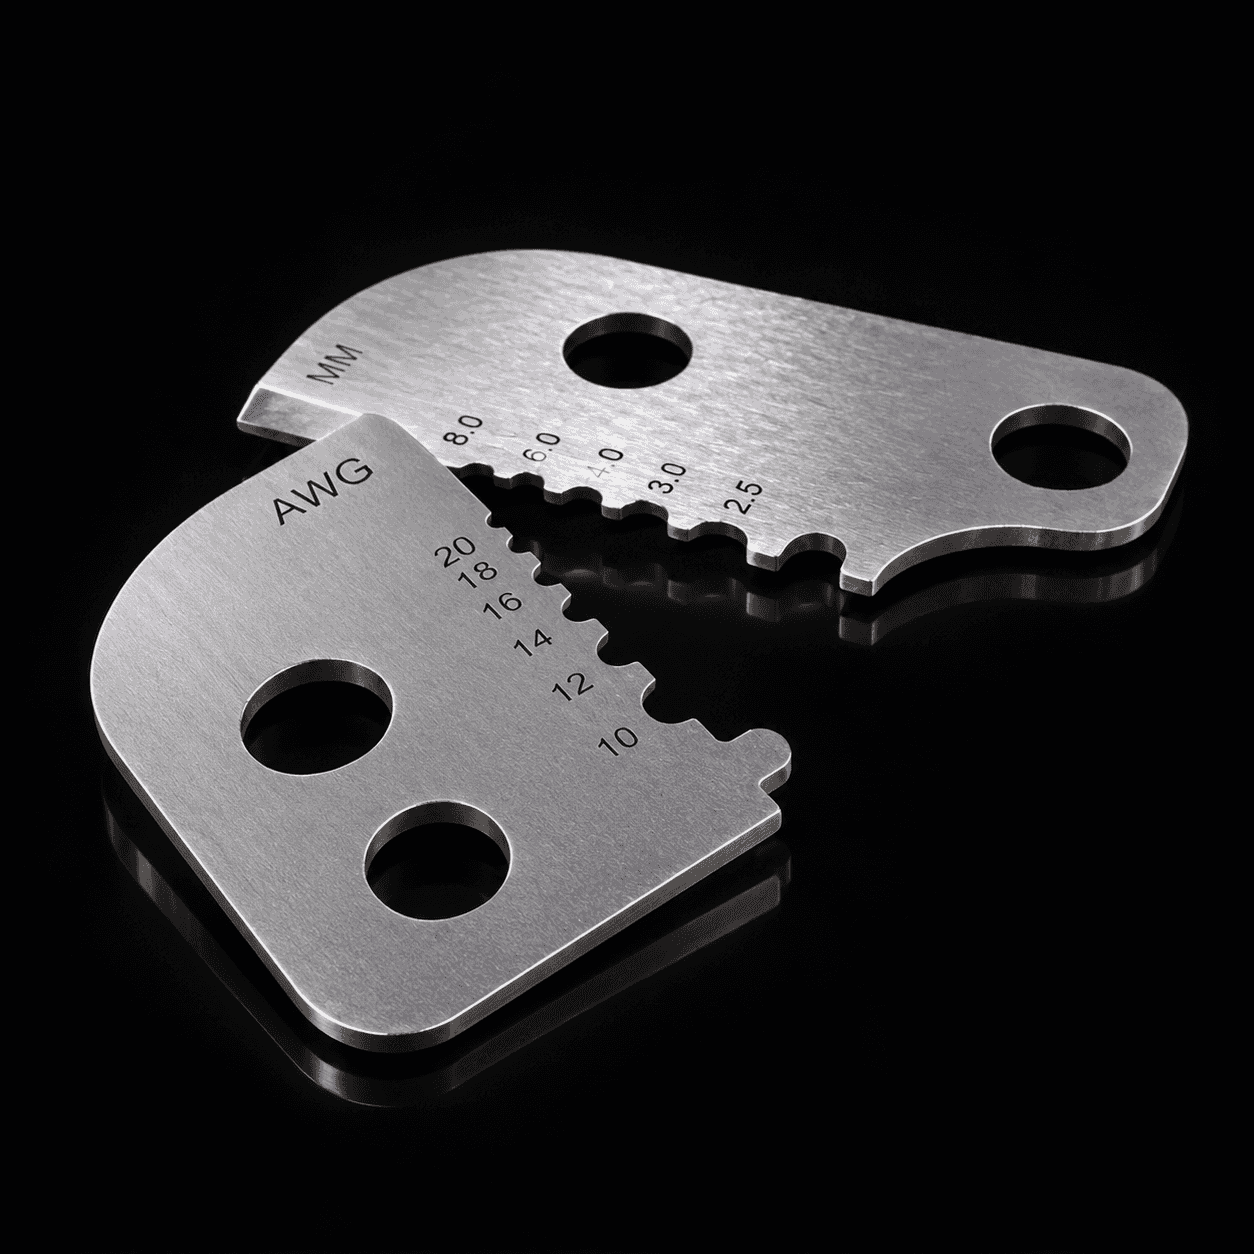
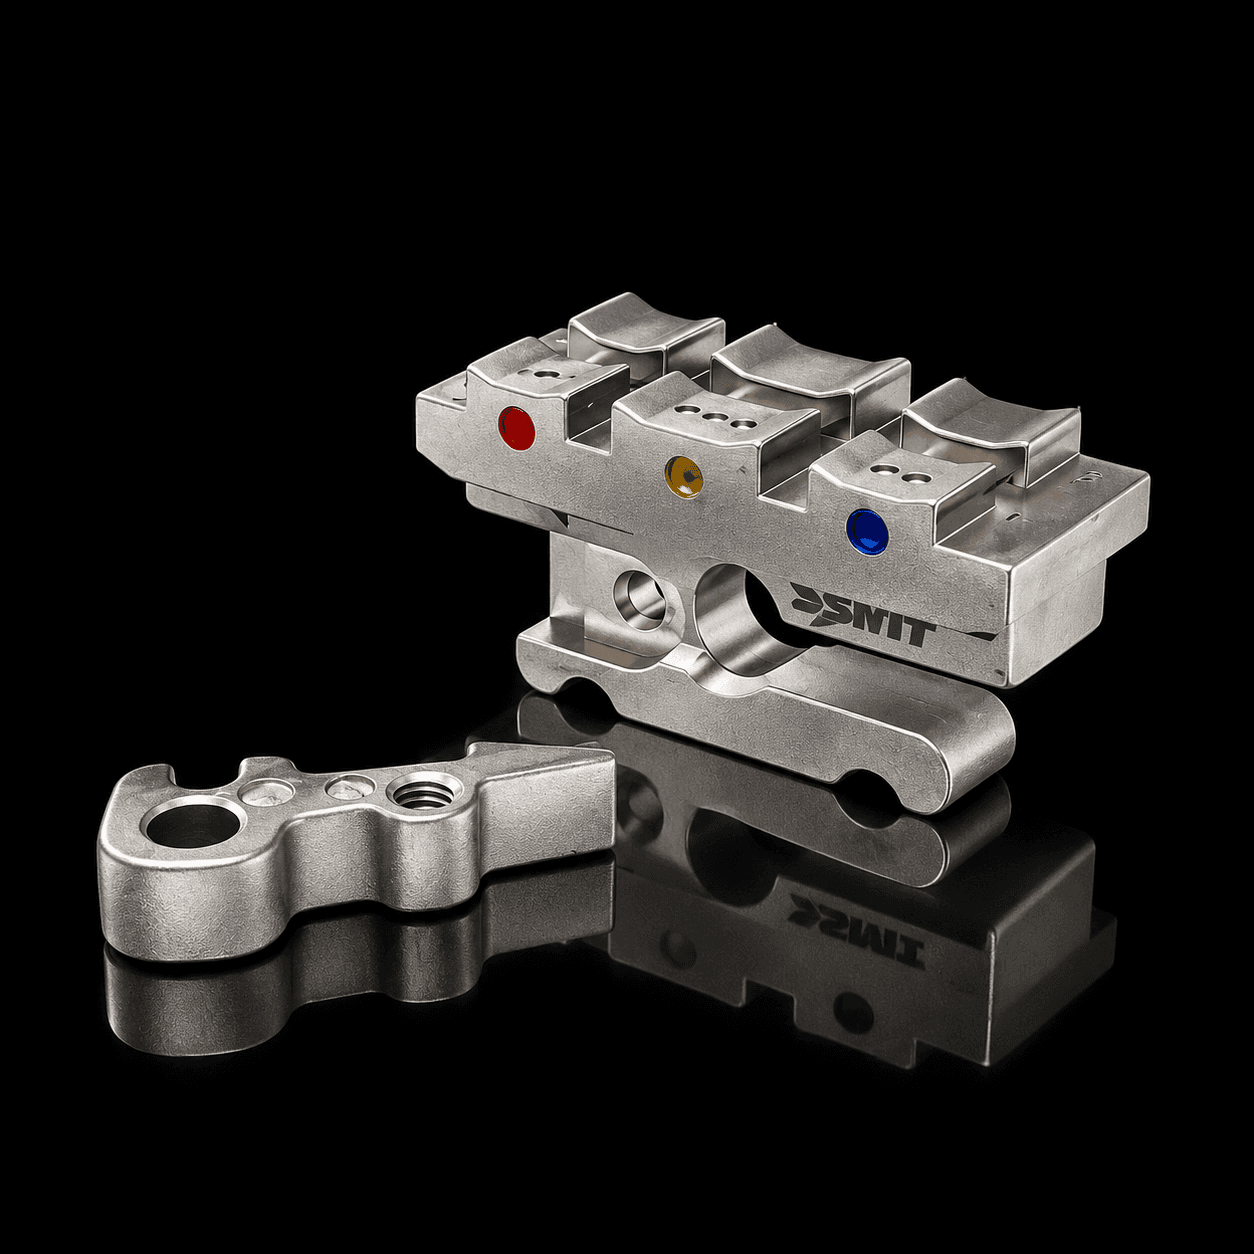
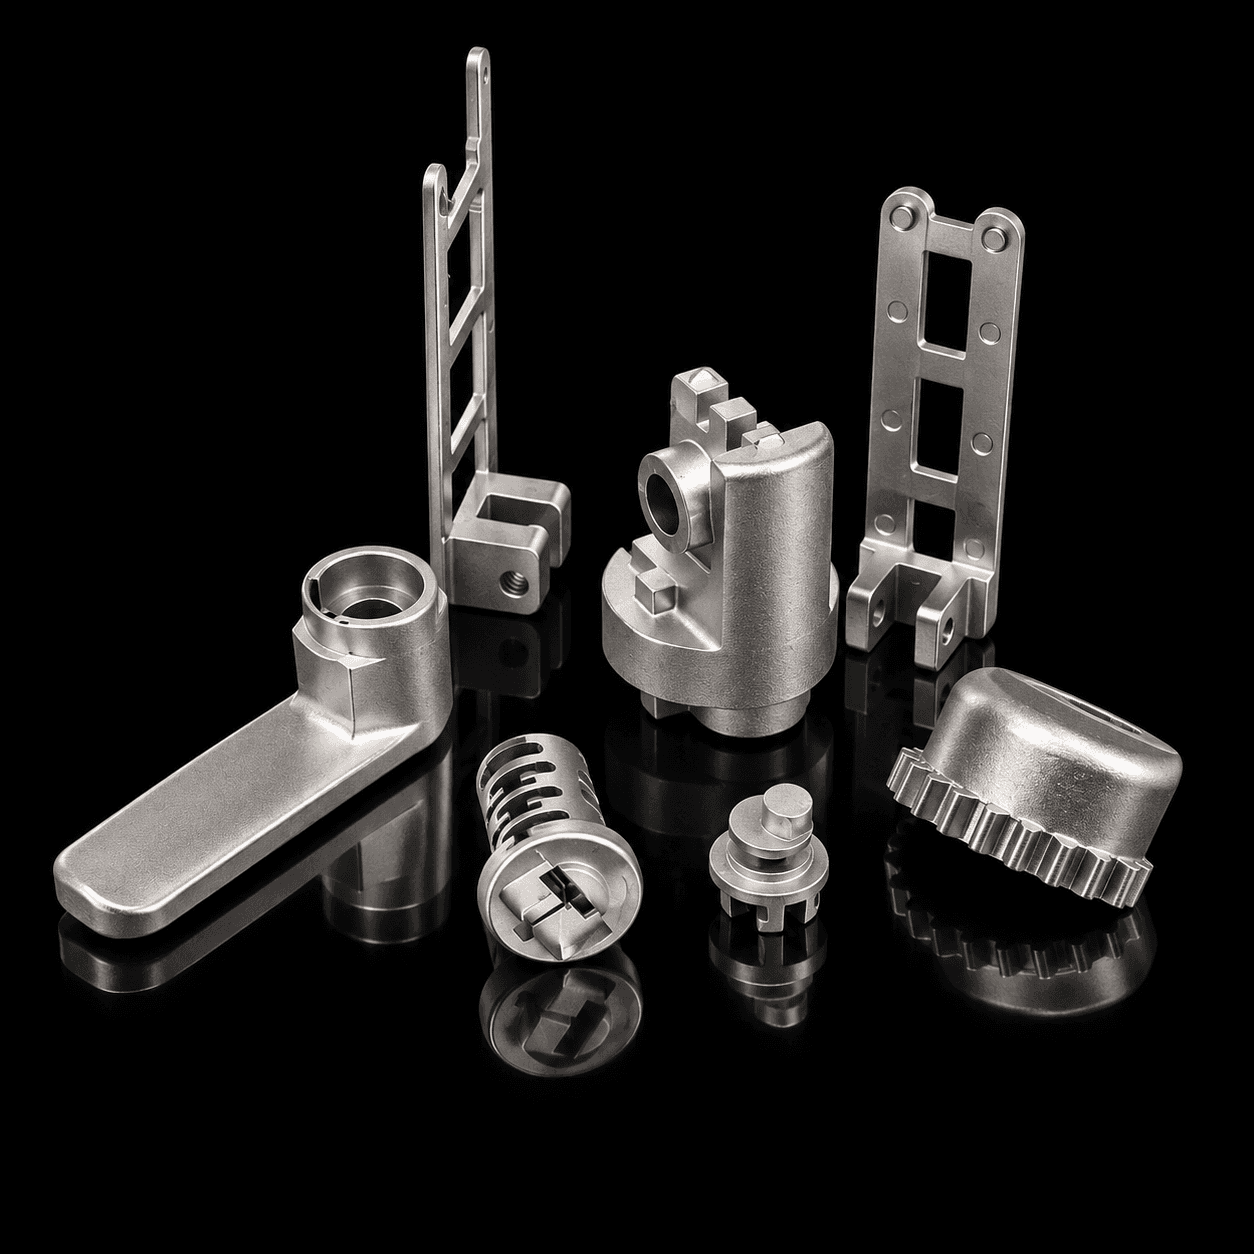
Sind MIM und Sinterteile derselbe Prozess?
MIM gehört zur Pulvermetallurgie und umfasst einen Sinterschritt. Auf dieser Seite bezeichnet „Sinterteile“ dagegen das konventionelle Press- und Sinterverfahren. Beim MIM bilden feine Pulver und Binder eine in eine Form spritzbare Mischung; nach der Formgebung wird der Binder entfernt und das Teil gesintert. Beim konventionellen Verfahren werden die Pulver in einer Matrize verdichtet und anschließend thermisch verfestigt. Geometrische Freiheit, Werkzeuge und erreichbare Dichte unterscheiden sich. EDR bewertet den Weg nach der Funktion des Teils und betrachtet die beiden Prozesse nicht als gleichwertig.
Welche Geometrien eignen sich für die beiden Technologien?
MIM eignet sich vor allem für relativ kleine, komplexe Bauteile, sofern Geometrie, Wandstärken und Entformung mit dem Zyklus vereinbar sind. Beim konventionellen Pressen zählen die Verdichtungsrichtungen und das Ausstoßen des Teils aus der Matrize: Querbohrungen und einige Hinterschnitte können Nacharbeit erfordern. Die maximalen Abmessungen hängen von Material, Form und Anlage ab. Bei beiden Wegen sind der Schrumpf bzw. die Maßänderungen beim Sintern sowie die zu vervollständigenden Funktionsflächen zu bewerten.
Wann lohnen sich Formen und Matrizen?
Die dedizierten Werkzeuge machen diese Prozesse besonders interessant für wiederkehrende Produktionen. Die wirtschaftliche Schwelle variiert mit Komplexität, Material, Anzahl der Kavitäten und den eingesparten Bearbeitungen im Vergleich zu einem Teil aus dem Vollen. EDR vergleicht Anfangsmengen und wiederkehrenden Bedarf, um Form oder Matrize, Bemusterung und Serienkosten zu bewerten. Es gibt keine Mindestlosgröße, die für alle Bauteile gilt: Menge, Eigentum an den Werkzeugen und Wartungsbedingungen müssen im Liefervorschlag festgelegt werden.
Welche Materialien kommen in Frage?
Zu den eingesetzten Materialien zählen Edelstähle und legierte Stähle, Pulver auf Eisenbasis und Kupferlegierungen. Die verwendbaren Werkstofffamilien unterscheiden sich zwischen MIM und Pressen. EDR prüft die geforderte Güte und die Verfügbarkeit des Zyklus beim ausgewählten Hersteller.
Reicht die Dichte aus, um die Festigkeit des Bauteils zu gewährleisten?
Die Dichte beeinflusst die Eigenschaften, reicht aber nicht aus, um die Festigkeit des Bauteils zu bestimmen. Auch Legierung, Porenverteilung, Sintern und Behandlungen spielen eine Rolle. Die geforderten Leistungen müssen durch Prüfungen und vereinbarte Kriterien nachgewiesen werden.
Wie werden präzise Passungen bei Sinterteilen erreicht?
Die Maße hängen von Form bzw. Matrize, Geometrie und Veränderungen während des Wärmezyklus ab. Kalibrieren oder mechanische Nacharbeit können die Passungen vervollständigen. Toleranzen und Rauheiten sind an den Funktionsflächen des Teils festzulegen.
Wie werden Porosität und Konformität geprüft?
Der Plan kann Maßmessungen, Dichte, Härte und mechanische Prüfungen umfassen. Die Porosität kann funktional sein, zum Beispiel bei selbstschmierenden Buchsen, oder zu begrenzen sein. Für dichtende Anwendungen sind spezifische Anforderungen und Prüfungen am Bauteil erforderlich.
Sind Nachbearbeitungen und Behandlungen möglich?
Je nach Material und Prozess können Wärmebehandlungen, Beschichtungen, Kalibrieren und CNC-Bearbeitung geprüft werden. Die Porosität kann die Oberflächenbehandlung beeinflussen, daher ist der Zyklus vor der Serie festzulegen.
TECHNISCHE ANALYSE ANFRAGEN