Processo MIM
Processo Sinterizzati
01
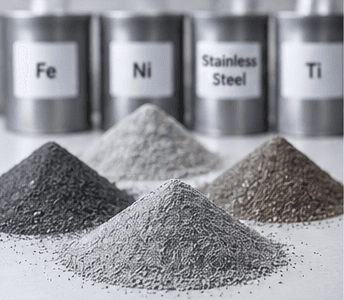
Selezione delle polveri
Le polveri metalliche vengono selezionate in funzione delle proprietà richieste al componente.
02
Preparazione del feedstock
03
Stampaggio a iniezione
04
Raffreddamento ed estrazione
05
Debinding
06
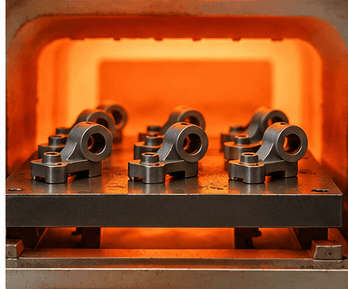
Sinterizzazione
07
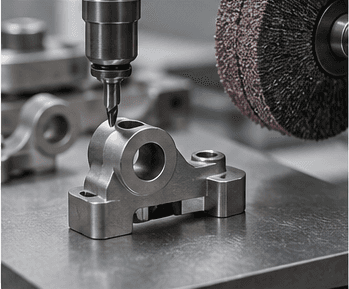
Finiture secondarie
08
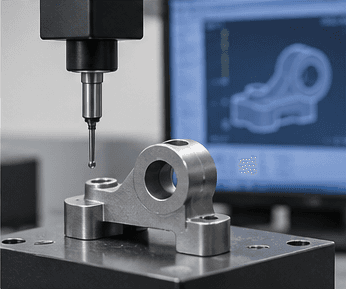
Controllo qualità
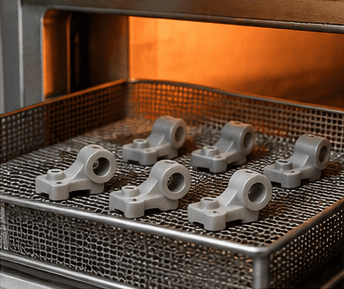
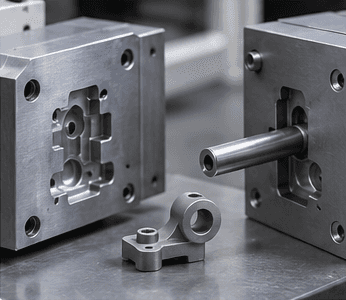
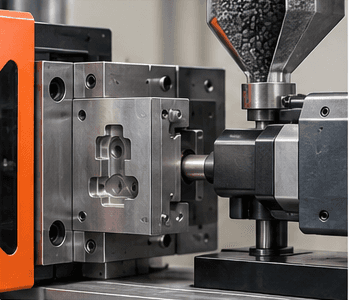
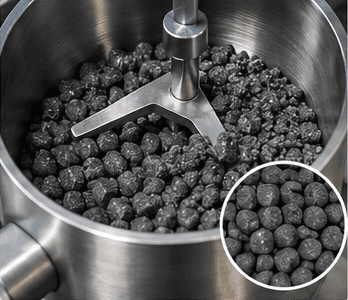
01
02
03
04
05
06
07
08
I VANTAGGI DEI METALLI DA POLVERI
✓
✓
✓
✓
✓
MATERIALI E CAPACITÀ TECNICHE
VALVOLE & POMPE
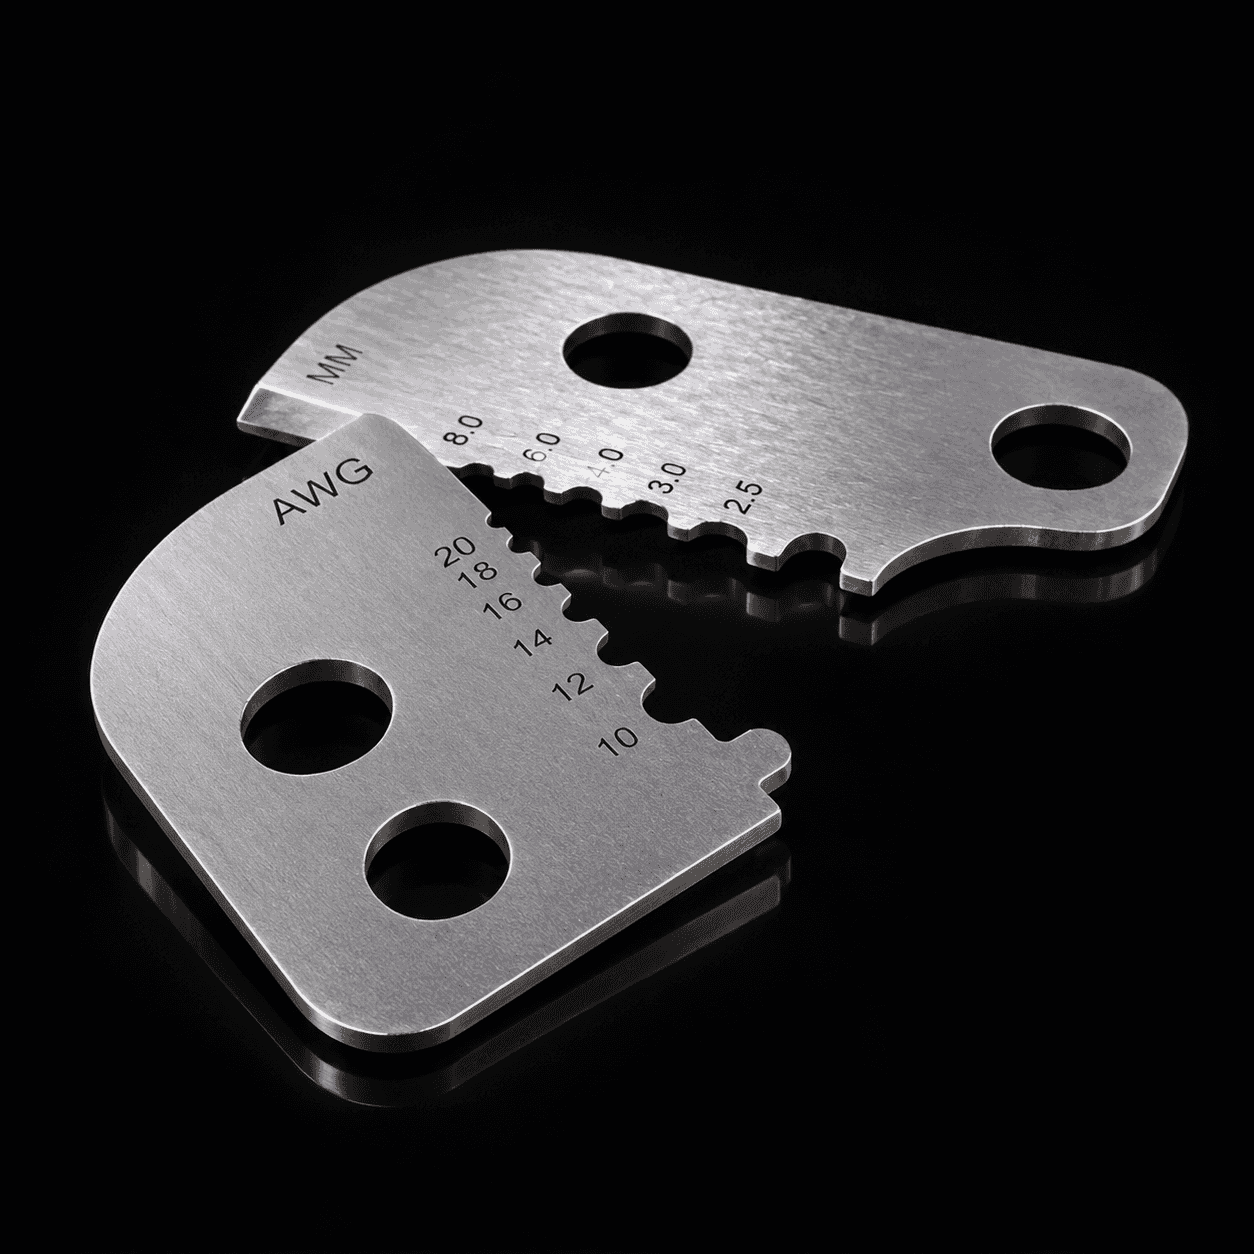
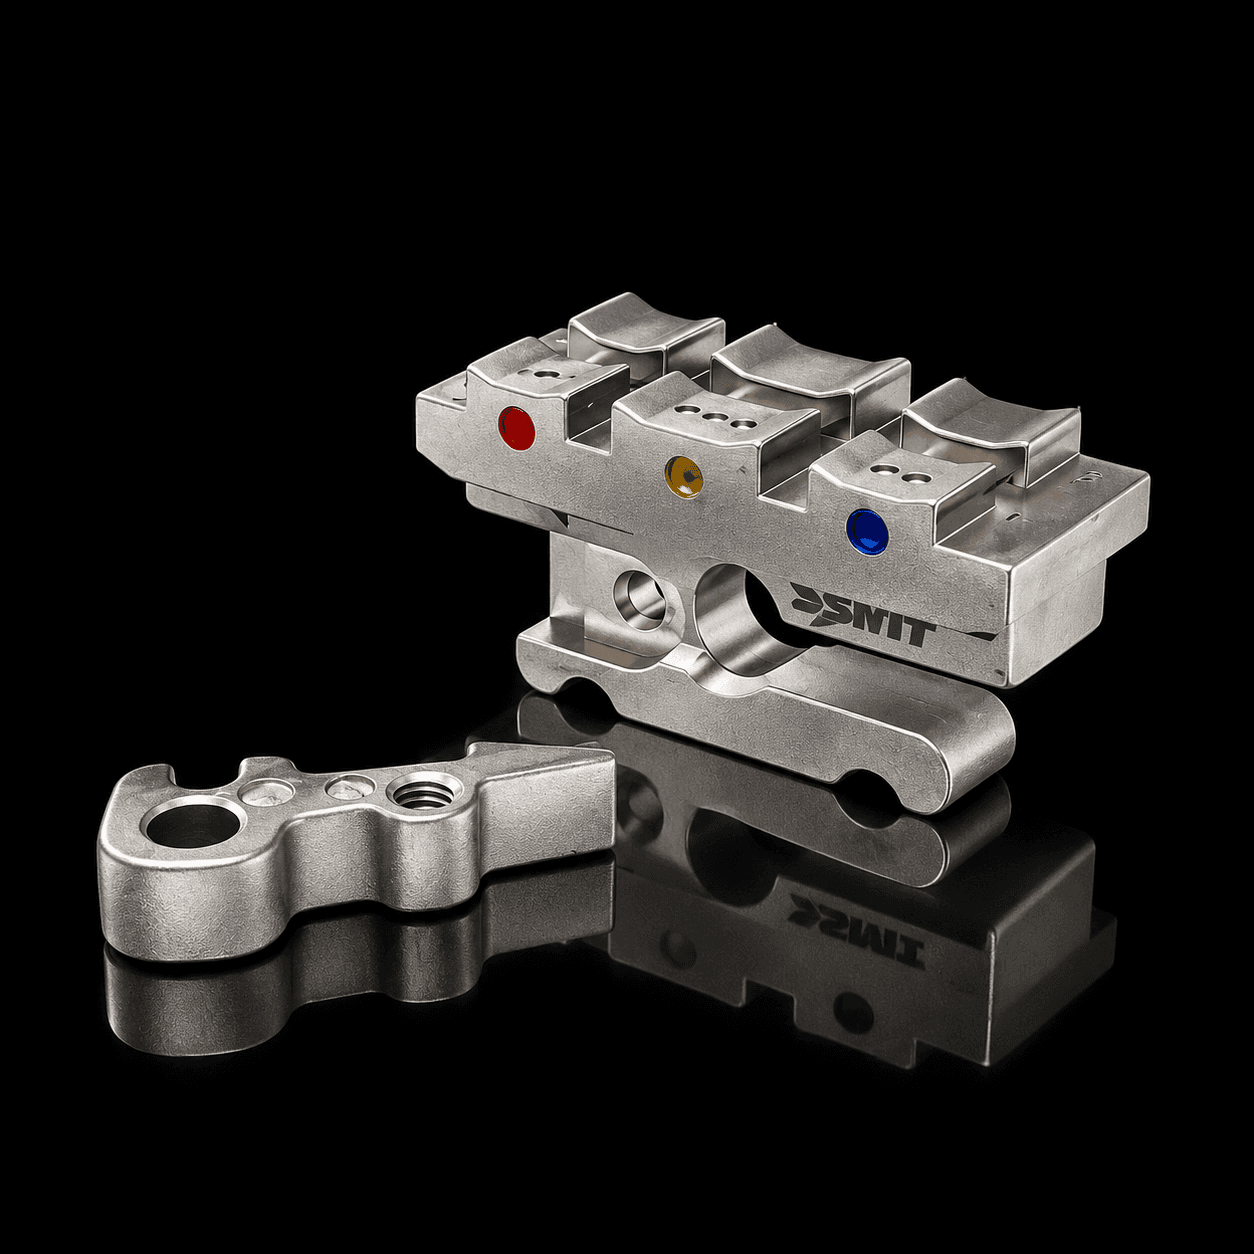
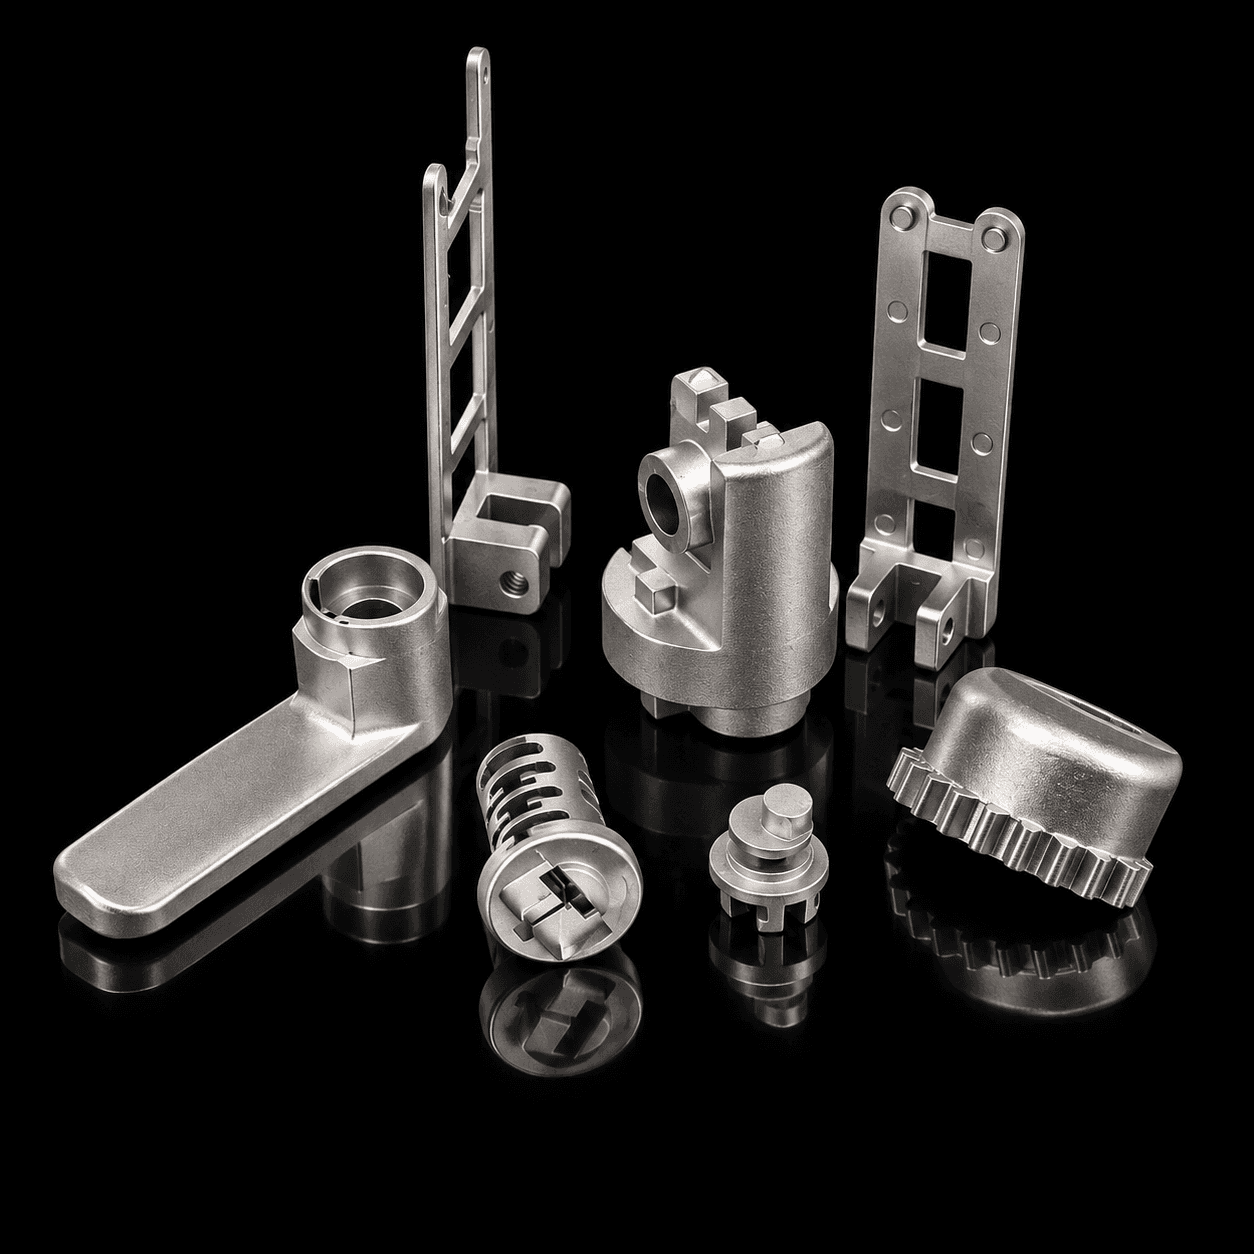
MIM e sinterizzati sono lo stesso processo?
Il MIM appartiene alla metallurgia delle polveri e comprende una fase di sinterizzazione. In questa pagina, “sinterizzati” indica invece il processo convenzionale di pressatura e sinterizzazione. Nel MIM, polveri fini e legante formano una miscela iniettabile in uno stampo; dopo la formatura, il legante viene rimosso e il pezzo sinterizzato. Nel processo convenzionale, le polveri vengono compattate in una matrice e poi consolidate termicamente. Cambiano libertà geometrica, attrezzature e densità ottenibile. EDR valuta il percorso in base alla funzione del pezzo, evitando di considerare i due processi equivalenti.
Quali geometrie sono adatte alle due tecnologie?
Il MIM è adatto soprattutto a componenti relativamente piccoli e articolati, purché geometria, spessori ed estrazione dallo stampo siano compatibili con il ciclo. Nella pressatura convenzionale contano le direzioni di compattazione e l’uscita del pezzo dalla matrice: fori trasversali e alcuni sottosquadri possono richiedere riprese. Le dimensioni massime dipendono da materiale, forma e impianto. Per entrambi i percorsi vanno valutati il ritiro o le variazioni dimensionali durante la sinterizzazione e le superfici funzionali da completare.
Quando convengono stampi e matrici?
Le attrezzature dedicate rendono questi processi particolarmente interessanti per produzioni ripetitive. La soglia conveniente varia con complessità, materiale, numero di cavità e lavorazioni evitate rispetto a un pezzo ricavato dal pieno. EDR confronta quantità iniziali e fabbisogno ricorrente per valutare stampo o matrice, campionatura e costo di serie. Non esiste un lotto minimo valido per tutti i componenti: quantità, proprietà delle attrezzature e condizioni di manutenzione devono essere definite nella proposta di fornitura.
Quali materiali possono essere presi in esame?
Tra i materiali impiegati figurano acciai inox e legati, polveri a base ferro e leghe di rame. Le famiglie utilizzabili differiscono tra MIM e pressatura. EDR verifica il grado richiesto e la disponibilità del ciclo presso il produttore selezionato.
La densità basta a garantire la resistenza del componente?
La densità influisce sulle proprietà, ma non basta a definire la resistenza del componente. Contano anche lega, distribuzione dei pori, sinterizzazione e trattamenti. Le prestazioni richieste devono essere verificate con prove e criteri concordati.
Come si ottengono accoppiamenti precisi nei sinterizzati?
Le quote dipendono da stampo o matrice, geometria e variazioni durante il ciclo termico. Calibratura o riprese meccaniche possono completare gli accoppiamenti. Tolleranze e rugosità vanno definite sulle superfici funzionali del pezzo.
Come vengono controllate porosità e conformità?
Il piano può comprendere misure dimensionali, densità, durezza e prove meccaniche. La porosità può essere funzionale, ad esempio nelle boccole autolubrificanti, oppure da limitare. Per impieghi a tenuta servono requisiti e prove specifici sul componente.
Sono possibili finiture e trattamenti successivi?
Secondo materiale e processo si possono valutare trattamenti termici, rivestimenti, calibratura e lavorazioni CNC. La porosità può influenzare il trattamento superficiale, quindi il ciclo va definito prima della serie.
RICHIEDI UN’ANALISI TECNICA