LES AVANTAGES DE LA FONDERIE DE FONTE
✓
✓
✓
✓
✓
MATÉRIAUX ET CAPACITÉS TECHNIQUES
VANNES & POMPES
Comment choisir entre fonte grise et fonte sphéroïdale ?
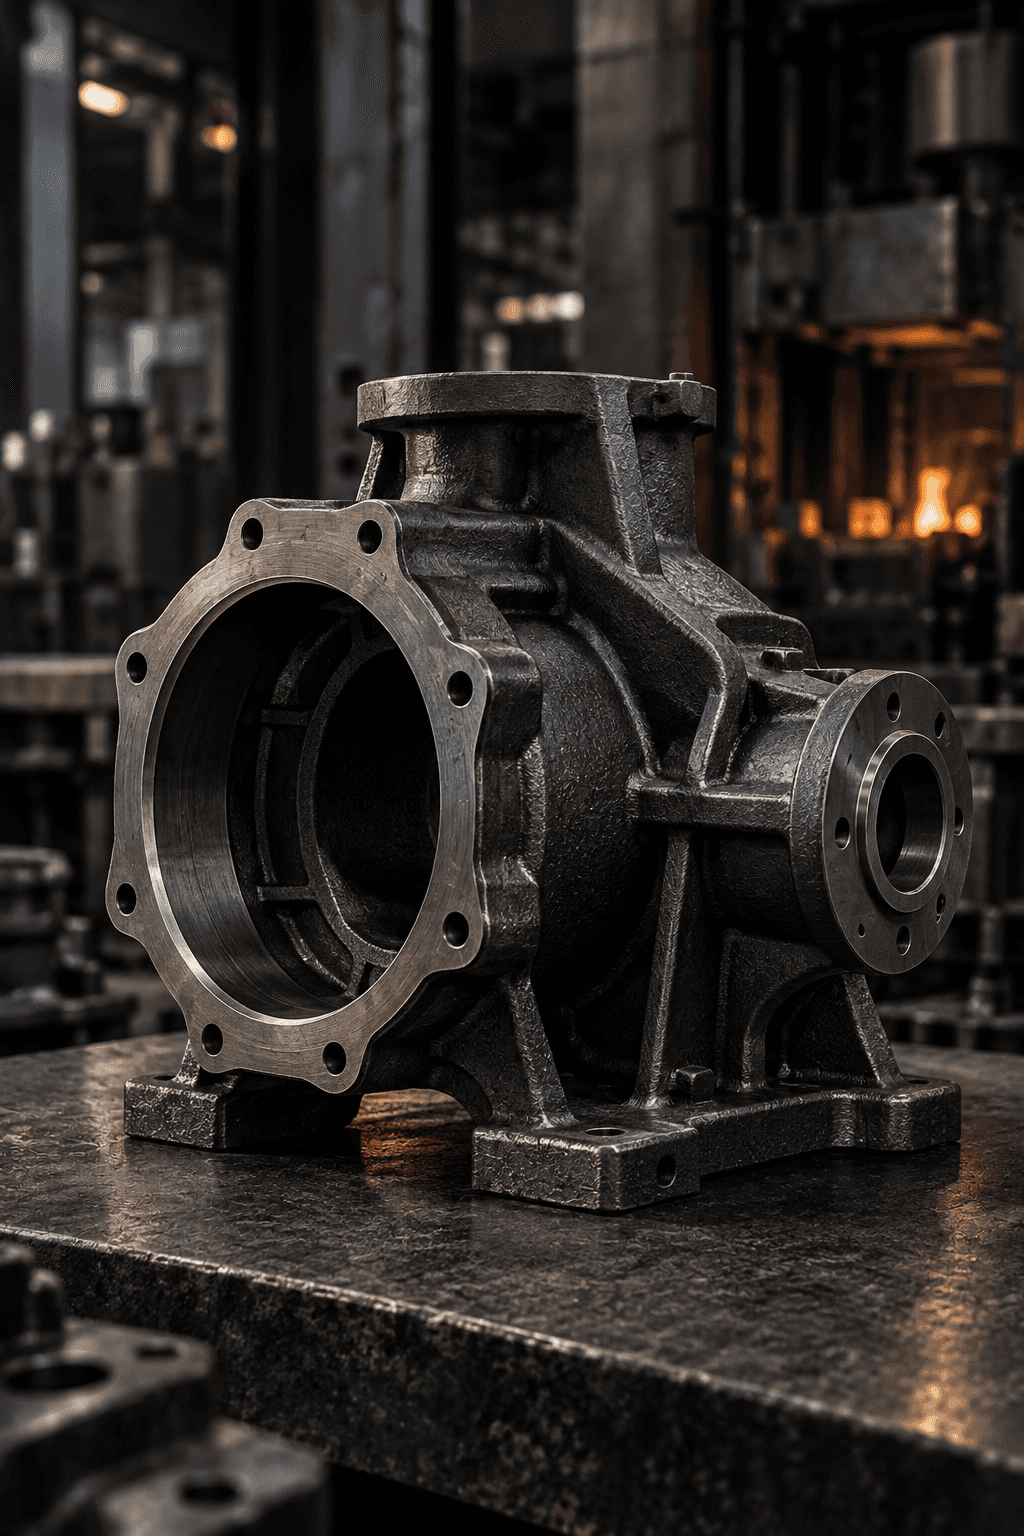
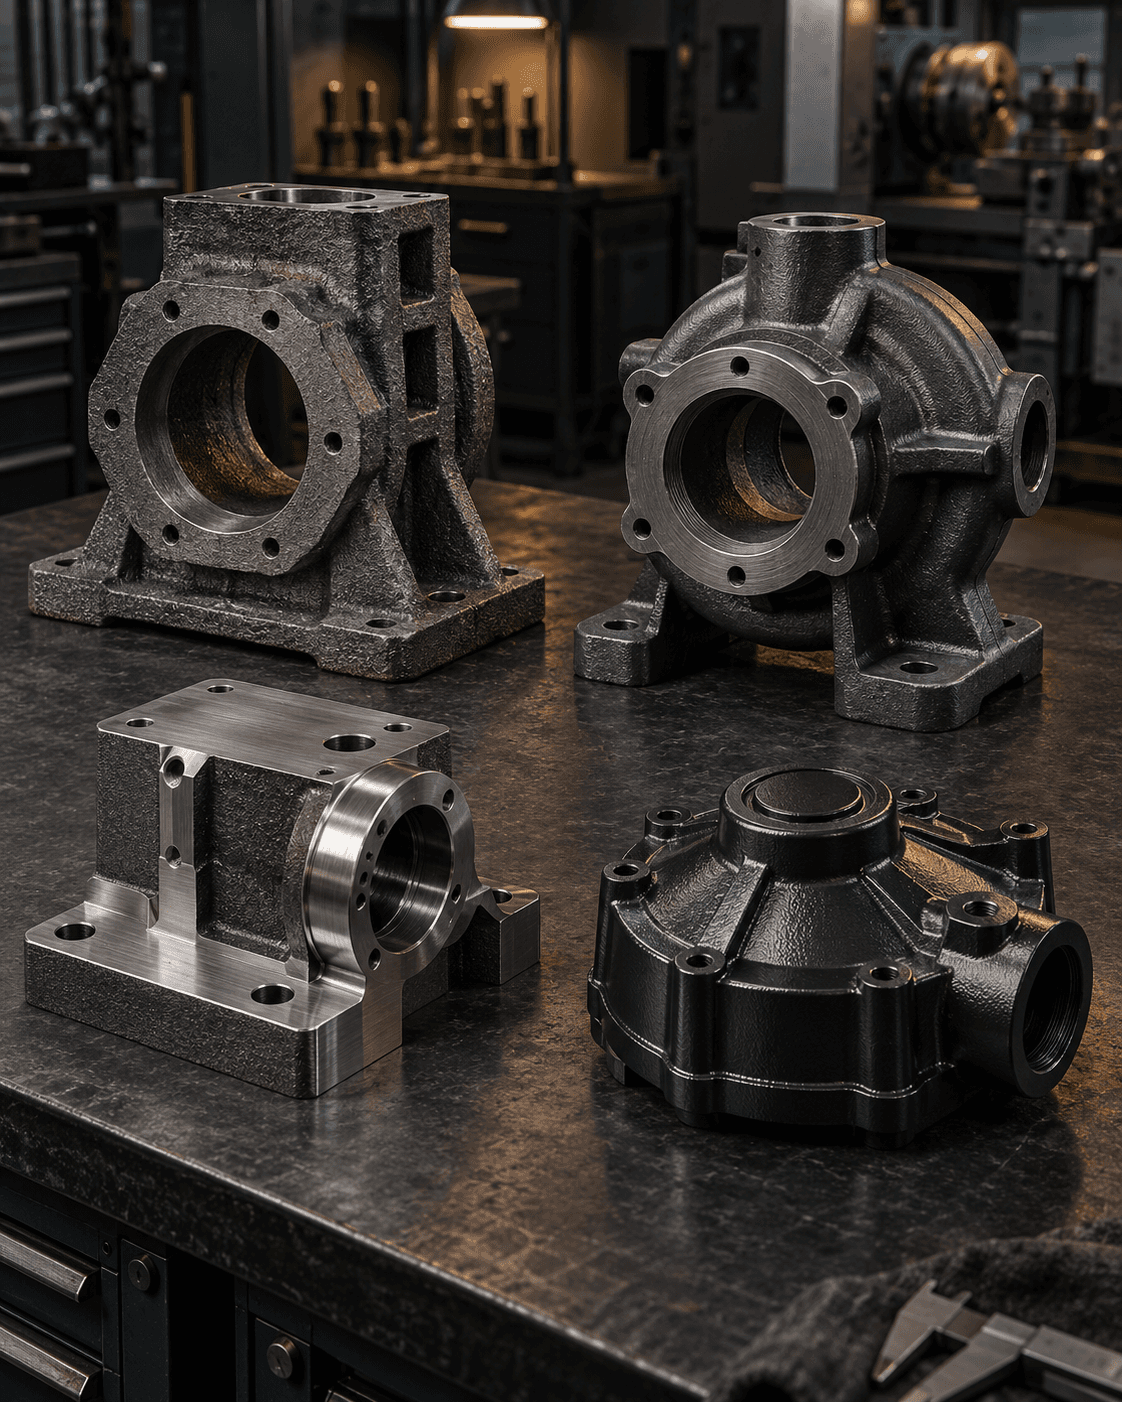
Le choix part de la fonction du composant. La fonte grise contient du graphite sous forme lamellaire et est souvent utilisée pour les bâtis et corps de machine grâce à ses propriétés d'amortissement des vibrations et à son usinabilité. Dans la fonte sphéroïdale, le graphite prend une forme principalement nodulaire, favorable à la ductilité et à la résistance mécanique par rapport à la fonte grise. Les performances effectives dépendent de la nuance, de la microstructure et de l'épaisseur de la pièce. Il faut donc préciser charges, chocs, température et environnement de service. EDR évalue ces données pour identifier le matériau et les vérifications pertinentes.
Peut-on réaliser des cavités et des canaux internes ?
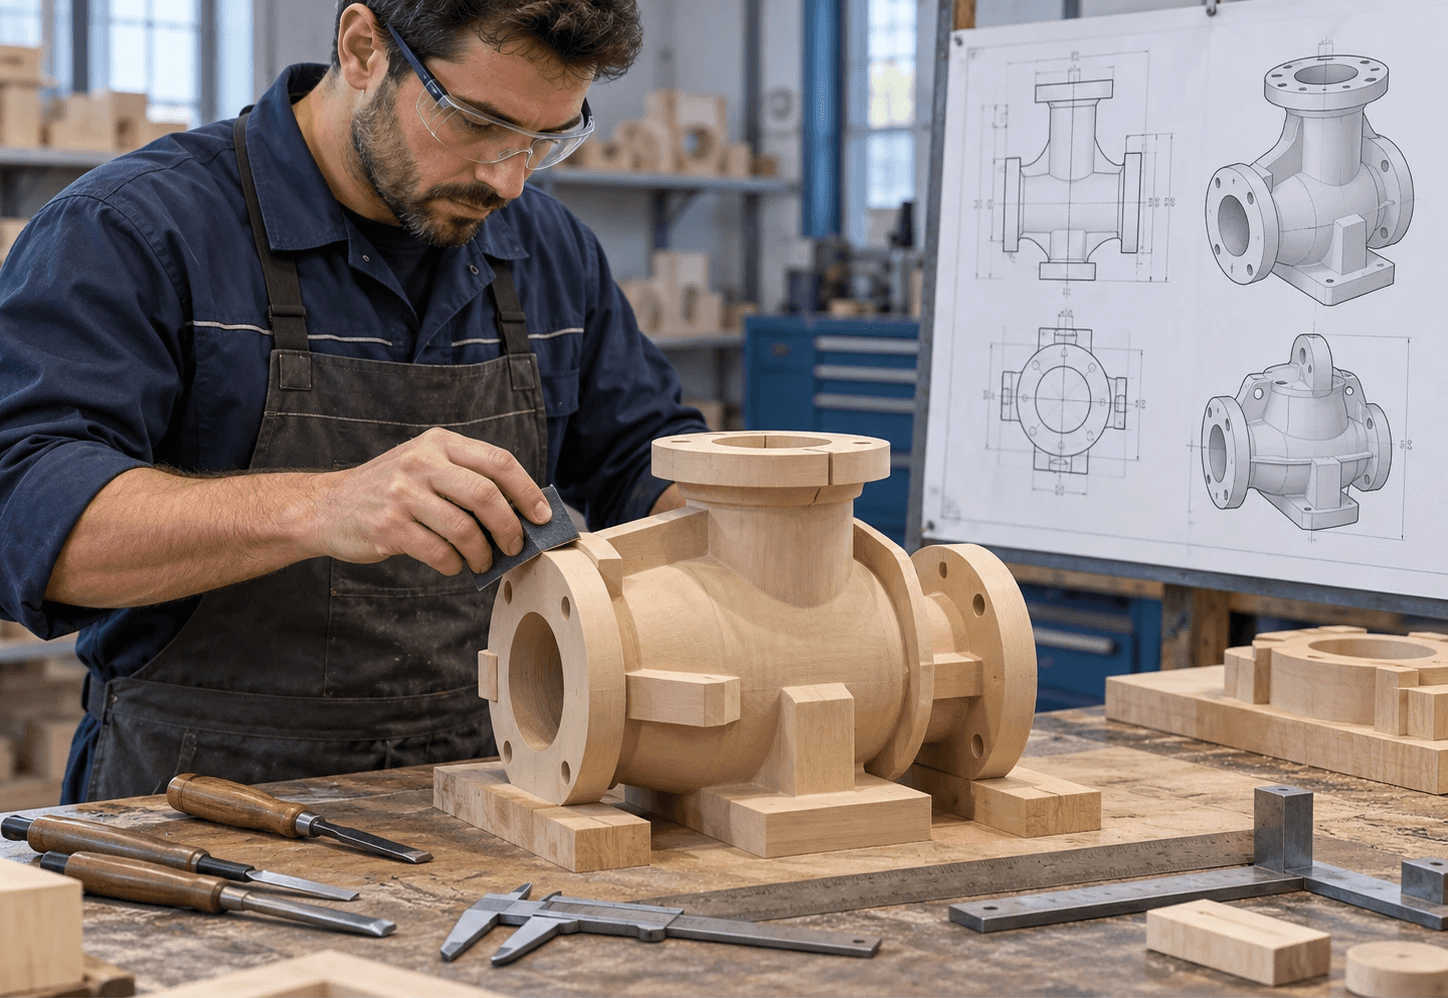
Oui, en fonderie au sable, les noyaux permettent d'obtenir des cavités et des passages internes. Leur faisabilité dépend de l'accessibilité, du maintien du noyau, des épaisseurs et de la possibilité d'évacuer le sable après la coulée. Les changements de section brusques et les zones massives demandent de l'attention car ils influencent l'alimentation et la solidification de la pièce. Le projet doit aussi être évalué pour les surépaisseurs, les dépouilles et les surfaces à usiner. EDR examine la géométrie avec le fabricant pour définir une solution réalisable et les points à vérifier sur l'échantillon.
Quelle précision obtient-on après la fonderie ?
Les tolérances de la pièce brute dépendent du système de moulage, des dimensions, de la géométrie et du retrait du matériau. Pour les alésages d'accouplement, portées, plans et surfaces d'étanchéité, des usinages sont souvent nécessaires. Il est utile de distinguer sur le plan les surfaces brutes des surfaces finies et d'indiquer références, tolérances et rugosité fonctionnelles. EDR évalue les surépaisseurs et la séquence de production, y compris d'éventuelles opérations de stabilisation, pour vérifier les cotes à l'état final requis par le client.
Quelles quantités et dimensions peut-on envisager ?
Quantités et dimensions dépendent de la forme, du matériau et de l'installation du fabricant. L'intérêt économique varie entre moulage manuel et lignes automatisées. Poids, encombrement et besoin annuel permettent à EDR d'évaluer la solution et le lot de fourniture.
Comment vérifie-t-on le matériau et la structure de la pièce en fonte ?
Le plan peut inclure analyse chimique, vérification du graphite, dureté et essais mécaniques. Pour les défauts et discontinuités, on choisit des contrôles compatibles avec la fonte et la géométrie. Exigences et fréquence des vérifications doivent être convenues sur le composant.
Quelles exigences pour une pièce travaillant sous pression ?
L'aptitude dépend de la nuance de fonte, de la conception, du fluide et des conditions de service. Les éventuels essais d'étanchéité ou de pression doivent être définis avec des critères d'acceptation spécifiques. Le seul choix de la fonderie ne garantit pas l'étanchéité de la pièce.
Comment met-on à jour modèles et plan ?
Modèles et boîtes à noyaux sont des outillages dédiés. EDR en coordonne la gestion chez le fabricant ; une modification impose de vérifier quels outillages mettre à jour et s'il faut répéter l'échantillonnage. Coûts et délais sont évalués avant la révision.
Quelles finitions complètent le composant en fonte ?
Après le nettoyage de la pièce, des usinages CNC et des protections de surface adaptées à l'environnement d'utilisation peuvent être prévus. Finition, état des surfaces et contrôles sur la pièce terminée doivent être indiqués dans la demande.
DEMANDEZ UNE ANALYSE TECHNIQUE