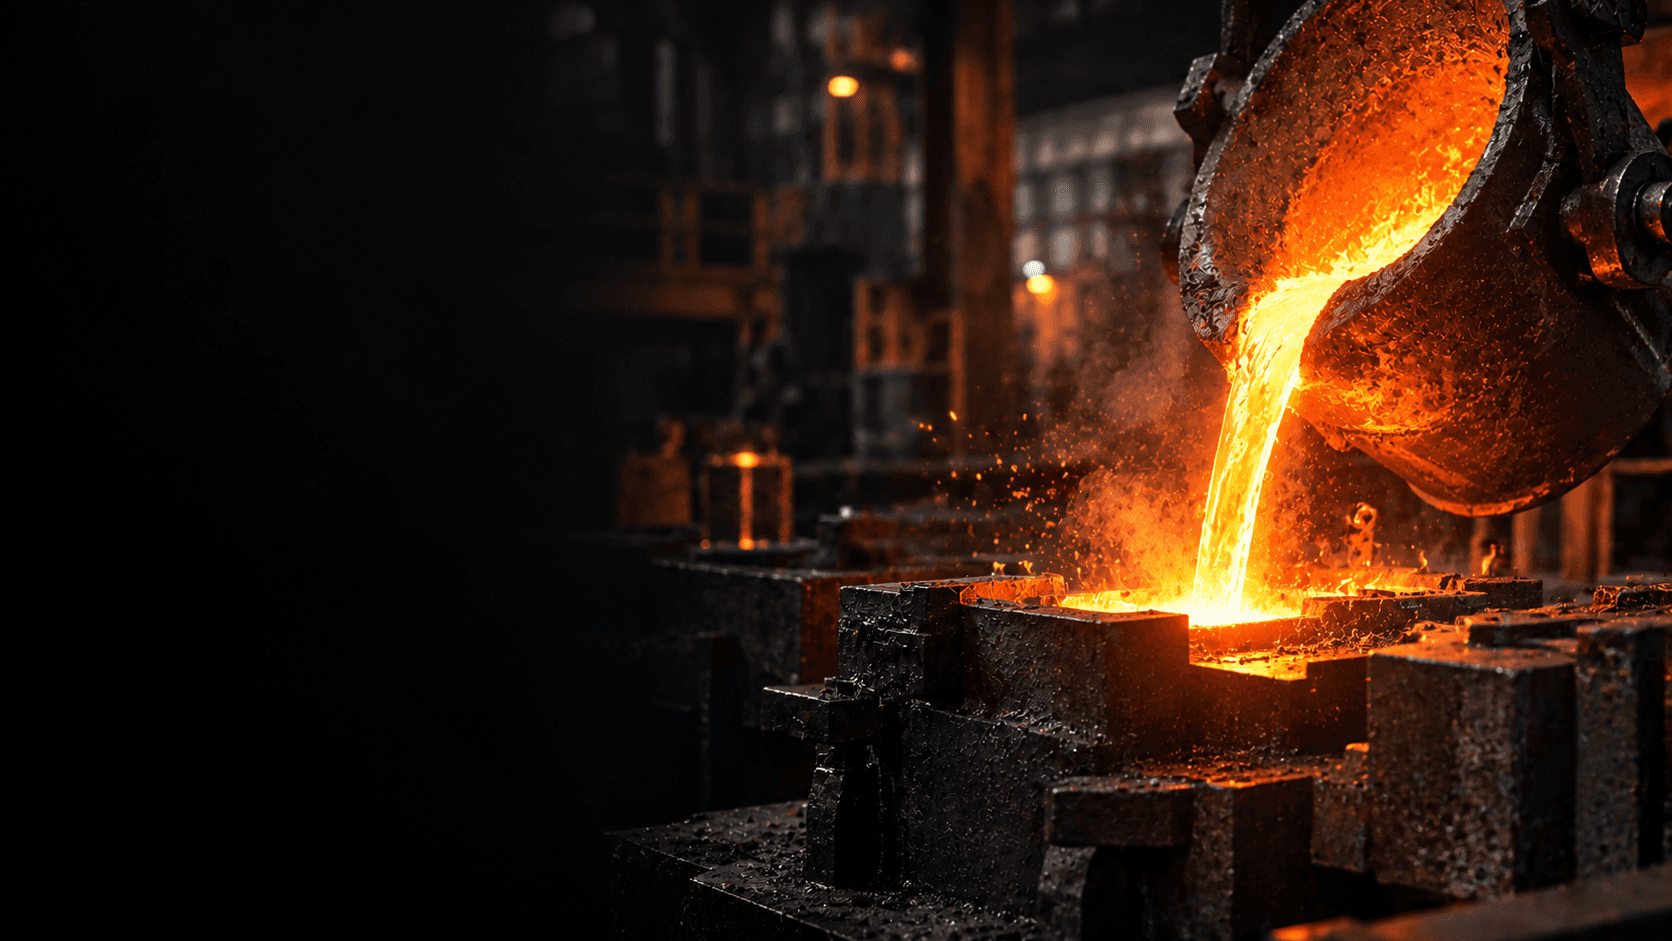
TECNOLOGIA • FUSIONE IN GHISA

TECNOLOGIA • FUSIONE IN GHISA

Geometrie integrate e materiali
attraverso la Fusione in ghisa.

Geometrie integrate e materiali attraverso la Fusione in ghisa.

Geometrie integrate e
materiali attraverso la
Fusione in ghisa.

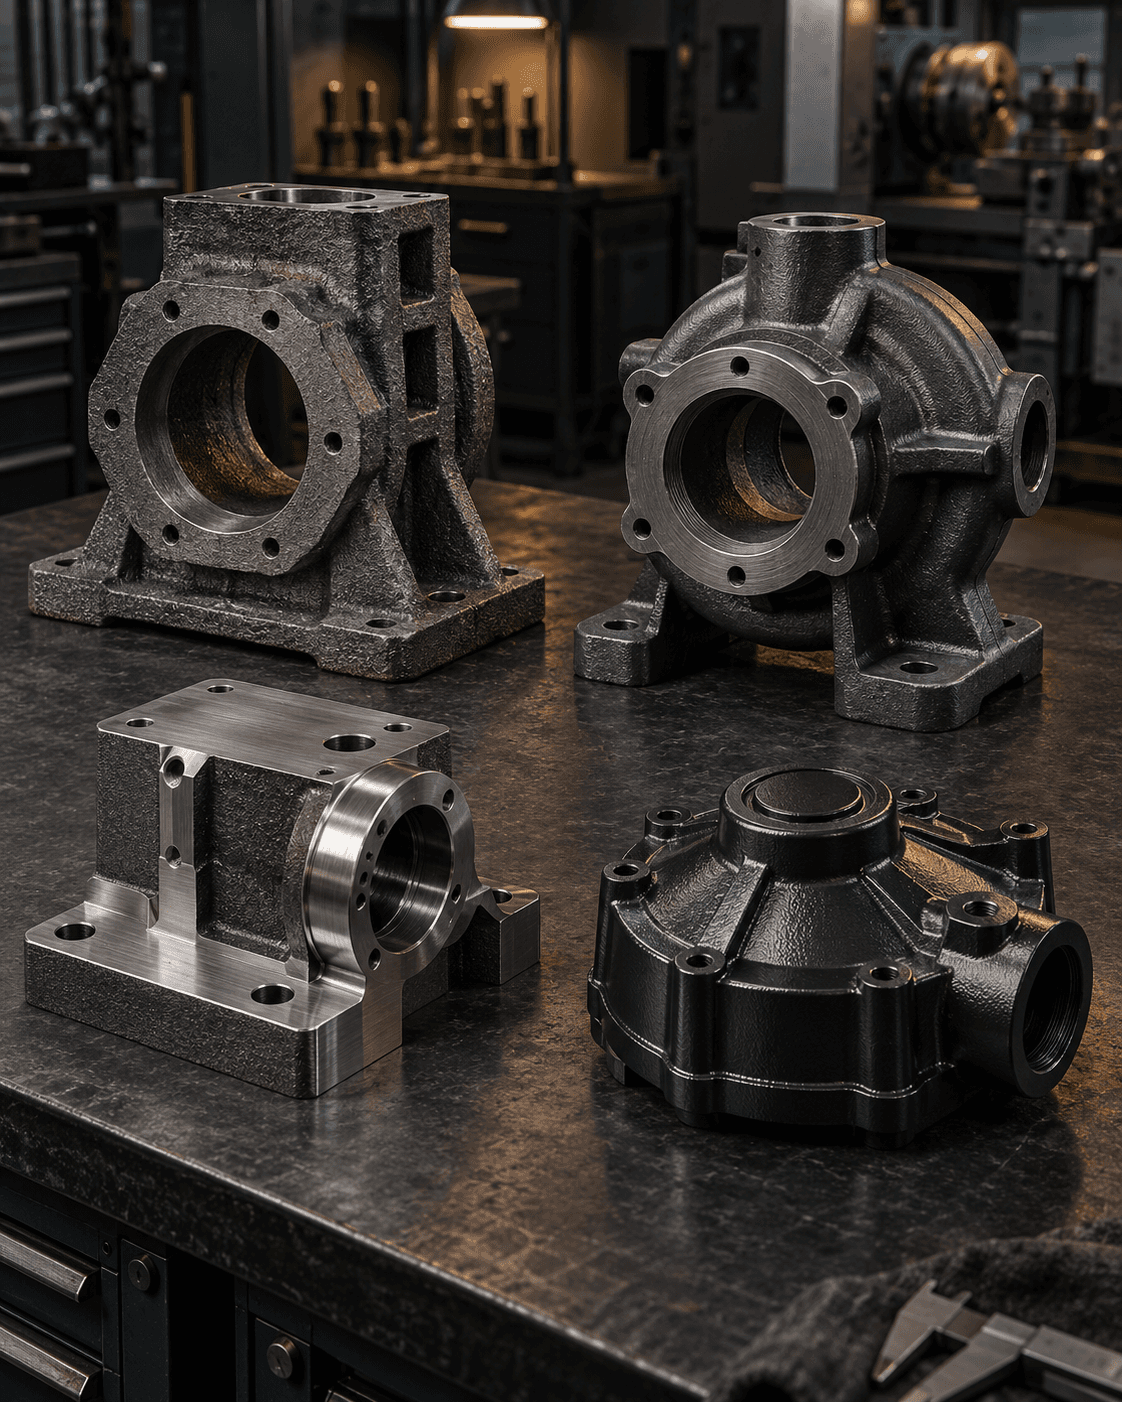
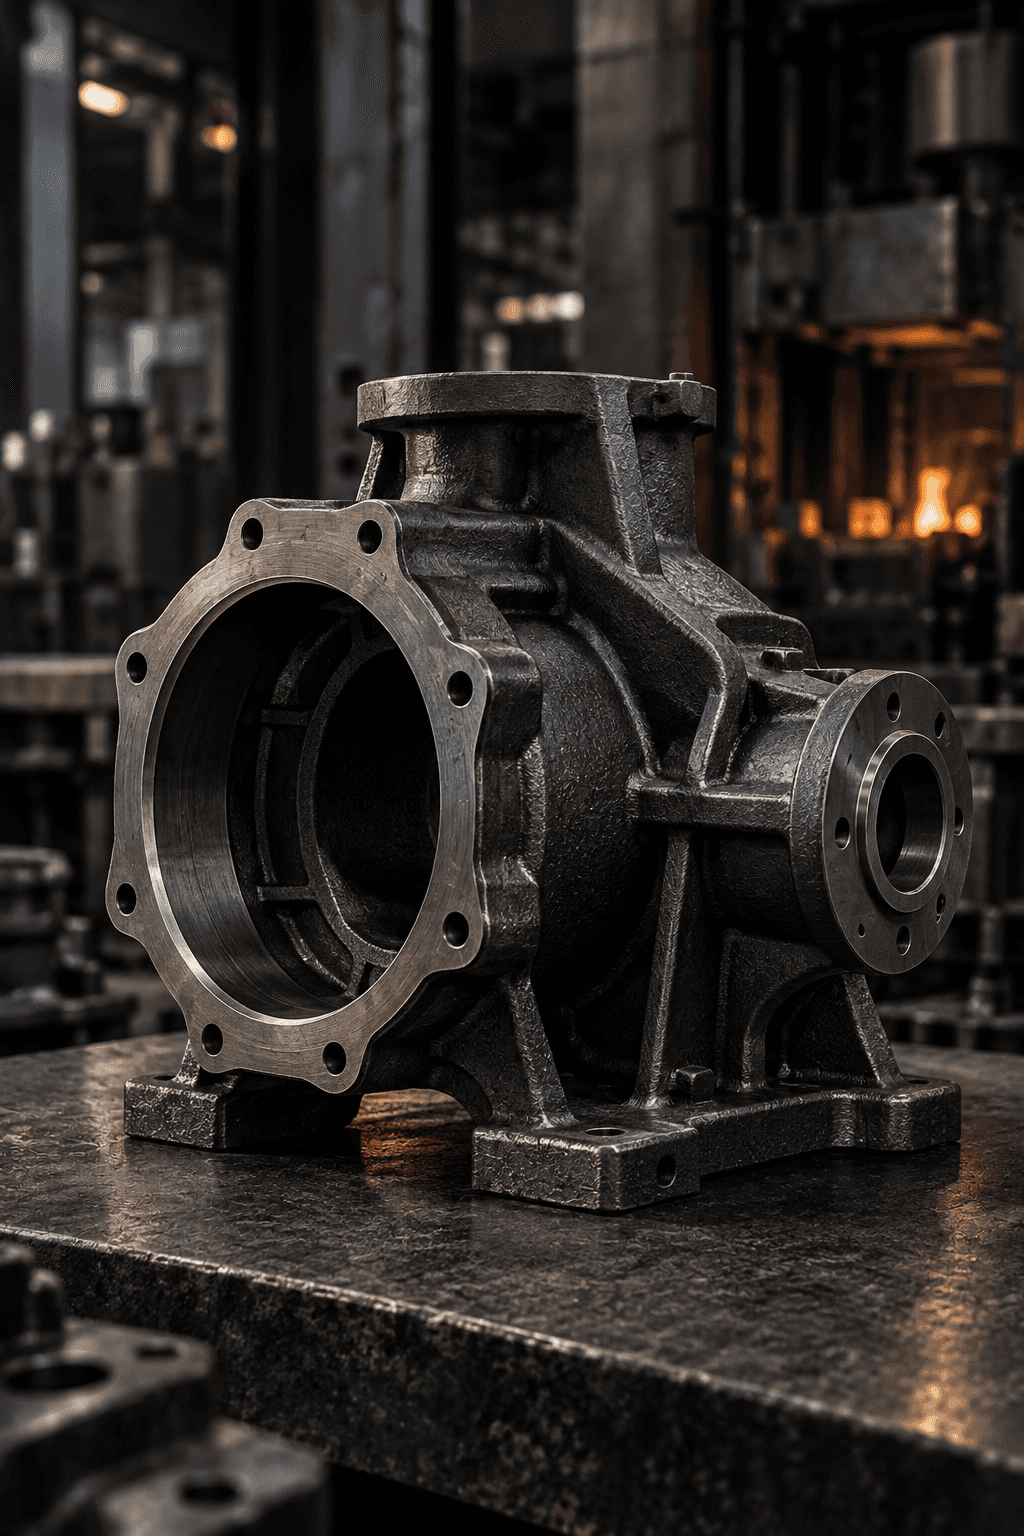
Realizziamo getti in ghisa a disegno per corpi, supporti e organi meccanici, scegliendo materiale e processo in base a geometria, sollecitazioni e lavorazioni richieste.

Realizziamo getti in ghisa a disegno per supporti e organi meccanici, scegliendo materiale e processo in base alle lavorazioni richieste.

Realizziamo getti in ghisa a disegno per corpi,

supporti e organi meccanici, scegliendo materiale

e processo in base a geometria e lavorazioni richieste.

IL PROCESSO DI FUSIONE IN GHISA

IL PROCESSO DI FUSIONE IN GHISA

Dalla forma al getto, la ghisa prende forma.

Dalla forma al getto, la ghisa prende forma.

Dalla forma al getto,
la ghisa prende forma.

Nella fusione in sabbia, forma e anime definiscono il componente. Il ciclo comprende

preparazione del metallo, colata, raffreddamento e controlli sul getto ottenuto.

Nella fusione in sabbia, forma e anime definiscono il componente. Il ciclo comprende

preparazione del metallo, colata, raffreddamento e controlli sul getto ottenuto.

Nella fusione in sabbia, forma e anime definiscono

il componente. Il ciclo comprende preparazione del metallo,

colata, raffreddamento e controlli sul getto ottenuto.

01

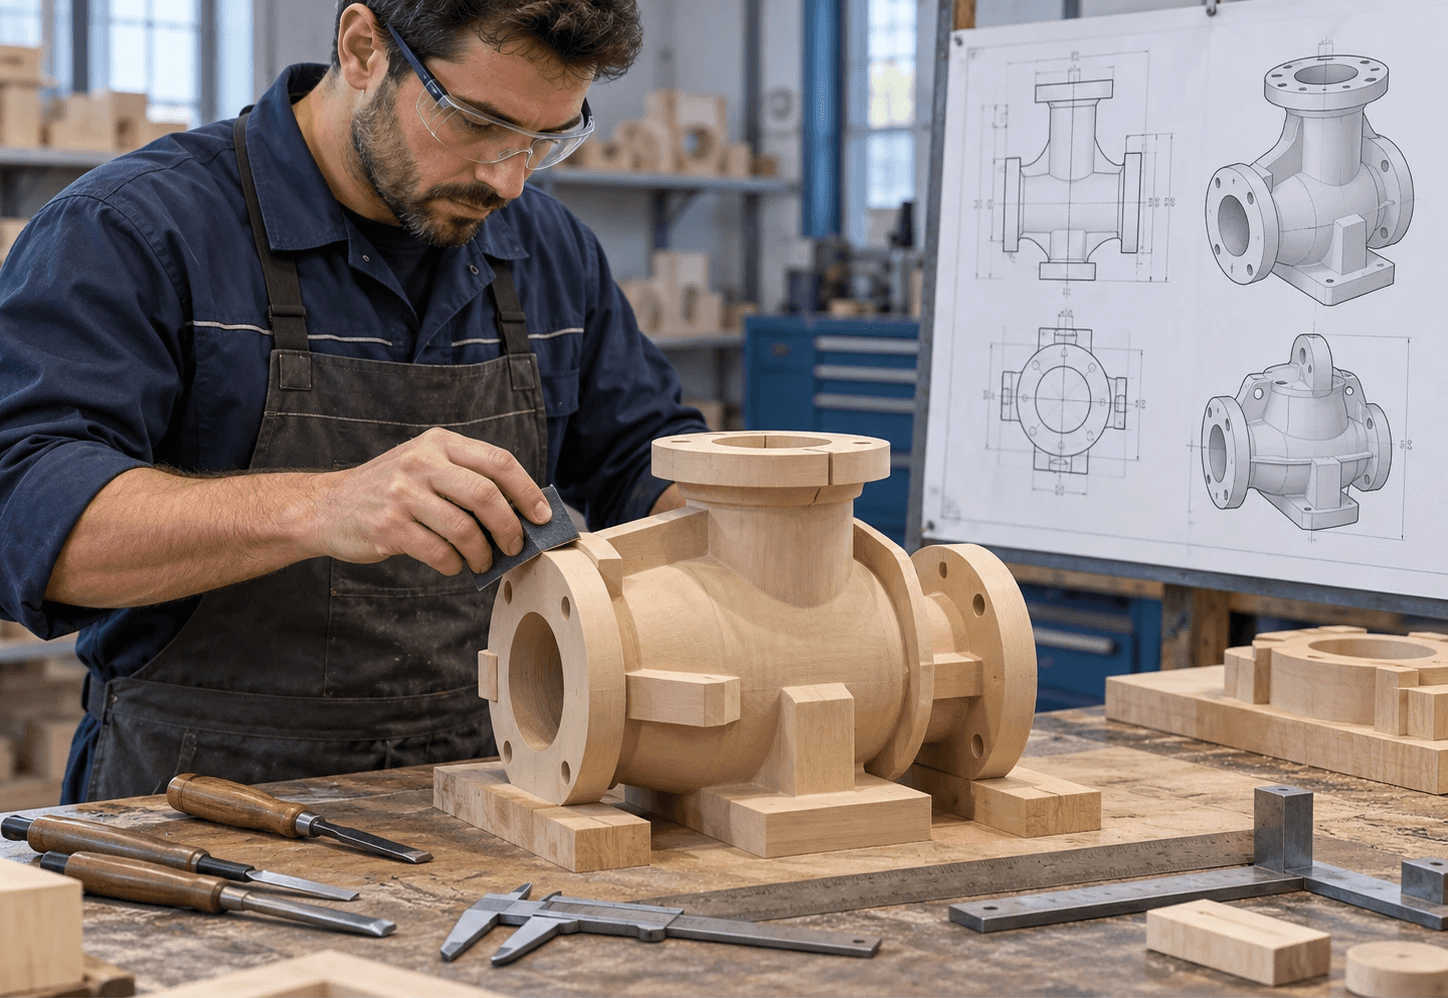
Realizzazione del modello

Si prepara il modello che riproduce la geometria del componente da ottenere.

02

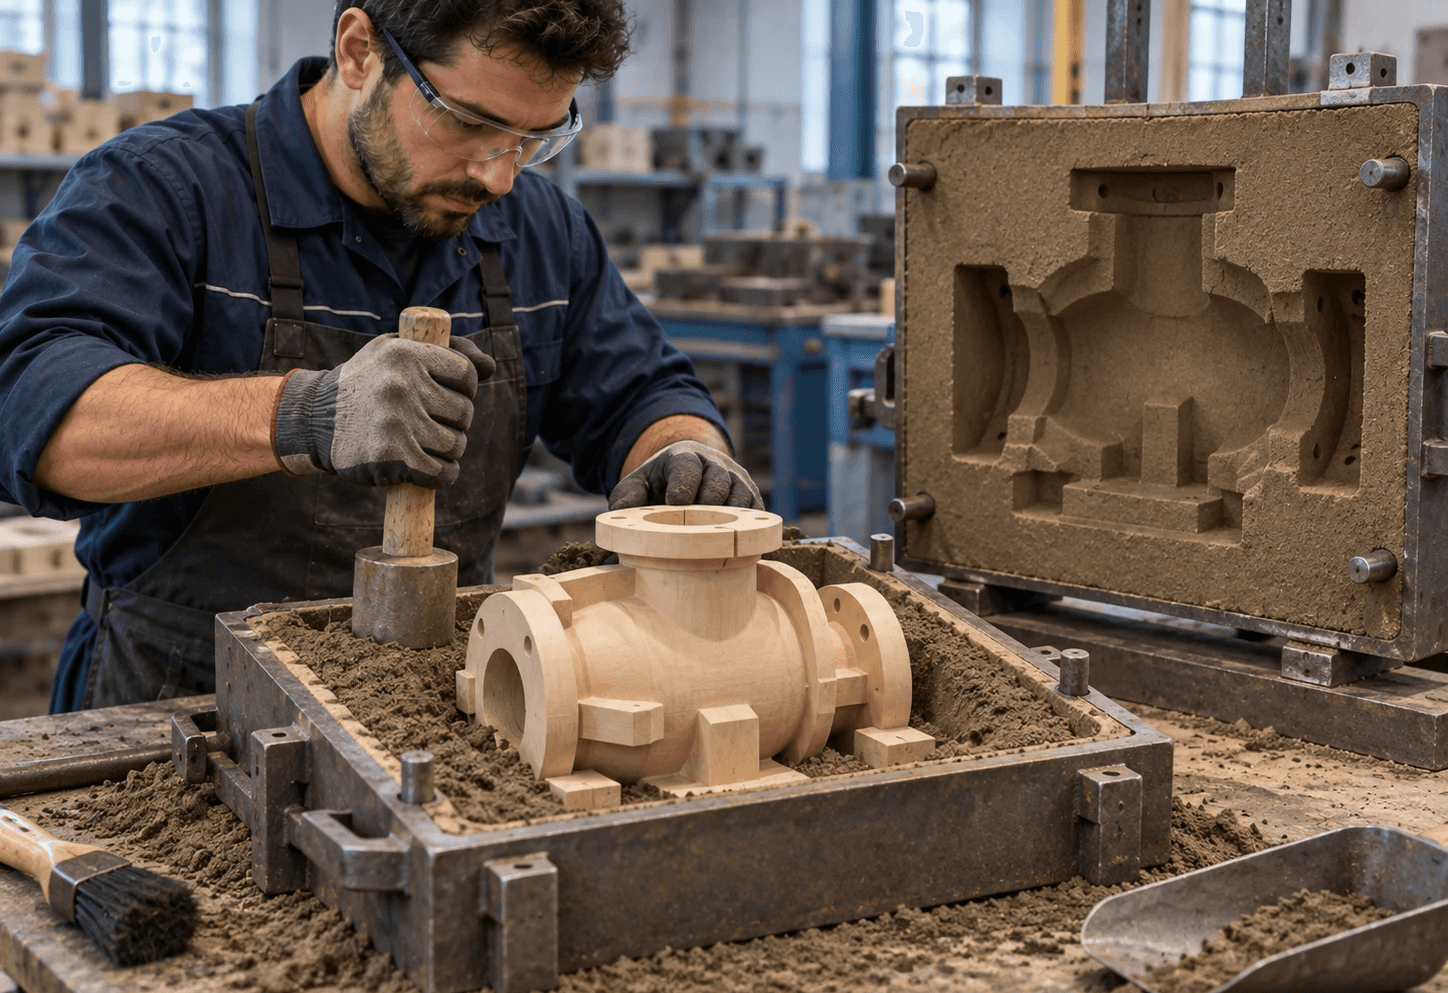
Formatura dello stampo

03

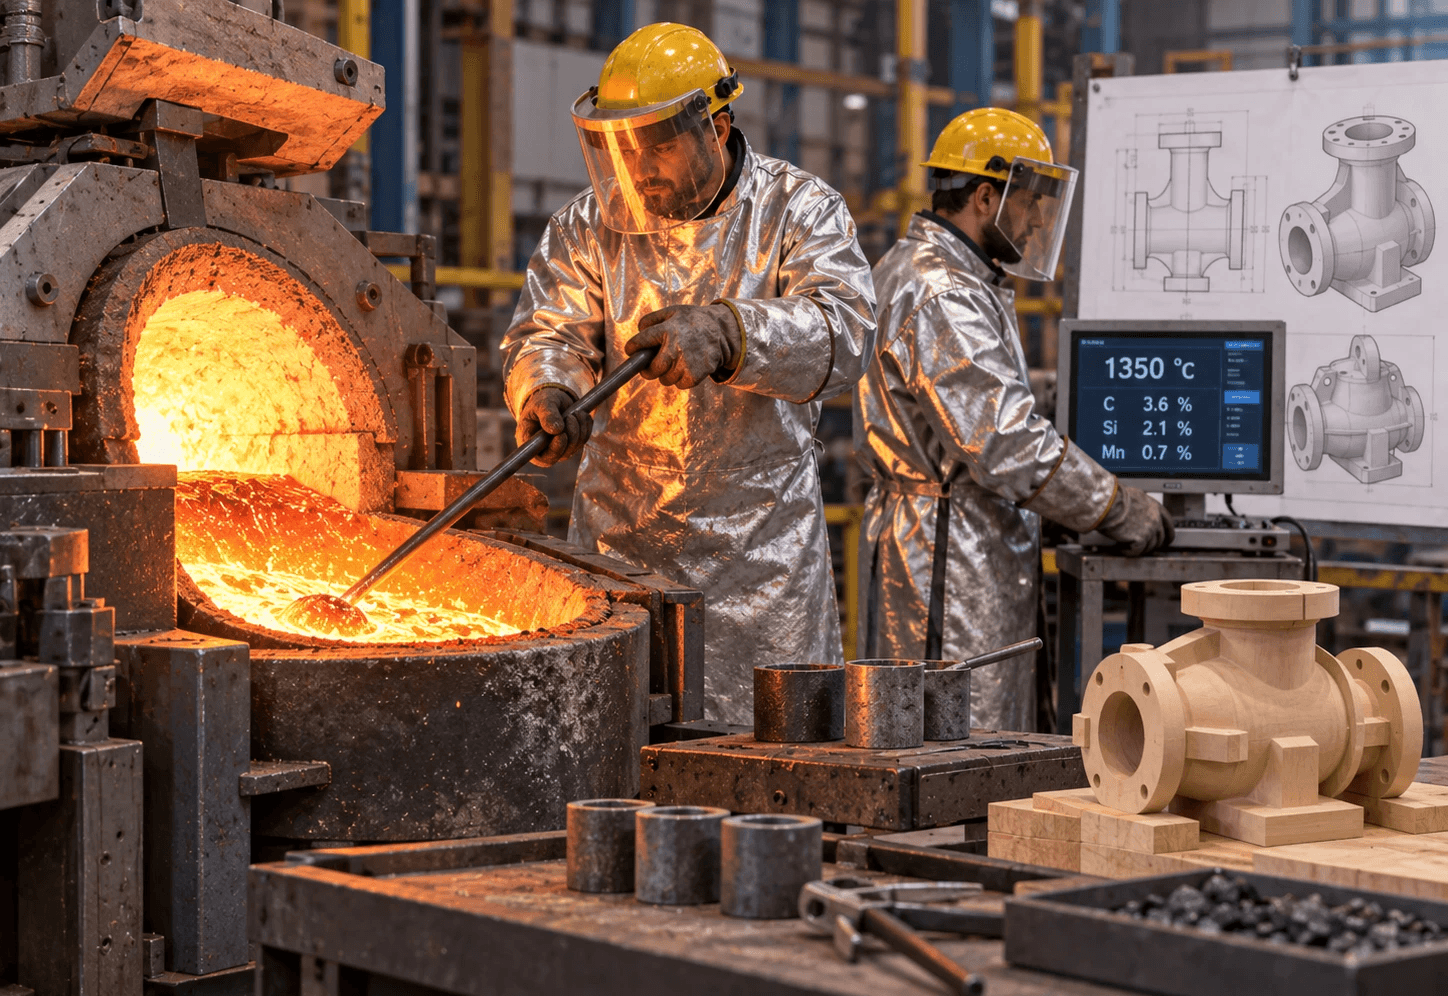
Fusione della ghisa

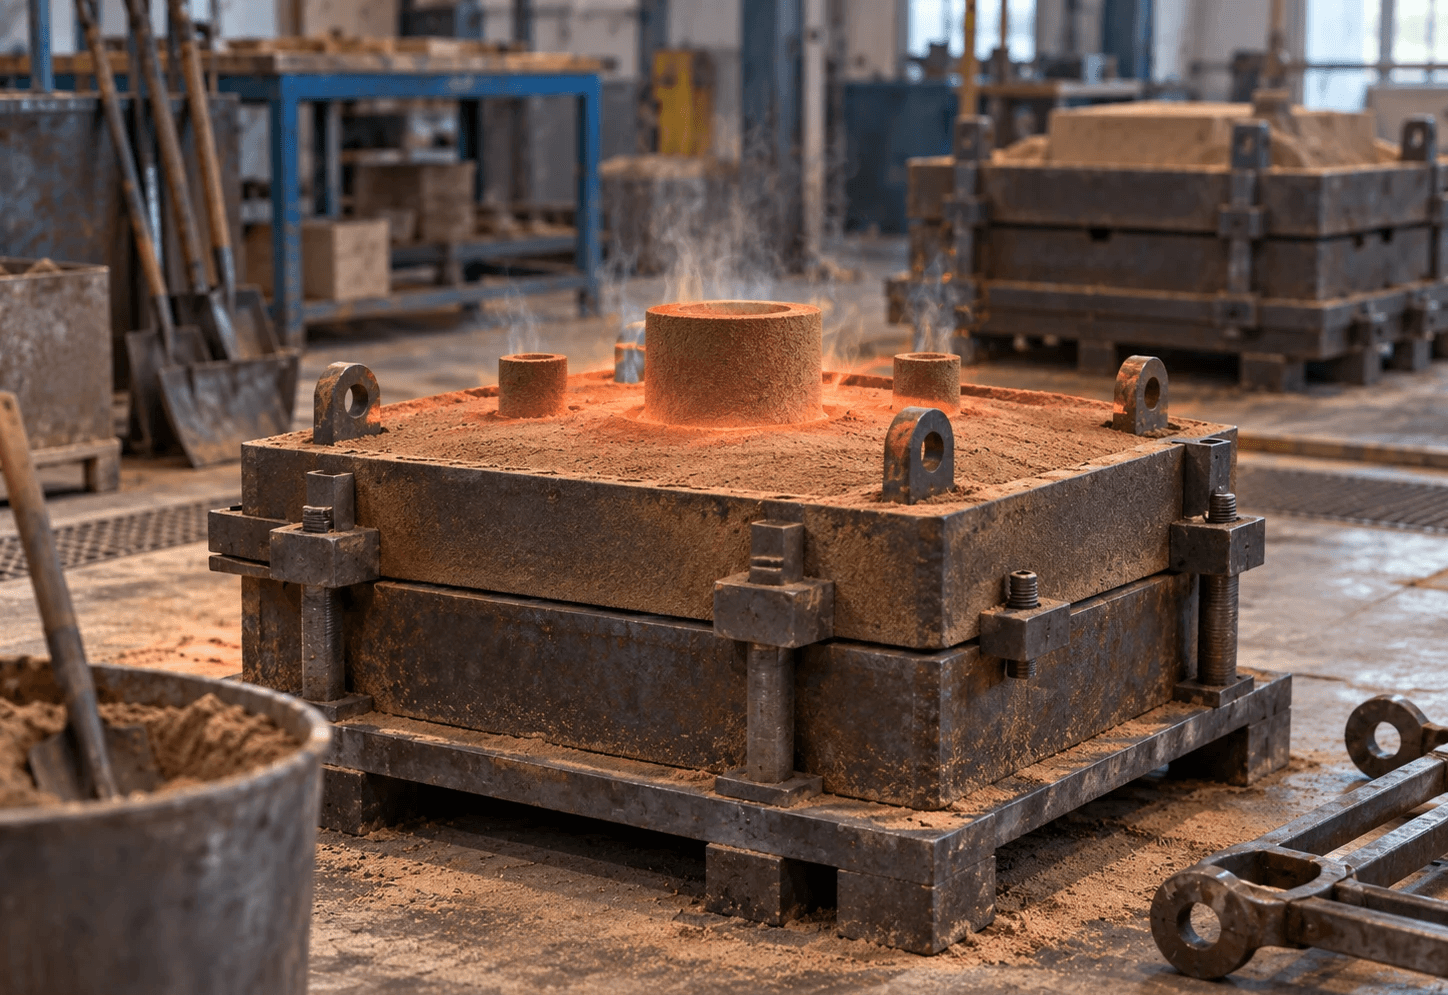
04

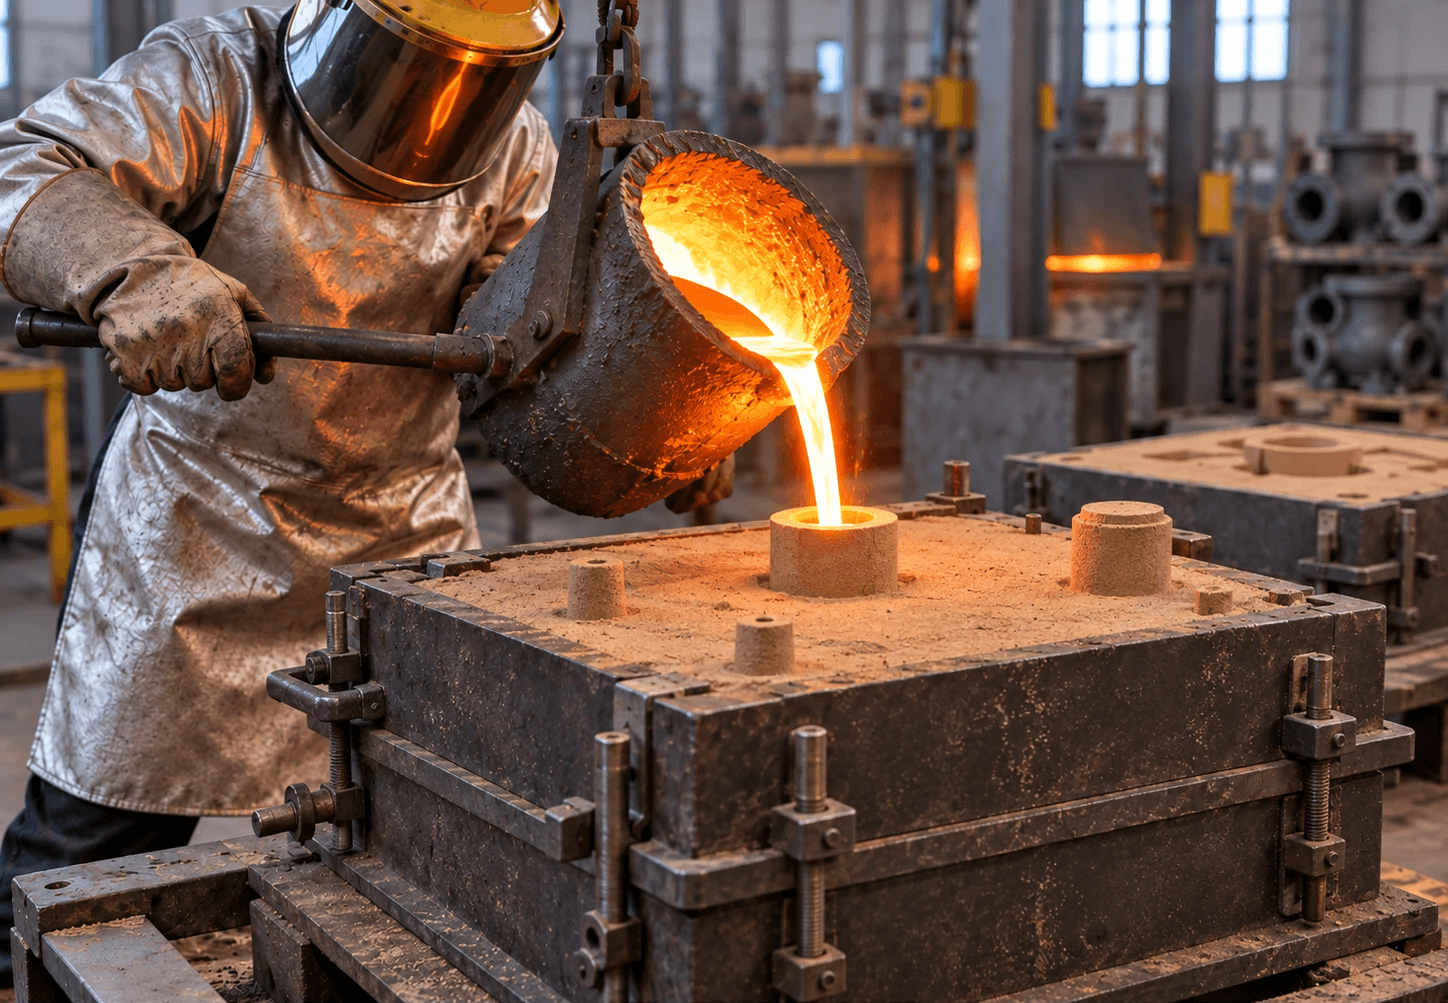
Colata nello stampo

05

Raffreddamento e solidificazione

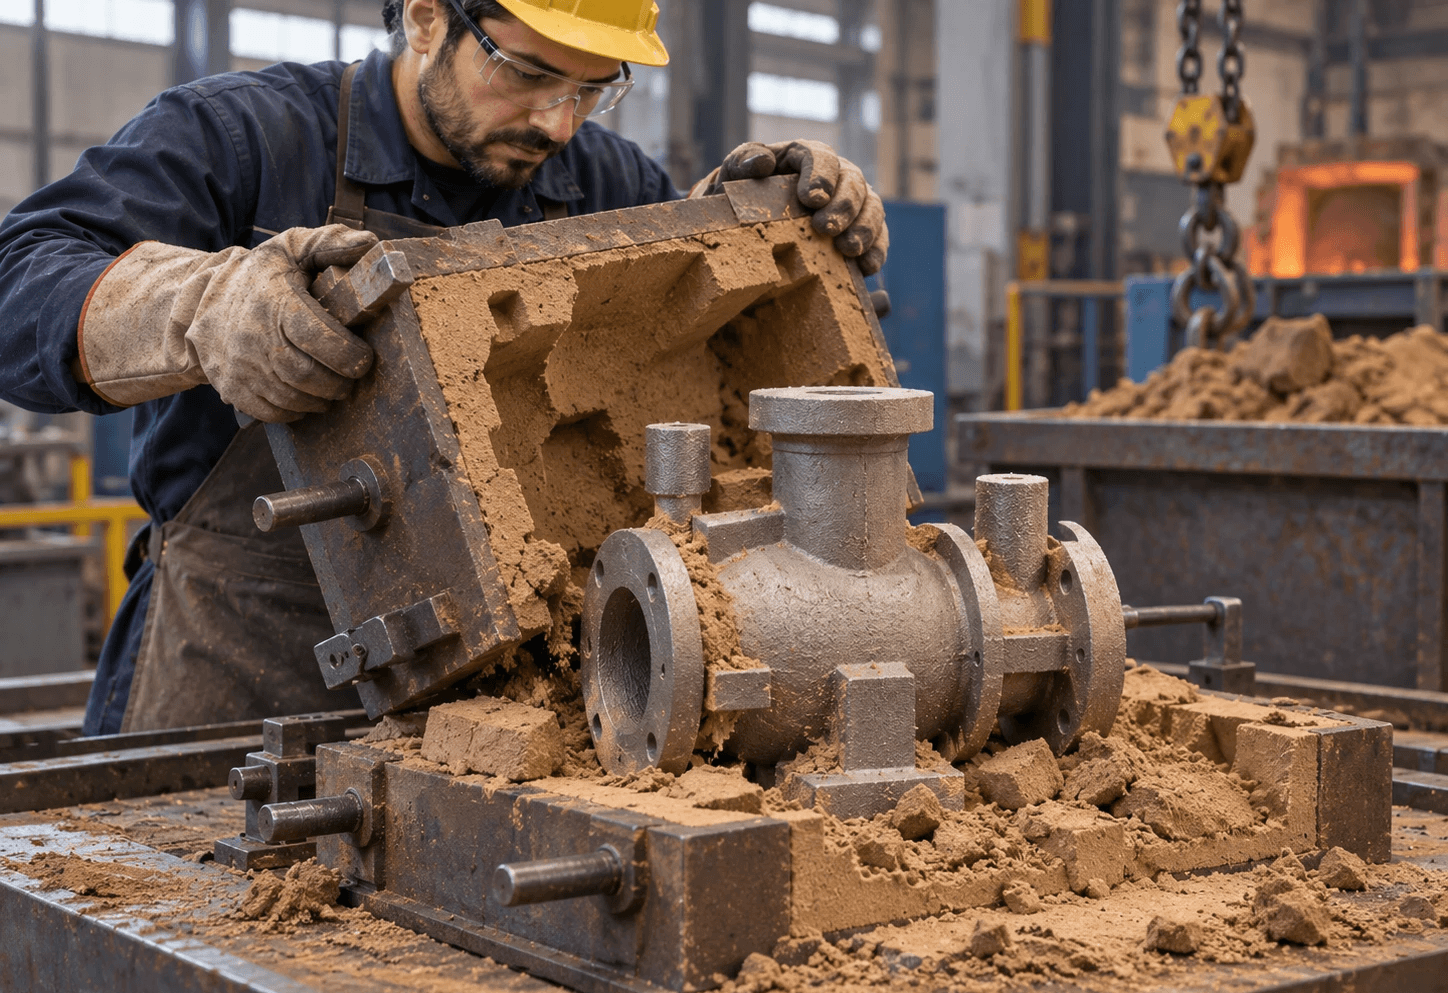
06

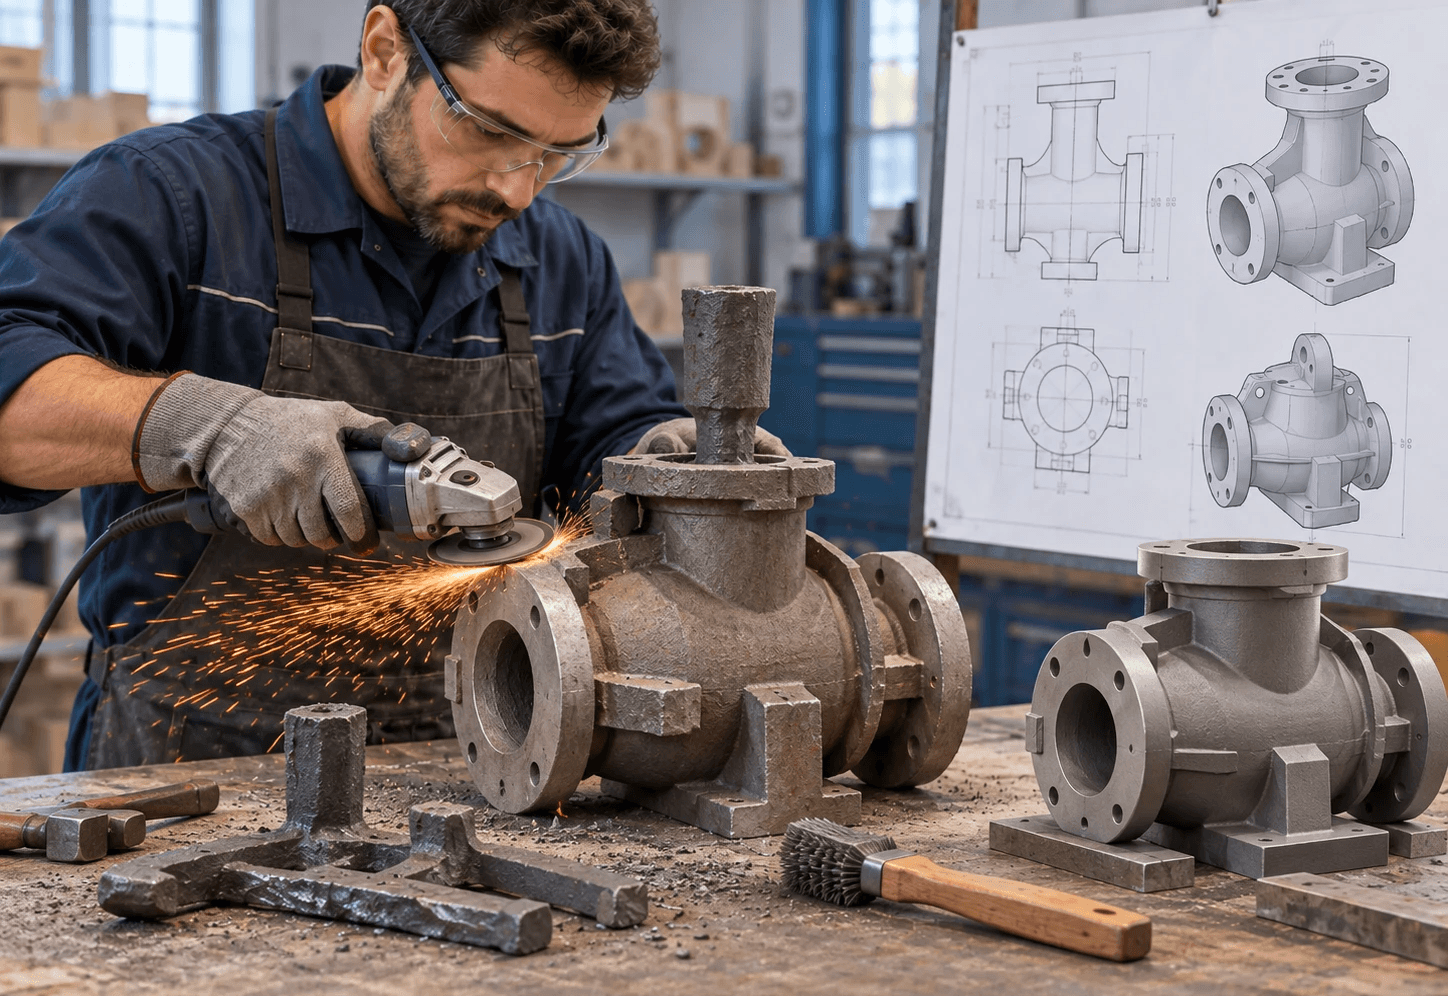
Distaffatura

07

Sbavatura e finitura

08

Controllo finale

Carica una foto dal pannello proprietà

01

02

03

04

05

06

07

08

01

Realizzazione del modello

Si prepara il modello che riproduce la geometria del componente da ottenere.

02

Formatura dello stampo

03

Fusione della ghisa

04

Colata nello stampo

05

Raffreddamento e solidificazione

06

Distaffatura

07

Sbavatura e finitura

08

Controllo finale

Carica una foto dal pannello proprietà

01

02

03

04

05

06

07

08

Immagine con bordo

I VANTAGGI DELLA FUSIONE IN GHISA

Geometrie integrate e proprietà scelte per la funzione del pezzo.

Geometrie integrate e proprietà scelte per la funzione del pezzo.

Geometrie integrate e proprietà scelte per la funzione del pezzo.

La fusione in ghisa consente di integrare nervature e cavità in un unico getto. La scelta tra ghisa grigia e sferoidale permette di valutare smorzamento delle vibrazioni, resistenza e duttilità in base alla funzione.

La fusione in ghisa consente di integrare nervature e cavità in un unico getto. La scelta tra ghisa grigia e sferoidale permette di valutare smorzamento delle vibrazioni, resistenza e duttilità in base alla funzione.

✓

Cavità e nervature nel getto

Cavità e nervature nel getto

✓

Integrazione di più funzioni nel pezzo

Integrazione di più funzioni nel pezzo

✓

Vibrazioni smorzate con ghisa grigia

Vibrazioni smorzate con ghisa grigia

✓

Resistenza e duttilità con la sferoidale

Resistenza e duttilità con la sferoidale

✓

Superfici funzionali lavorabili a disegno

Superfici funzionali lavorabili a disegno

MATERIALI E CAPACITÀ TECNICHE

Tipo di ghisa e finitura seguono la funzione.

Tipo di ghisa e finitura seguono la funzione.

Tipo di ghisa e finitura seguono la funzione.

EDR valuta il grado di ghisa, le sezioni e le superfici da lavorare. Le proprietà richieste e i controlli vengono definiti in base all’applicazione.

EDR valuta il grado di ghisa, le sezioni e le superfici da lavorare. Le proprietà richieste e i controlli vengono definiti in base all’applicazione.

Ghisa Grigia (EN-GJL)

Ghisa Sferoidale (EN-GJS)

Lavorazioni CNC

Finiture e trattamenti

Ghisa Grigia (EN-GJL)

Ghisa Sferoidale (EN-GJS)

Lavorazioni CNC

Finiture e trattamenti

Immagine con bordo

APPLICAZIONI DELLA FUSIONE IN GHISA

APPLICAZIONI DELLA FUSIONE IN GHISA

Soluzioni in ghisa per
componenti strutturali e funzionali.

Soluzioni in ghisa per
componenti strutturali e funzionali.

Soluzioni in ghisa per componenti
strutturali e funzionali.

Le fusioni in ghisa trovano impiego in macchinari, sistemi per fluidi

e strutture che richiedono forme integrate e proprietà mirate.

Le fusioni in ghisa trovano impiego in macchinari, sistemi per fluidi e strutture che richiedono forme integrate e proprietà mirate.

LABORATORIO E CONTROLLO QUALITÀ

LABORATORIO E CONTROLLO QUALITÀ

Il nostro laboratorio interno
per il controllo qualità.

Il nostro laboratorio interno per il controllo qualità.

Il nostro laboratorio interno
per il controllo qualità.

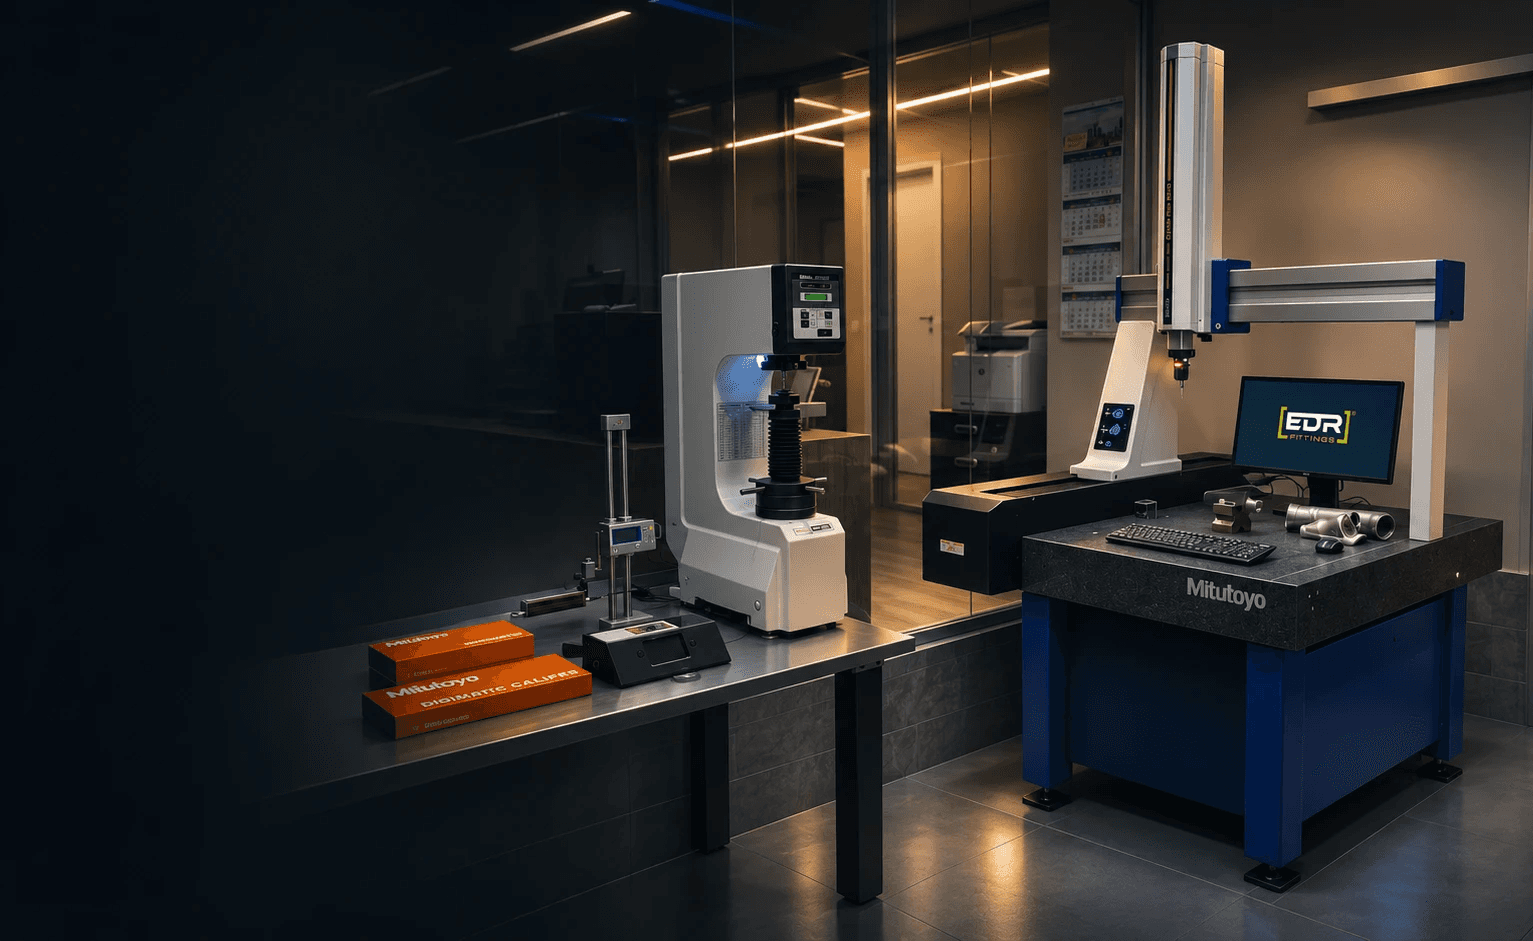
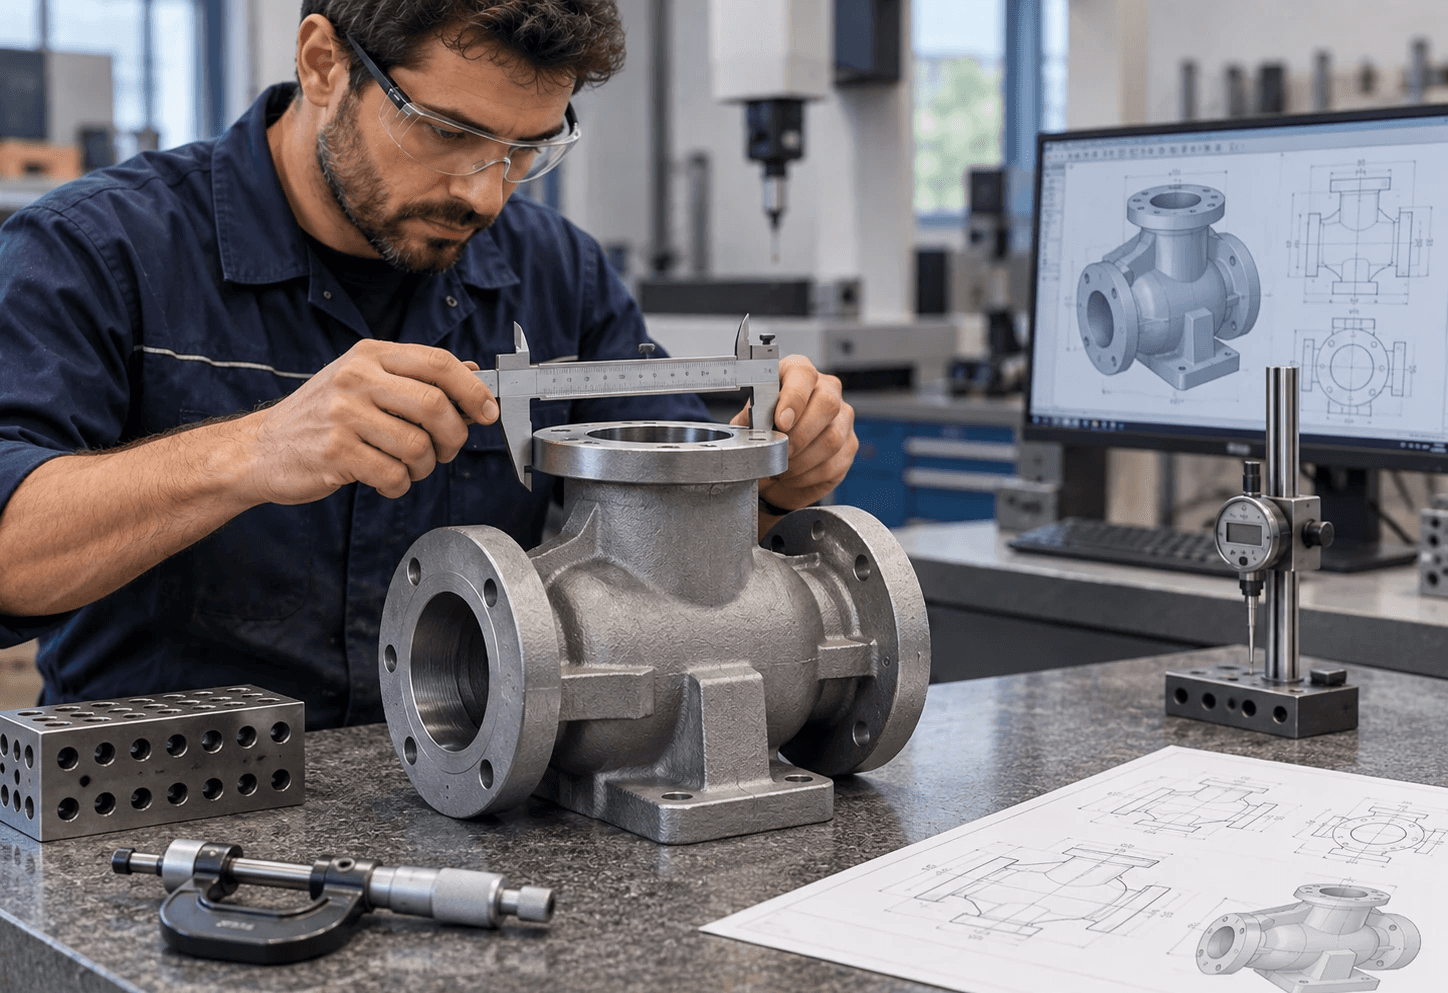
Nel laboratorio metrologico interno eseguiamo verifiche

dimensionali e controlli mirati per valutare la conformità

dei componenti.

Nel laboratorio metrologico interno eseguiamo verifiche dimensionali e controlli mirati per valutare la conformità dei componenti.

Nel laboratorio metrologico interno eseguiamo

verifiche dimensionali e controlli mirati per valutare

la conformità dei componenti.

TECNOLOGIE A CONFRONTO

TECNOLOGIE A CONFRONTO

Confrontare le tecnologie
per scegliere con più precisione.

Confrontare le tecnologie
per scegliere con più precisione.

Confronta precisione, finitura, dimensioni e processi per individuare

la tecnologia più adatta alle esigenze del tuo progetto.

Confronta precisione, finitura, dimensioni e processi per individuare la tecnologia più adatta alle esigenze del tuo progetto.

TECNOLOGIE A CONFRONTO

Confrontare le tecnologie
per scegliere con più precisione.

Confronta precisione, finitura, dimensioni e processi per individuare

la tecnologia più adatta alle esigenze del tuo progetto.

FUSIONI IN GHISA
PRESSOFUSIONE
TOLLERANZE
Medie / Basse(ISO 8062 DCTG 8-10)
Molto elevate(ISO 8062 DCTG 3-5)
FINITURA
Ra 6.3 - 12.5 µm
Ra 0.8 - 1.6 µm
PESO / DIMENSIONI
Da pochi kg a decine di tonnellate
Da pochi grammi a ~20 kg
QUANTITÀ MIN. PER LOTTO
Basse / Medie(da 50 pezzi)
Molto alte(>5.000 pezzi)
COSTO ATTREZZATURE
BASSO
ALTO
CARATTERISTICHE MECCANICHE
BUONO
BUONO
TENUTA A PRESSIONE
BUONA
NECESSARIA IMPREGNAZIONE
MATERIALI
GHISA GRIGIA · SFEROIDALE · MEHANITICA
ALLUMINIO · ZAMA · OTTONE
CARATTERISTICAFUSIONI IN GHISAPRESSOFUSIONEFORGIATURAESTRUSIONEMICROFUSIONEMIMSINTERIZZATILAVORAZIONI MECCANICHECARPENTERIA
TOLLERANZE
Medie / Basse(ISO 8062 DCTG 8-10)
Molto elevate(ISO 8062 DCTG 3-5)
Medie / Buone(EN 10243)
UNI EN 755-9
Ottime(ISO 8062 DCTG 4-6)
Eccellenti(±0.3% - ±0.5%)
Elevate(IT 8 - IT 11)
Massima precisione(fino a IT 5-7)
Basse / Medie(ISO 2768-m/c)
FINITURA
Ra 6.3 - 12.5 µm
Ra 0.8 - 1.6 µm
Ra 3.2 - 6.3 µm
Ra 1.6 µm
Ra 1.6 - 3.2 µm
Ra 0.4 - 1.6 µm
Ra 1.6 - 3.2 µm
Ra 0.2 - 1.6 µm
Ra 6.3 - 12.5 µm
PESO / DIMENSIONI
Da pochi kg a decine di tonnellate
Da pochi grammi a ~20 kg
Da 100g a >1.000 kg
Fino a 6m
Da pochi grammi a ~150 kg
Molto piccoli(<100g, max ~250g)
Piccoli / Medi(fino a ~2-3 kg)
Senza limiti teorici
Medio-grandi dimensioni e strutture
QUANTITÀ MIN. PER LOTTO
Basse / Medie(da 50 pezzi)
Molto alte(>5.000 pezzi)
Medio / Alte(>500 pezzi)
Medio / Alte(>2000 pezzi)
Medie / Basse(50 - 500 pezzi)
Molto alte(>10.000 pezzi)
Alte(>5.000 pezzi)
Flessibili(da 50 pezzi a grandi serie)
COSTO ATTREZZATURE
BASSO
ALTO
MEDIO
BASSO
BASSO
ALTO
ALTO
BASSO
BASSO
CARATTERISTICHE MECCANICHE
BUONO
BUONO
ECCELLENTE
ECCELLENTE
BUONO
ECCELLENTI
ECCELLENTI
ECCELLENTI
BUONO
TENUTA A PRESSIONE
BUONA
NECESSARIA IMPREGNAZIONE
OTTIMA
OTTIMA
BUONA(NON IDONEA PER OLEODINAMICA)
OTTIMA
OTTIMA
OTTIMA
BUONA(PREVIO COLLAUDO)
MATERIALI
GHISA GRIGIA · SFEROIDALE · MEHANITICA
ALLUMINIO · ZAMA · OTTONE
ALLUMINIO · ACCIAI INOX E AL CARBONIO · ACCIAI LEGATI · OTTONE
ALLUMINIO
ACCIAI INOX E AL CARBONIO · SUPERLEGHE · LEGHE DI ALLUMINIO · OTTONE · BRONZO
ACCIAI INOX E AL CARBONIO · ACCIAI LEGATI · OTTONE
ACCIAI INOX E AL CARBONIO · SUPERLEGHE · ALLUMINIO · OTTONE · BRONZO

QUALITÀ CERTIFICATA

QUALITÀ CERTIFICATA

Qualità verificata, processo controllato.

Qualità verificata, processo controllato.

Qualità verificata, processo controllato.

EDR applica sistemi di gestione e controllo riconosciuti a livello internazionale, per garantire qualità costante, processi tracciabili e conformità agli standard lungo tutte le fasi della produzione.

EDR applica sistemi di gestione e controllo riconosciuti a livello internazionale, per garantire qualità costante, processi tracciabili e conformità agli standard lungo tutte le fasi della produzione.

ISO 9001

Sistema di gestione per la qualità

Processi organizzati, controllati e orientati al miglioramento continuo, dalla gestione tecnica alla produzione.

ISO 9001

Sistema di gestione per la qualità

Processi organizzati, controllati e orientati al miglioramento continuo, dalla gestione tecnica alla produzione.

ACCREDIA

Accreditamento e conformità

La certificazione è supportata da un sistema di accreditamento riconosciuto, a garanzia dell’affidabilità e della conformità agli standard applicabili.

ACCREDIA

Accreditamento e conformità

La certificazione è supportata da un sistema di accreditamento riconosciuto, a garanzia dell’affidabilità e della conformità agli standard applicabili.

DOMANDE FREQUENTI SULLA FUSIONE IN GHISA

DOMANDE FREQUENTI SULLA FUSIONE IN GHISA

Tutto quello che c’è da
sapere sulla fusione in ghisa.

Tutto quello che c’è da
sapere sulla fusione in ghisa.

Tipo di ghisa, forma del getto e lavorazioni finali guidano la fattibilità. Queste risposte aiutano a impostare la richiesta tecnica.

Tipo di ghisa, forma del getto e lavorazioni finali guidano la fattibilità. Queste risposte aiutano a impostare la richiesta tecnica.

Come scegliere tra ghisa grigia e sferoidale?

La scelta parte dalla funzione del componente. La ghisa grigia contiene grafite in forma lamellare ed è spesso utilizzata per basamenti e corpi macchina grazie alle sue proprietà di smorzamento delle vibrazioni e alla lavorabilità. Nella ghisa sferoidale la grafite assume una forma prevalentemente nodulare, favorevole a duttilità e resistenza meccanica rispetto alla grigia. Le prestazioni effettive dipendono dal grado, dalla microstruttura e dallo spessore del getto. Occorre quindi specificare carichi, urti, temperatura e ambiente di esercizio. EDR valuta questi dati per individuare il materiale e le verifiche pertinenti.

Si possono realizzare cavità e canali interni?

Sì, nella fusione in sabbia le anime consentono di ottenere cavità e passaggi interni. La loro fattibilità dipende da accessibilità, sostegno dell’anima, spessori e possibilità di rimuovere la sabbia dopo la colata. Cambi di sezione bruschi e zone massicce richiedono attenzione perché influenzano alimentazione e solidificazione del getto. Il progetto va valutato anche per sovrametalli, sformi e superfici da lavorare. EDR esamina la geometria con il produttore per definire una soluzione realizzabile e i punti da verificare sulla campionatura.

Che precisione si ottiene dopo la fusione?

Le tolleranze del getto grezzo dipendono da sistema di formatura, dimensioni, geometria e ritiro del materiale. Per fori di accoppiamento, sedi, piani e superfici di tenuta sono spesso necessarie lavorazioni meccaniche. È utile distinguere sul disegno le superfici grezze da quelle finite e indicare riferimenti, tolleranze e rugosità funzionali. EDR valuta i sovrametalli e la sequenza produttiva, comprese eventuali operazioni di stabilizzazione, per verificare le quote nello stato finale richiesto dal cliente.

Quali quantità e dimensioni si possono valutare?

Quantità e dimensioni dipendono da forma, materiale e impianto del produttore. La convenienza cambia tra formatura manuale e linee automatizzate. Peso, ingombri e fabbisogno annuo permettono a EDR di valutare la soluzione e il lotto di fornitura.

Come si verificano materiale e struttura del getto in ghisa?

Il piano può includere analisi chimica, verifica della grafite, durezza e prove meccaniche. Per difetti e discontinuità si scelgono controlli compatibili con la ghisa e la geometria. Requisiti e frequenza delle verifiche vanno concordati sul componente.

Quali requisiti servono per un getto che lavora in pressione?

L’idoneità dipende da grado di ghisa, progetto, fluido e condizioni di esercizio. Eventuali prove di tenuta o pressione vanno definite con criteri di accettazione specifici. La sola scelta della fusione non garantisce la tenuta del pezzo.

Come si aggiornano modelli e disegno?

Modelli e casse d’anima sono attrezzature dedicate. EDR ne coordina la gestione presso il produttore; una modifica richiede di verificare quali attrezzature aggiornare e se ripetere la campionatura. Costi e tempi vengono valutati prima della revisione.

Quali finiture completano il componente in ghisa?

Dopo la pulizia del getto possono essere previste lavorazioni CNC e protezioni superficiali adatte all’ambiente d’uso. Finitura, stato delle superfici e controlli sul pezzo completato vanno indicati nella richiesta.
RICHIEDI UN’ANALISI TECNICA

Hai un componente da realizzare per fusione in ghisa?
Valutiamolo insieme.

Hai un componente da realizzare per fusione in ghisa? Valutiamolo insieme.

Inviaci il tuo disegno tecnico e le principali esigenze di progetto. Analizzeremo geometria, materiale, quantità, tolleranze e finiture per verificare la fattibilità e definire la soluzione produttiva più adatta.

Inviaci il tuo disegno tecnico e le principali esigenze di progetto. Analizzeremo geometria, materiale, quantità, tolleranze e finiture per verificare la fattibilità e definire la soluzione produttiva più adatta.

Inviaci il tuo disegno tecnico e le principali esigenze di progetto. Analizzeremo geometria, materiale, quantità, tolleranze e finiture per verificare la fattibilità e definire la soluzione produttiva più adatta.

Invia il tuo disegno tecnico [DWG]

Create a free website with Framer, the website builder loved by startups, designers and agencies.

Website by SqualiOnline™