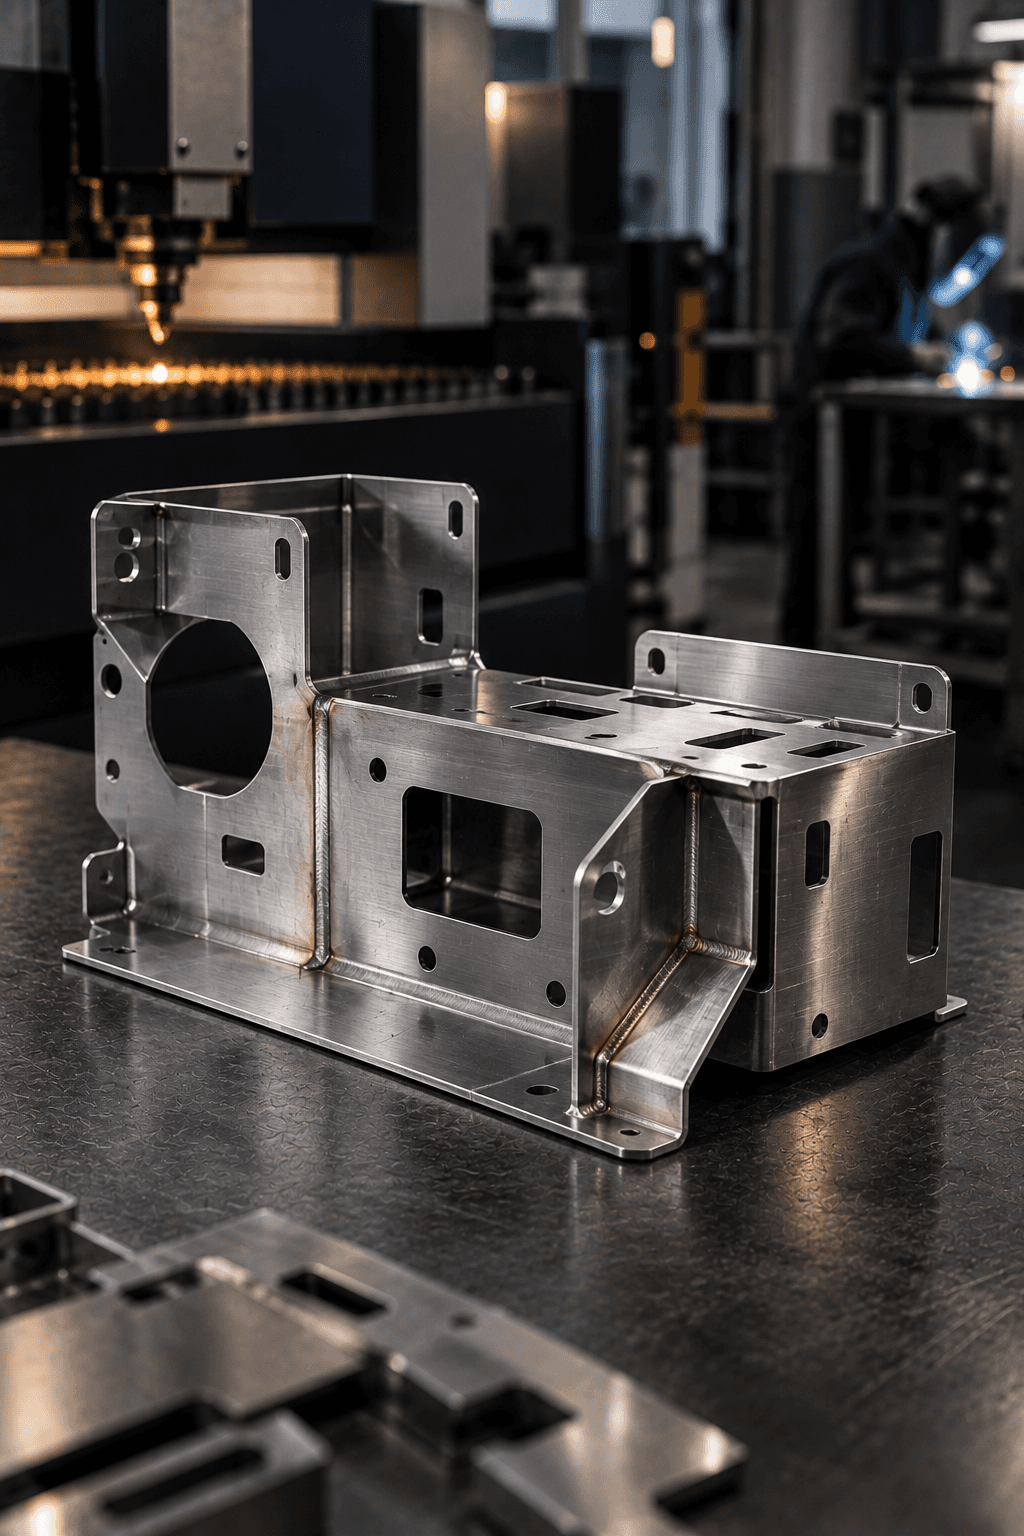
TECHNOLOGIE • DÉCOUPE LASER, PLIAGE ET SOUDAGE

TECHNOLOGIE • DÉCOUPE LASER, PLIAGE ET SOUDAGE

Composants en tôle avec
découpe laser, pliage et soudage.

Composants en tôle avec découpe laser, pliage et soudage.

Composants en tôle avec
découpe laser, pliage et soudage.

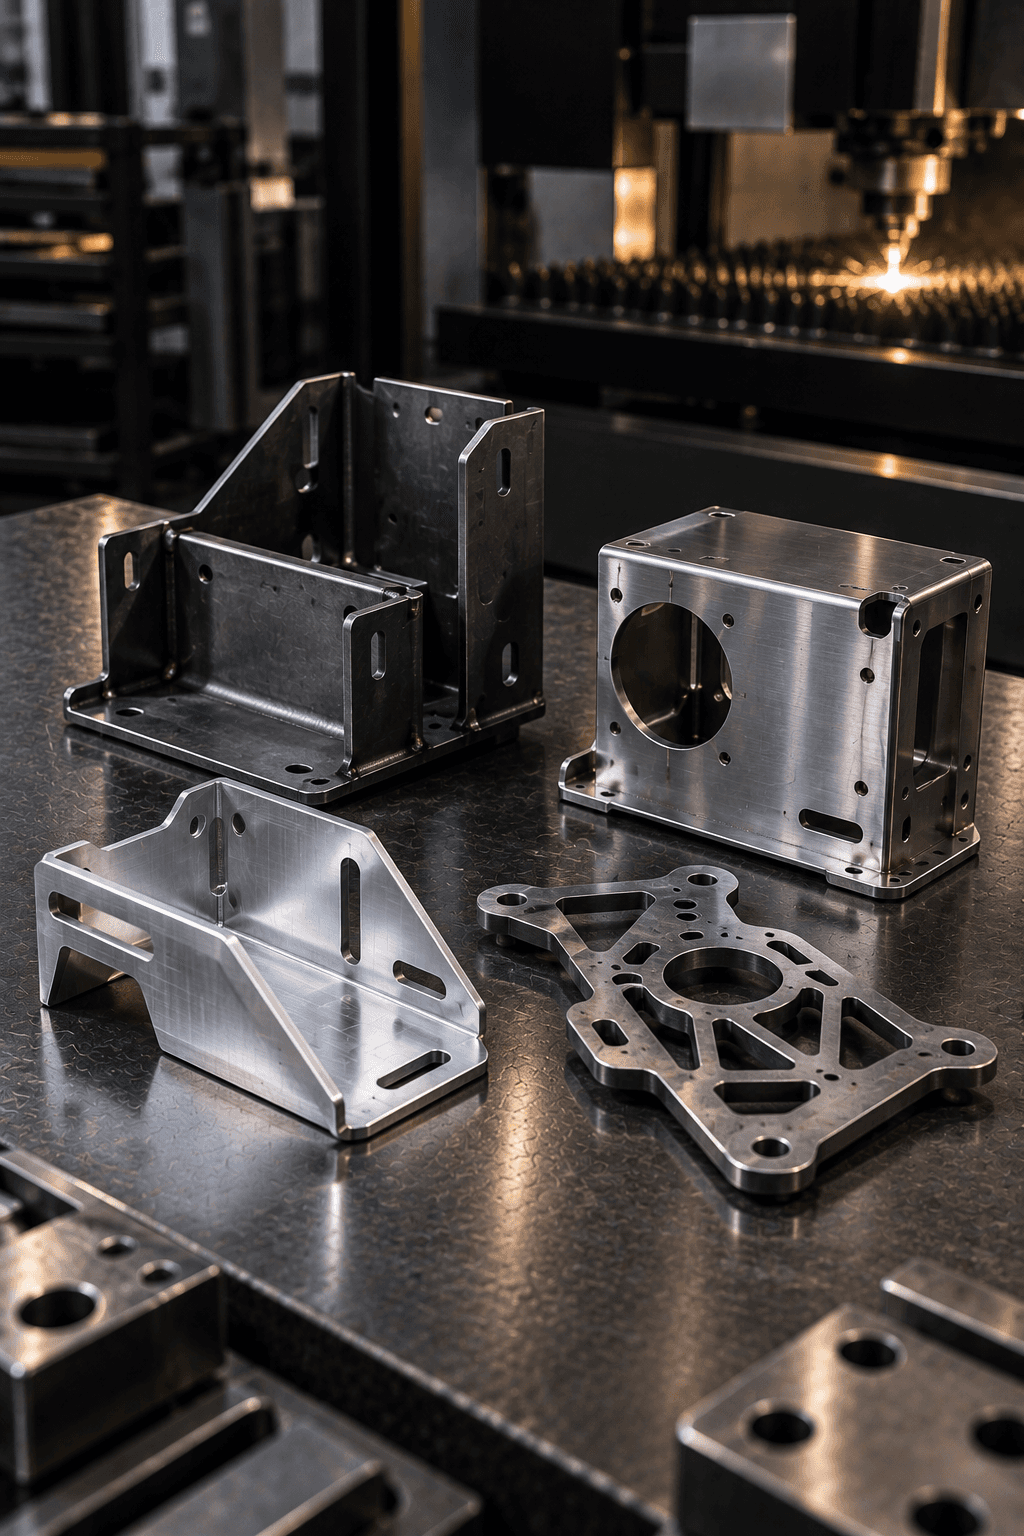
Nous réalisons des pièces et assemblages en tôle sur plan, en coordonnant découpe laser, pliage et soudage selon le matériau, la géométrie et les exigences du composant fini.

Nous réalisons des pièces et assemblages en tôle sur plan, en coordonnant découpe laser, pliage et soudage selon le matériau, la géométrie et les exigences du composant fini.

LE PROCÉDÉ DE LA TÔLE

LE PROCÉDÉ DE LA TÔLE

De la tôle à l'assemblage, un cycle coordonné.

De la tôle à l'assemblage, un cycle coordonné.

De la tôle à l'assemblage,
un cycle coordonné.

À partir du plan, on définit le développé et la séquence des opérations. Découpe, pliage et

soudage sont combinés selon la forme et la fonction requises pour le composant.

À partir du plan, on définit le développé et la séquence des opérations. Découpe, pliage et

soudage sont combinés selon la forme et la fonction requises pour le composant.

01

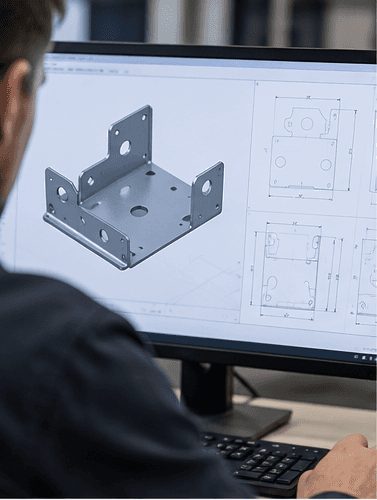
Analyse du plan

On vérifie géométries, épaisseurs, tolérances, pliages et exigences fonctionnelles du composant.

02

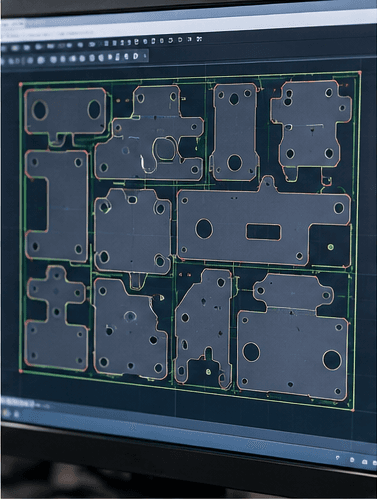
Programmation et nesting

03

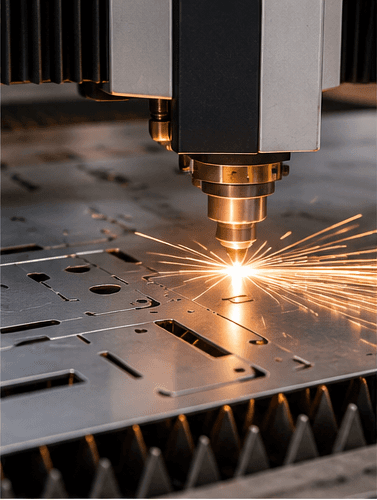
Découpe laser

04

Ébavurage et préparation

05

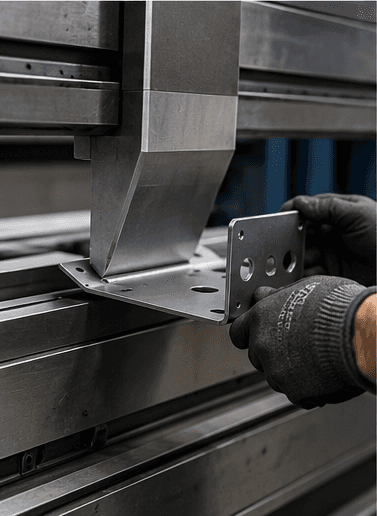
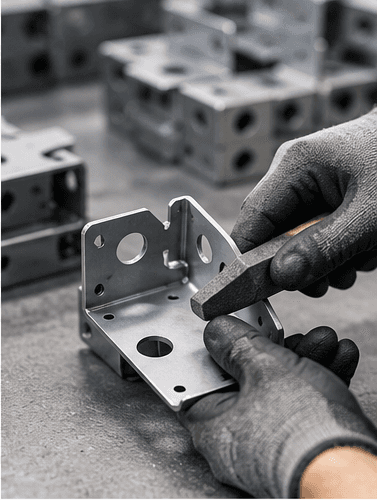
Pliage

06

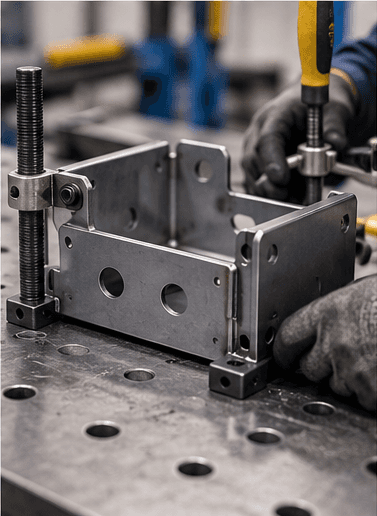
Assemblage et pointage

07

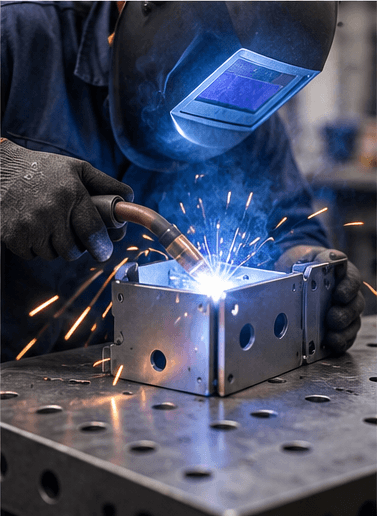
Soudage

08

Finition et contrôle

Téléchargez une photo depuis le panneau des propriétés

01

02

03

04

05

06

07

08

01

Analyse du plan

On vérifie géométries, épaisseurs, tolérances, pliages et exigences fonctionnelles du composant.

02

Programmation et nesting

03

Découpe laser

04

Ébavurage et préparation

05

Pliage

06

Assemblage et pointage

07

Soudage

08

Finition et contrôle

Téléchargez une photo depuis le panneau des propriétés

01

02

03

04

05

06

07

08

Image avec bordure

LES AVANTAGES DES PIÈCES EN TÔLE

Contours, pliages et assemblages définis dans le même cycle de production.

Contours, pliages et assemblages définis dans le même cycle de production.

Contours, pliages et assemblages définis dans le même cycle de production.

Le travail de la tôle associe découpe des profils, pliage et assemblage des pièces. Il permet d'obtenir carters, supports et ensembles sur plan, en adaptant développé et séquence de production à la fonction finale.

Le travail de la tôle associe découpe des profils, pliage et assemblage des pièces. Il permet d'obtenir carters, supports et ensembles sur plan, en adaptant développé et séquence de production à la fonction finale.

Le travail de la tôle associe découpe des profils, pliage et assemblage des pièces. Il permet d'obtenir carters, supports et ensembles sur plan, en adaptant développé et séquence de production à la fonction finale.

✓

Liberté dans la découpe des contours

Liberté dans la découpe des contours

✓

Formes tridimensionnelles par pliage

Formes tridimensionnelles par pliage

✓

Assemblages de plusieurs pièces jointes

Assemblages de plusieurs pièces jointes

✓

Modification des profils par programme

Modification des profils par programme

Modification des profils par programme

✓

Opérations coordonnées sur le plan final

Opérations coordonnées sur le plan final

MATÉRIAUX ET CAPACITÉS TECHNIQUES
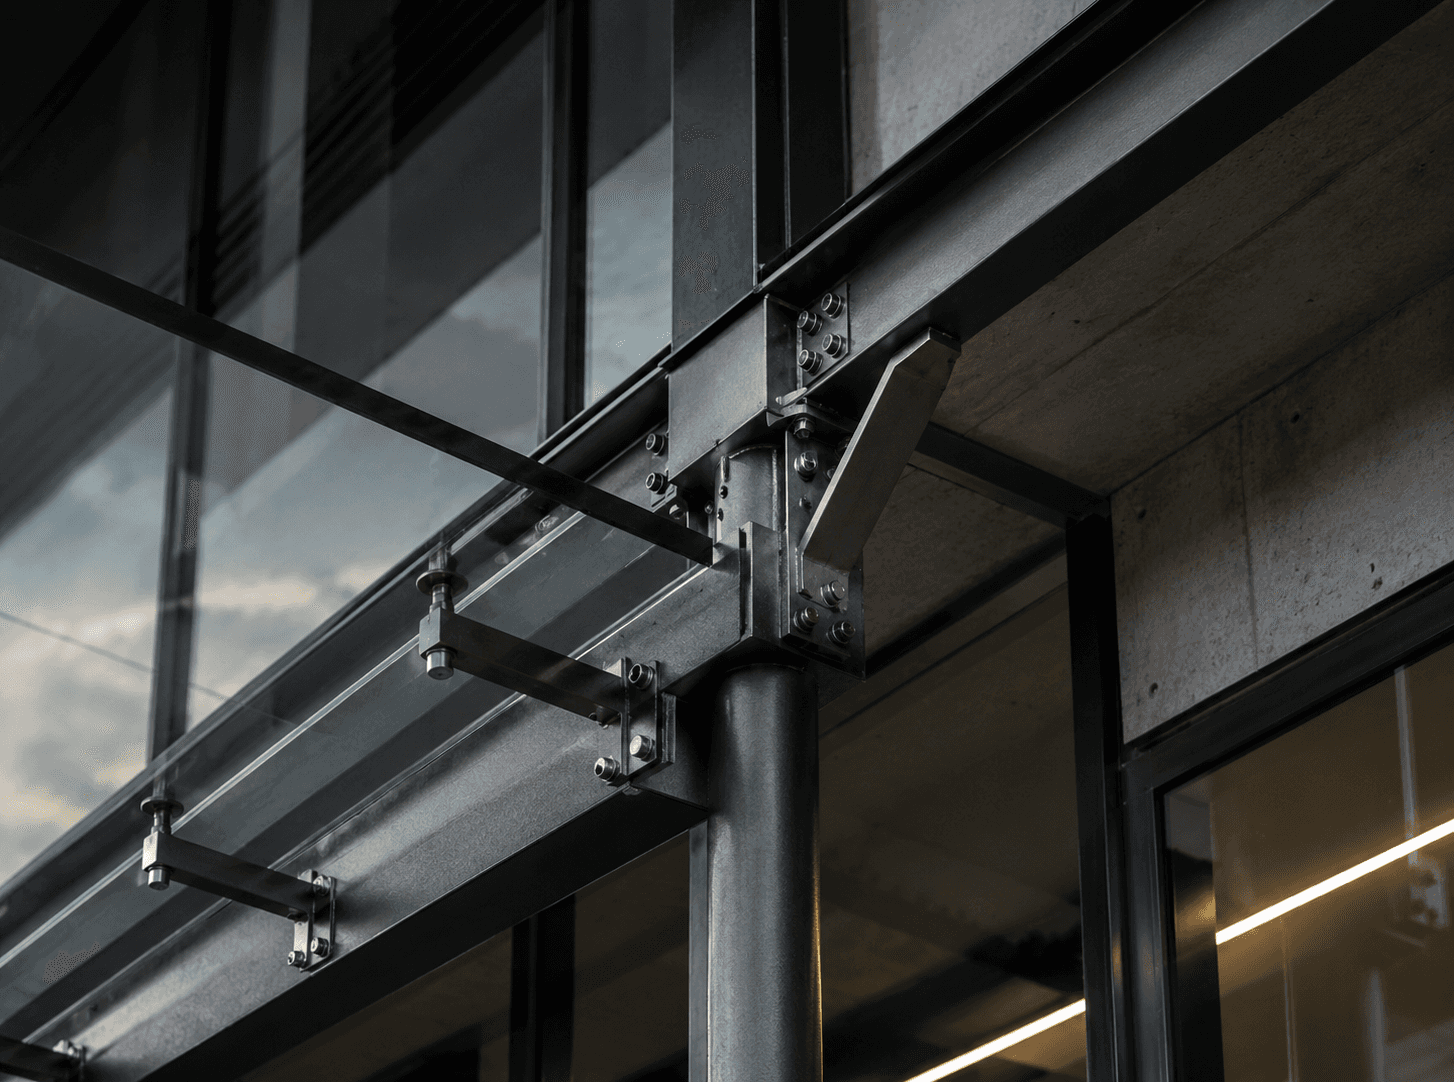
Épaisseur et géométrie déterminent pliage et soudage.

Épaisseur et géométrie déterminent pliage et soudage.

EDR évalue l'alliage, l'épaisseur, les rayons de pliage et les assemblages. Dimensions et finitions se définissent selon le plan et les équipements du fabricant sélectionné.

EDR évalue l'alliage, l'épaisseur, les rayons de pliage et les assemblages. Dimensions et finitions se définissent selon le plan et les équipements du fabricant sélectionné.

Aciers au carbone

Aciers inox

Alliages d'aluminium

Tôles et alliages spéciaux

Aciers au carbone

Aciers inox

Alliages d'aluminium

Tôles et alliages spéciaux

Image avec bordure

APPLICATIONS DES PIÈCES EN TÔLE

APPLICATIONS DES PIÈCES EN TÔLE

Des protections de machines
aux assemblages pour le produit.

Des protections de machines aux assemblages
pour le produit
.

Des protections de machines
aux assemblages pour le produit.

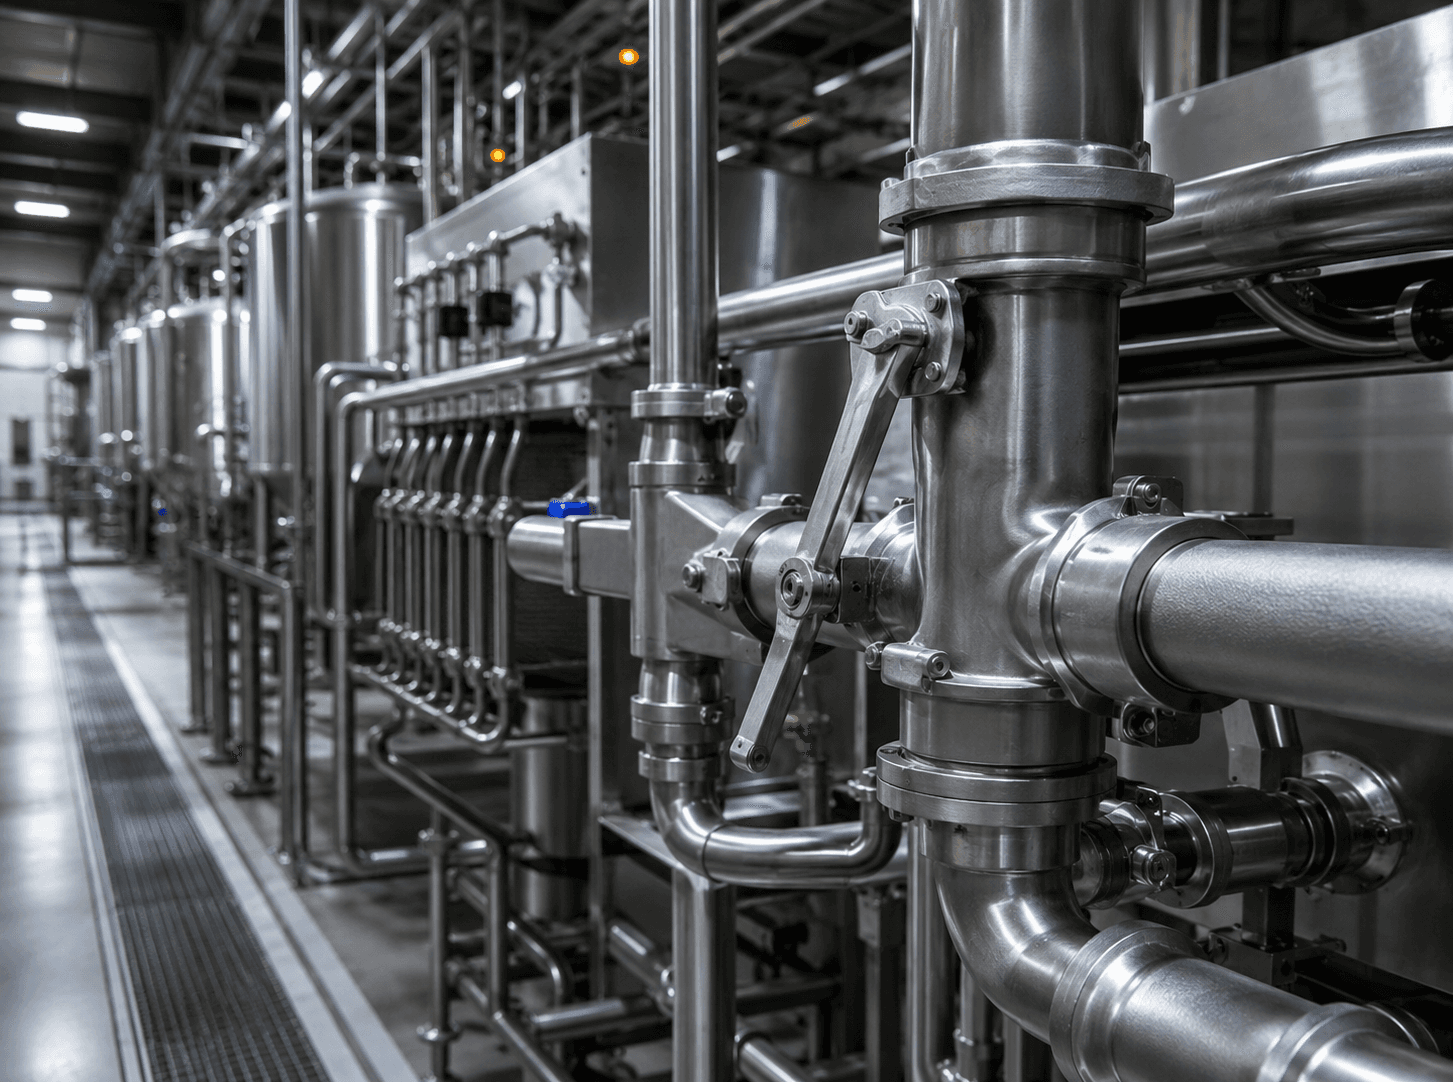
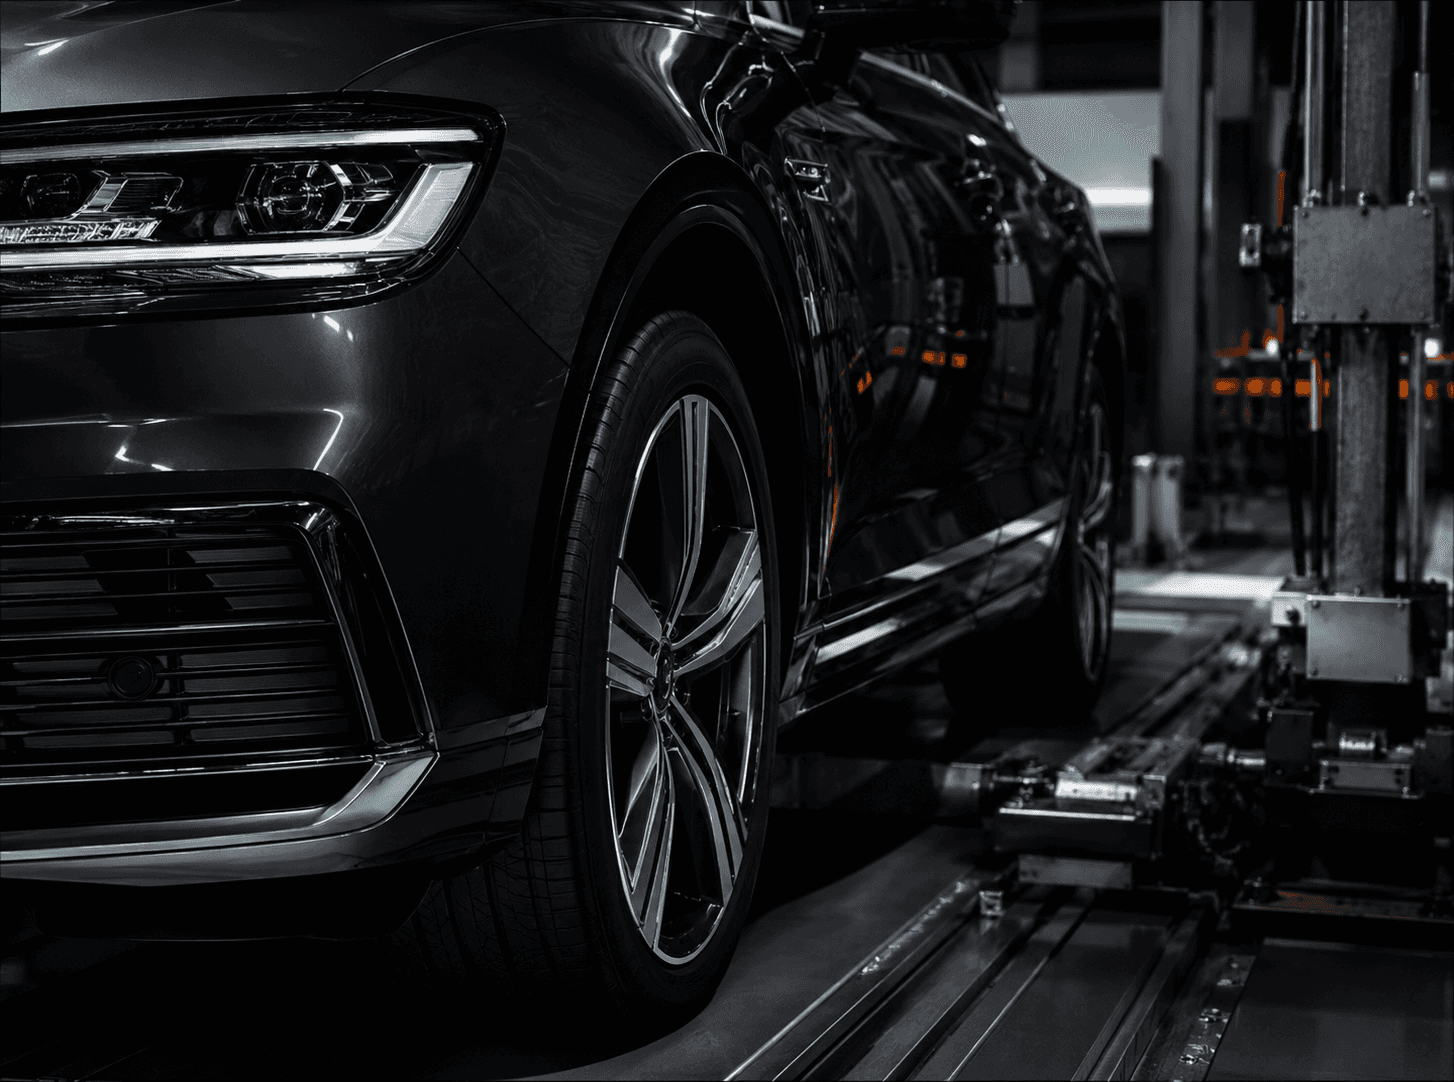
Le travail de la tôle trouve son emploi dans des protections, supports et enveloppes

destinés à des secteurs aux exigences géométriques et fonctionnelles différentes.

Le travail de la tôle trouve son emploi dans des protections, supports et enveloppes

destinés à des secteurs aux exigences géométriques et fonctionnelles différentes.

LABORATOIRE ET CONTRÔLE QUALITÉ

LABORATOIRE ET CONTRÔLE QUALITÉ

Notre laboratoire interne
pour le contrôle qualité.

Notre laboratoire interne de contrôle qualité.

Notre laboratoire interne
pour le contrôle qualité.

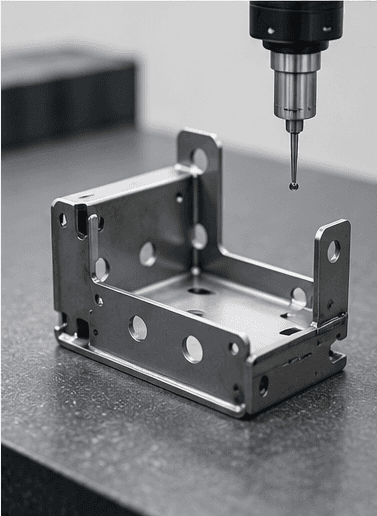
Dans le laboratoire métrologique interne, nous effectuons des vérifications

dimensionnelles et des contrôles ciblés pour évaluer la conformité

des composants.

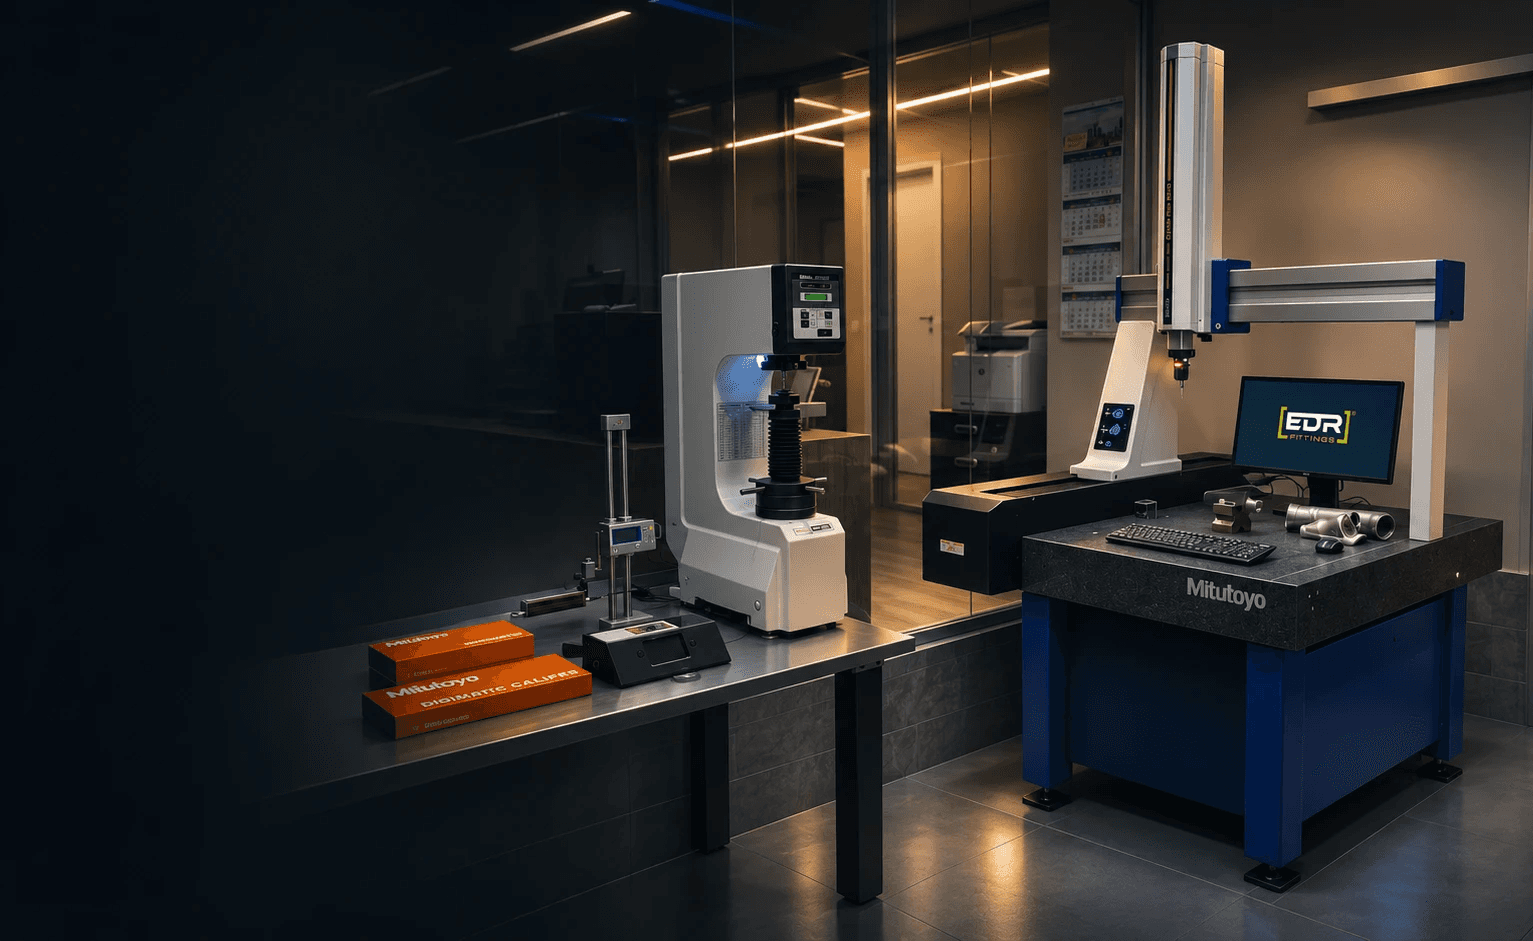
Dans le laboratoire métrologique interne, nous effectuons des vérifications dimensionnelles et des contrôles ciblés pour évaluer la conformité des composants.

Dans le laboratoire métrologique interne, nous effectuons

des vérifications dimensionnelles et des contrôles ciblés pour évaluer

la conformité des composants.

COMPARATIF DES TECHNOLOGIES

COMPARATIF DES TECHNOLOGIES

Comparer les technologies
pour choisir avec plus de précision.

Comparer les technologies
pour choisir avec plus de précision.

Comparez précision, finition, dimensions et processus pour identifier

la technologie la mieux adaptée aux besoins de votre projet.

Comparez précision, finition, dimensions et processus pour identifier la technologie la mieux adaptée aux besoins de votre projet.

COMPARATIF DES TECHNOLOGIES

Comparer les technologies
pour choisir avec plus de précision.

Comparez précision, finition, dimensions et processus pour identifier

la technologie la mieux adaptée aux besoins de votre projet.

TÔLERIE
FONDERIE SOUS PRESSION
TOLÉRANCES
Faibles / Moyennes(ISO 2768-m/c)
Très élevées(ISO 8062 DCTG 3-5)
FINITION
Ra 6.3 - 12.5 µm
Ra 0.8 - 1.6 µm
POIDS / DIMENSIONS
Moyennes à grandes dimensions et structures
De quelques grammes à ~20 kg
QUANTITÉ MIN. PAR LOT
Flexibles(de 50 pièces aux grandes séries)
Très élevées(>5 000 pièces)
COÛT DE L'OUTILLAGE
FAIBLE
ÉLEVÉ
CARACTÉRISTIQUES MÉCANIQUES
BON
BON
ÉTANCHÉITÉ À LA PRESSION
BONNE(SOUS RÉSERVE D'ESSAI)
IMPRÉGNATION NÉCESSAIRE
MATÉRIAUX
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ALUMINIUM · ZAMA · LAITON
CARACTÉRISTIQUETÔLERIEFONDERIE SOUS PRESSIONFORGEAGEEXTRUSIONFONDERIE DE FONTEMIMPIÈCES FRITTÉESUSINAGEFONDERIE À LA CIRE PERDUE
TOLÉRANCES
Faibles / Moyennes(ISO 2768-m/c)
Très élevées(ISO 8062 DCTG 3-5)
Moyennes / Bonnes(EN 10243)
UNI EN 755-9
Moyennes / Faibles(ISO 8062 DCTG 8-10)
Excellentes(±0.3% - ±0.5%)
Élevées(IT 8 - IT 11)
Précision maximale(jusqu'à IT 5-7)
Très bonnes(ISO 8062 DCTG 4-6)
FINITION
Ra 6.3 - 12.5 µm
Ra 0.8 - 1.6 µm
Ra 3.2 - 6.3 µm
Ra 1.6 µm
Ra 6.3 - 12.5 µm
Ra 0.4 - 1.6 µm
Ra 1.6 - 3.2 µm
Ra 0.2 - 1.6 µm
Ra 1.6 - 3.2 µm
POIDS / DIMENSIONS
Moyennes à grandes dimensions et structures
De quelques grammes à ~20 kg
De 100g à >1.000 kg
Jusqu'à 6 m
De quelques kg à des dizaines de tonnes
Très petits(<100 g, max ~250 g)
Petits / Moyens(jusqu'à ~2-3 kg)
Sans limite théorique
De quelques grammes à ~150 kg
QUANTITÉ MIN. PAR LOT
Flexibles(de 50 pièces aux grandes séries)
Très élevées(>5 000 pièces)
Moyennes / Élevées(>500 pièces)
Moyennes / Élevées(>2 000 pièces)
Faibles / Moyennes(dès 50 pièces)
Très élevées(>10 000 pièces)
Élevées(>5 000 pièces)
Flexibles(de 50 pièces aux grandes séries)
Moyennes / Faibles(50 - 500 pièces)
COÛT DE L'OUTILLAGE
FAIBLE
ÉLEVÉ
MOYEN
FAIBLE
FAIBLE
ÉLEVÉ
ÉLEVÉ
FAIBLE
FAIBLE
CARACTÉRISTIQUES MÉCANIQUES
BON
BON
EXCELLENT
EXCELLENT
BON
EXCELLENTES
EXCELLENTES
EXCELLENTES
BON
ÉTANCHÉITÉ À LA PRESSION
BONNE(SOUS RÉSERVE D'ESSAI)
IMPRÉGNATION NÉCESSAIRE
TRÈS BONNE
TRÈS BONNE
BONNE
TRÈS BONNE
TRÈS BONNE
TRÈS BONNE
BONNE(NON ADAPTÉE À L'HYDRAULIQUE)
MATÉRIAUX
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ALUMINIUM · ZAMA · LAITON
ALUMINIUM · ACIERS INOX ET AU CARBONE · ACIERS ALLIÉS · LAITON
ALUMINIUM
FONTE GRISE · GRAPHITE SPHÉROÏDAL · MEEHANITE
ACIERS INOX ET AU CARBONE · ACIERS ALLIÉS · LAITON
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALLIAGES D'ALUMINIUM · LAITON · BRONZE

QUALITÉ CERTIFIÉE

QUALITÉ CERTIFIÉE

Qualité vérifiée, process maîtrisé.

Qualité vérifiée, process maîtrisé.

Qualité vérifiée, process maîtrisé.

EDR applique des systèmes de gestion et de contrôle reconnus au niveau international, afin de garantir une qualité constante, des processus traçables et la conformité aux normes à toutes les étapes de la production.

EDR applique des systèmes de gestion et de contrôle reconnus au niveau international, afin de garantir une qualité constante, des processus traçables et la conformité aux normes à toutes les étapes de la production.

ISO 9001

Système de management de la qualité

Processus organisés, maîtrisés et orientés vers l'amélioration continue, de la gestion technique à la production.

ISO 9001

Système de management de la qualité

Processus organisés, maîtrisés et orientés vers l'amélioration continue, de la gestion technique à la production.

ACCREDIA

Accréditation et conformité

La certification s'appuie sur un système d'accréditation reconnu, garant de la fiabilité et de la conformité aux normes applicables.

ACCREDIA

Accréditation et conformité

La certification s'appuie sur un système d'accréditation reconnu, garant de la fiabilité et de la conformité aux normes applicables.

COMPOSANTS RÉALISÉS

COMPOSANTS RÉALISÉS

Nos réalisations de la
tôle au composant fini.

Nos réalisations de la tôle au composant fini.

Nos réalisations de la
tôle au composant fini.

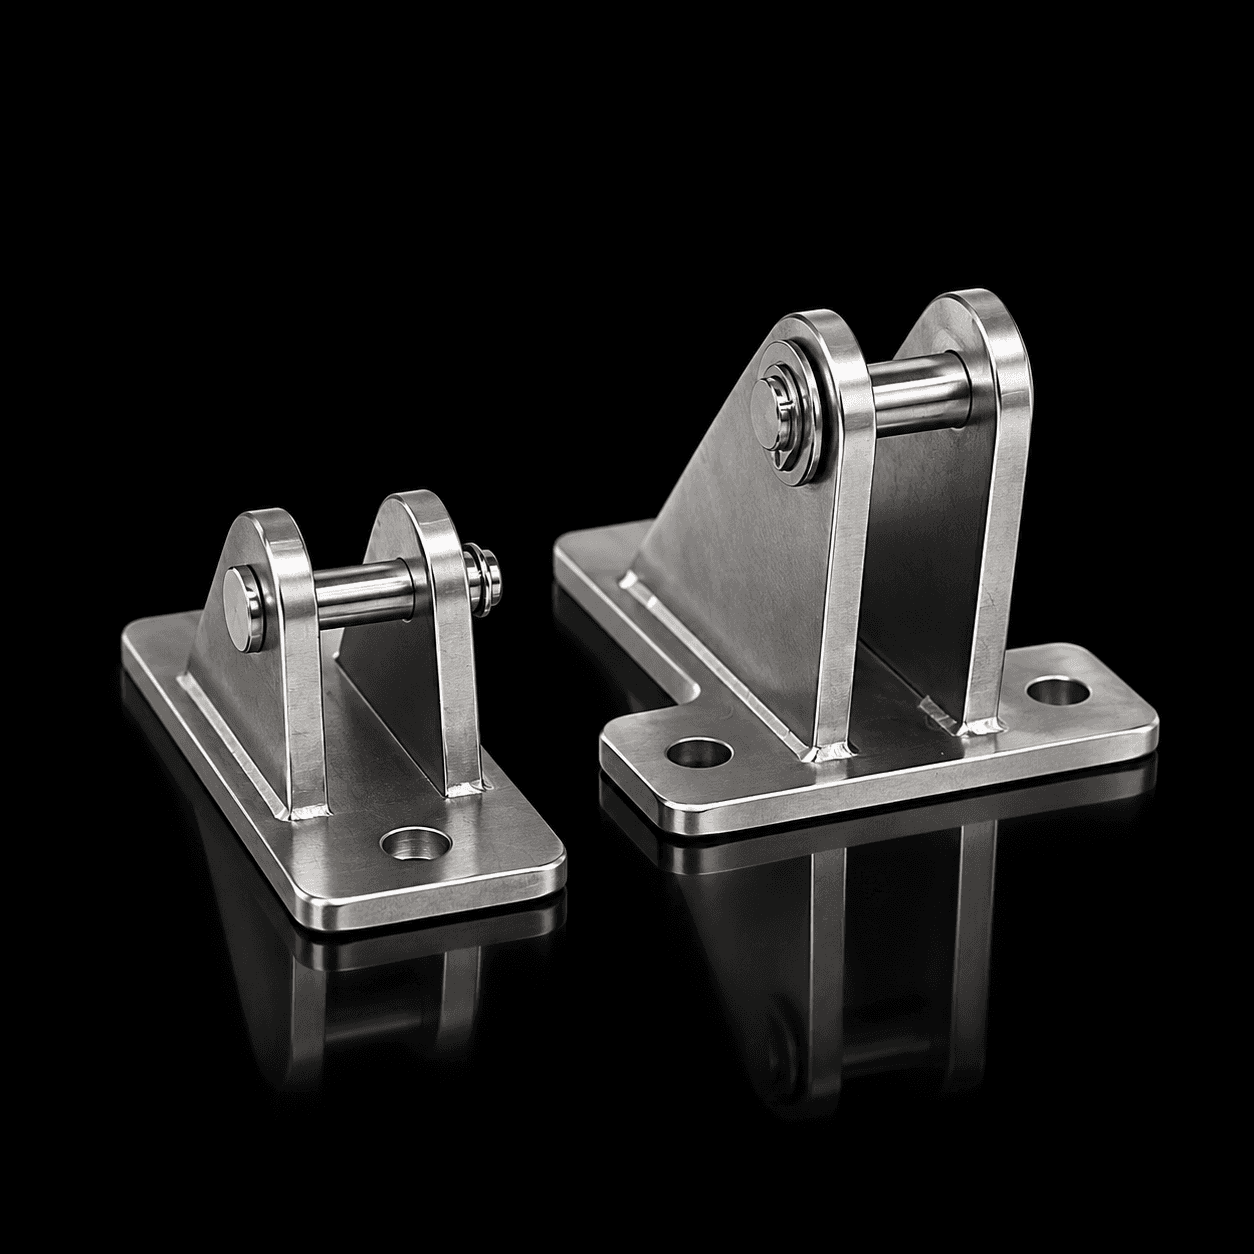
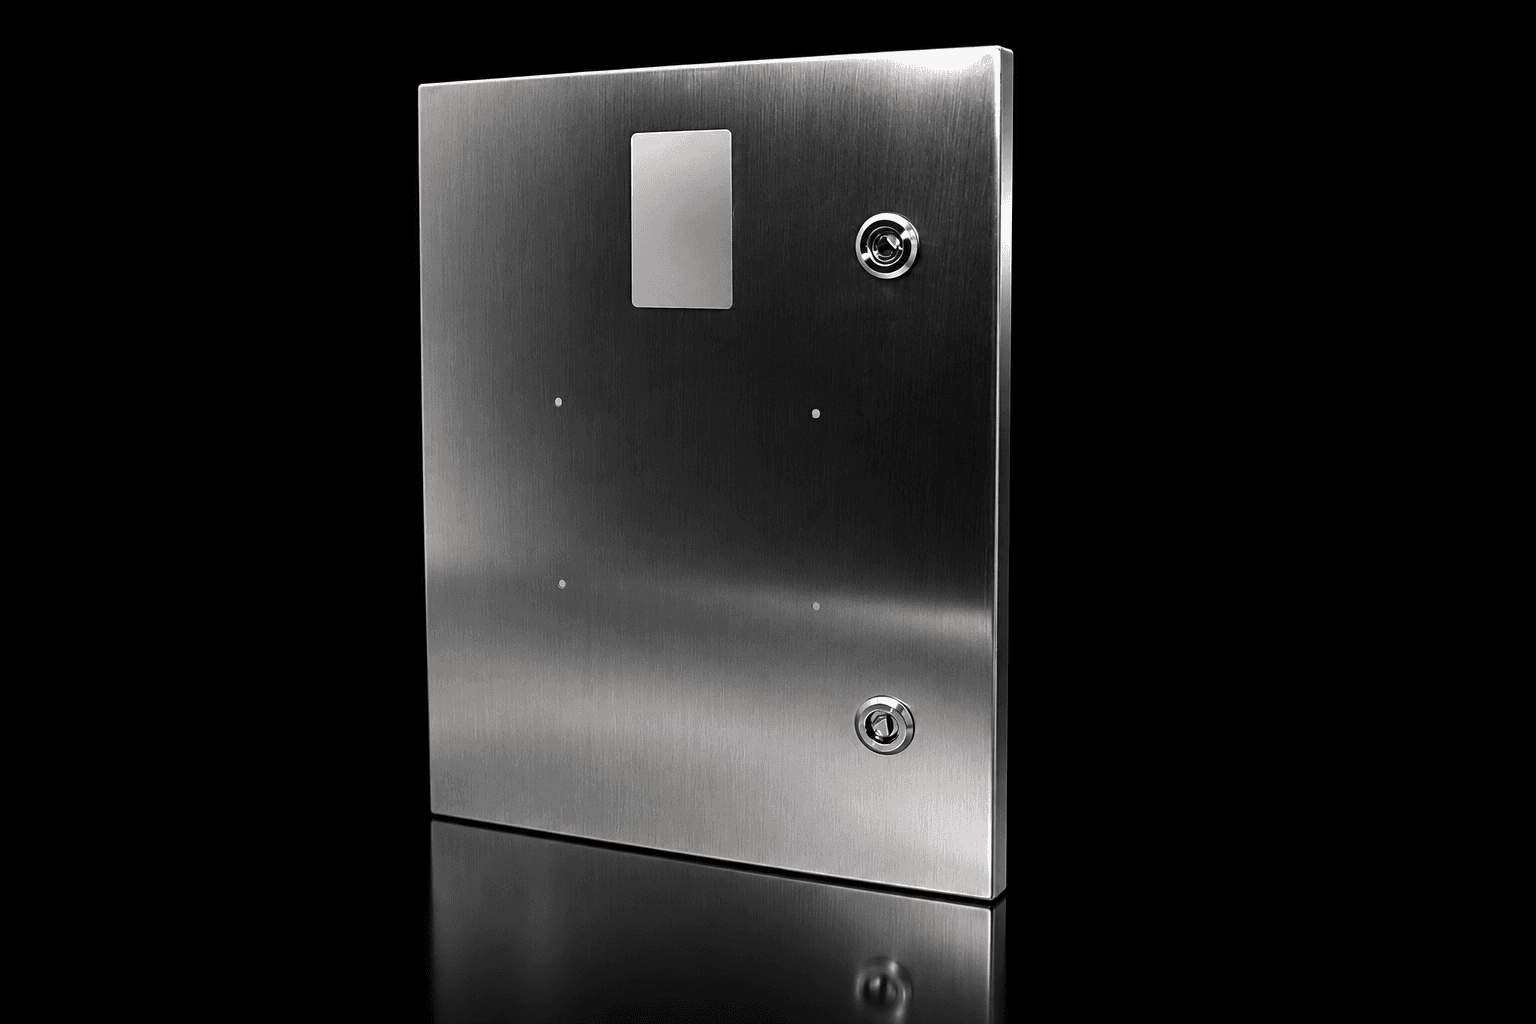
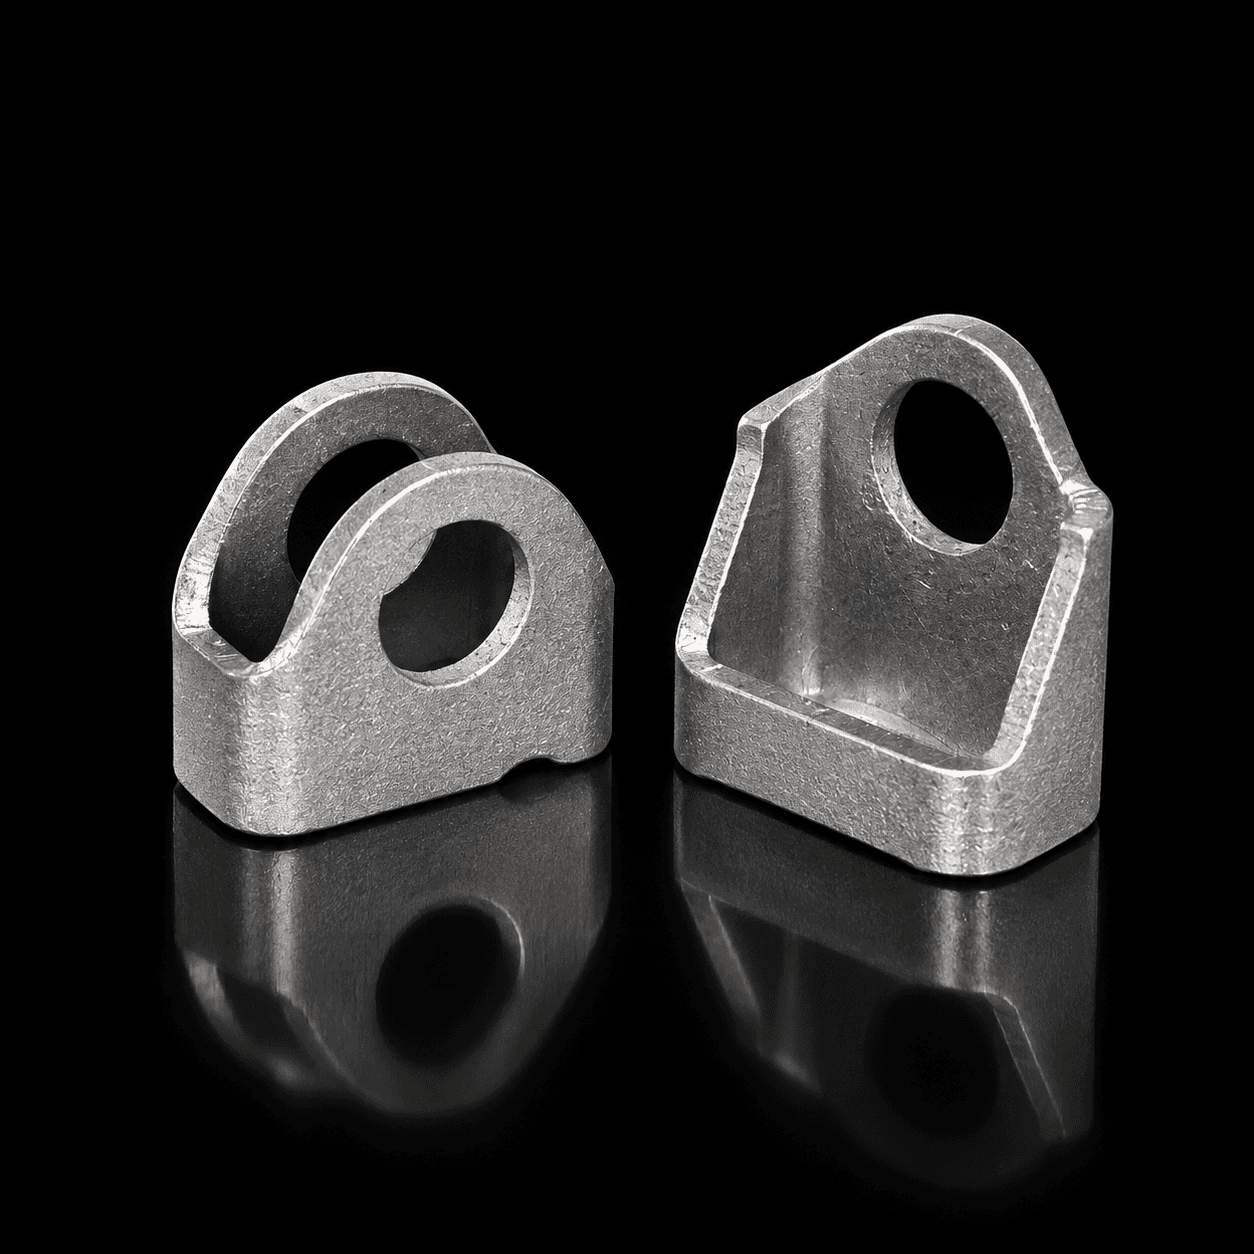
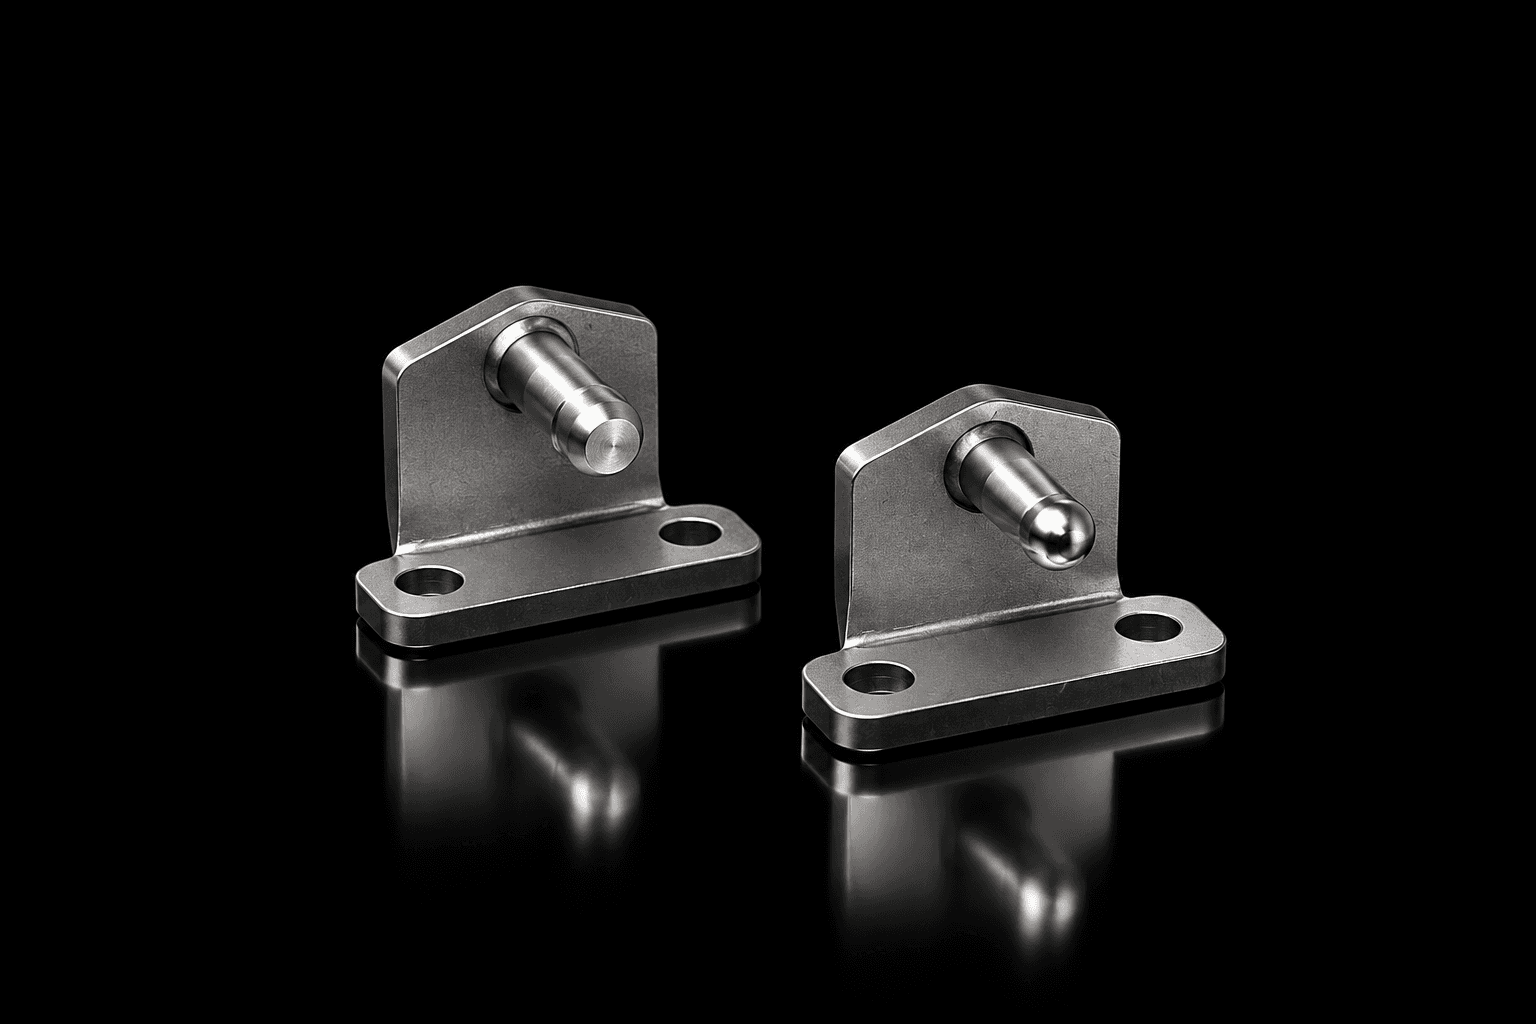
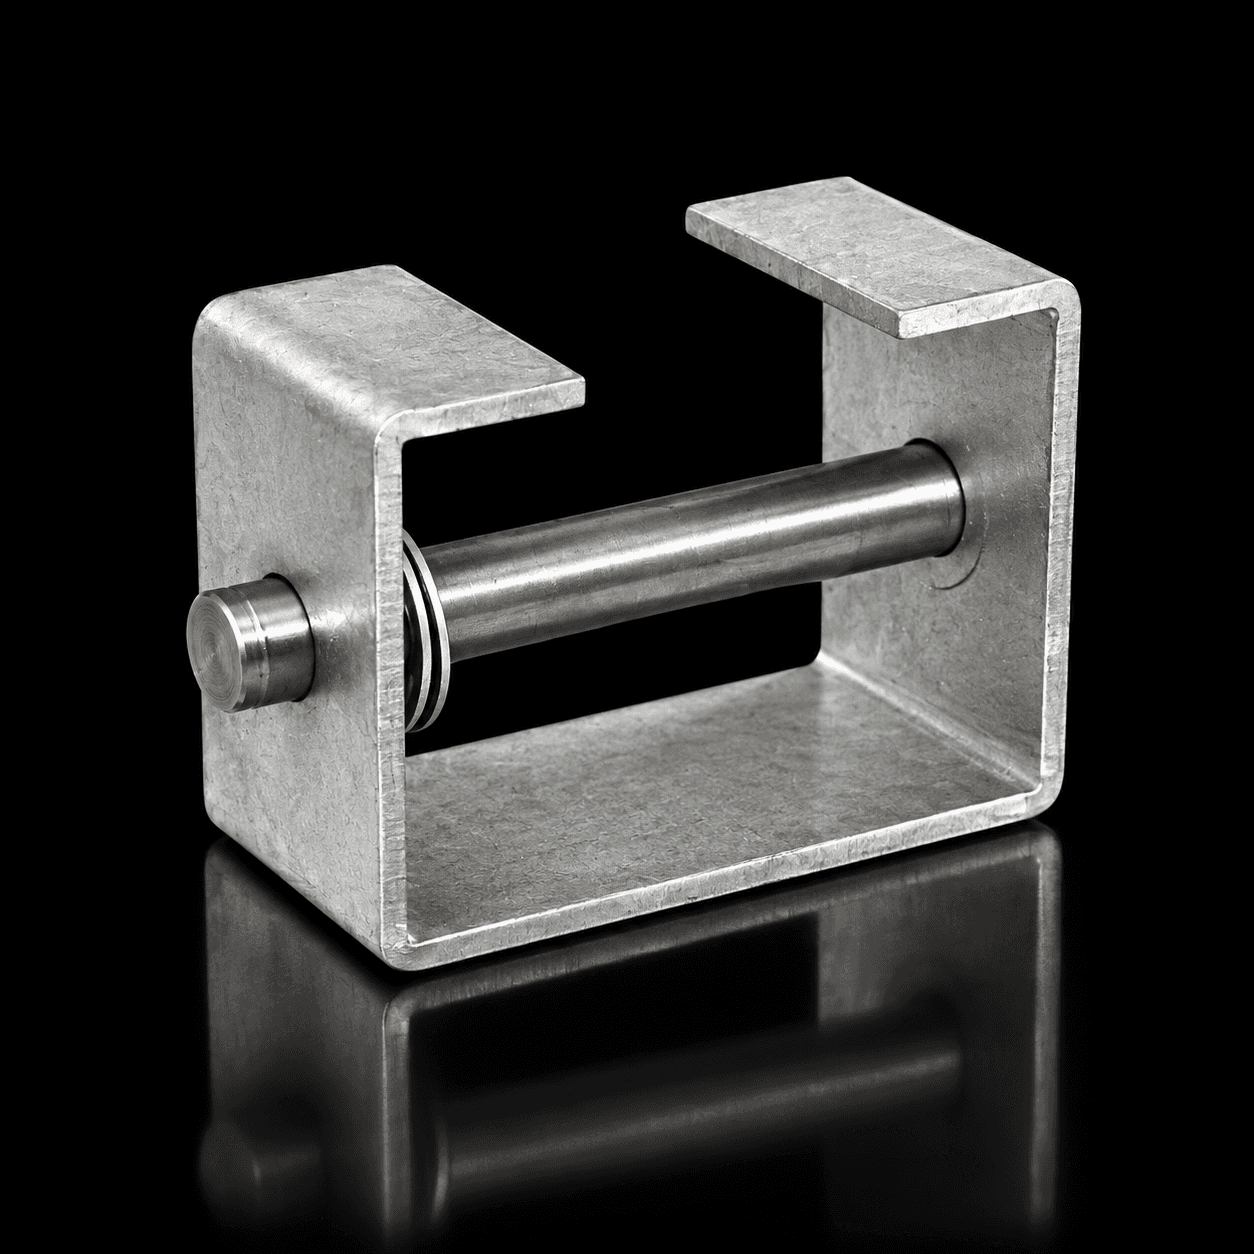
Une sélection de composants métalliques réalisés par découpe laser, pliage et soudage, sur

plan ou échantillon, avec des géométries et des opérations définies selon les spécifications de chaque projet.

Une sélection de composants métalliques réalisés par découpe laser, pliage et soudage, sur plan ou échantillon, avec des géométries et des opérations définies selon les spécifications de chaque projet.

Une sélection de composants métalliques réalisés par découpe laser, pliage et soudage, sur

plan ou échantillon, avec des géométries et des opérations définies selon les spécifications de chaque projet.

QUESTIONS FRÉQUENTES SUR LA TÔLE

QUESTIONS FRÉQUENTES SUR LA TÔLE

Tout ce qu'il faut savoir
sur la découpe, le pliage et le soudage.

Tout ce qu'il faut savoir sur la découpe, le pliage et le soudage.

Tout ce qu'il faut savoir
sur la découpe, le pliage et le soudage.

Du développé plat au contrôle des assemblages, ces réponses précisent les données nécessaires pour évaluer pièces et ensembles en tôle.

Du développé plat au contrôle des assemblages, ces réponses précisent les données nécessaires pour évaluer pièces et ensembles en tôle.

Quelles données faut-il pour évaluer le composant ?

La demande devrait comprendre le plan de la pièce finie, le matériau, l'épaisseur et la quantité. Pour un ensemble, il faut aussi la position des assemblages, les cotes de montage et les exigences de soudage. Un fichier plat aide à décrire les contours de découpe, tandis que le modèle tridimensionnel clarifie pliages et interférences. Le développé doit être vérifié en fonction du matériau, des rayons et des outillages : il ne suffit pas d'aplatir la géométrie sans tenir compte de la déformation. EDR coordonne l'évaluation de la découpe, du pliage et de l'assemblage, afin que tolérances et contrôles se rapportent au résultat final, finitions éventuelles comprises.

Quelles épaisseurs et quels rayons de pliage sont réalisables ?

La faisabilité dépend de l'alliage, de l'état du matériau, de l'épaisseur, de la longueur du pli et des outils disponibles. Il faut vérifier le rayon intérieur, la hauteur des ailes, la distance des trous au pli et la possibilité de positionner la pièce sans interférences. Le retour élastique doit être compensé dans le cycle, car il varie selon le matériau et la géométrie. La découpe dépend elle aussi de l'équipement et de la qualité exigée sur le bord. EDR confirme épaisseurs et encombrements sur le projet, sans attribuer au réseau de production une limite unique valable pour toute opération.

Quelles tolérances s'appliquent à l'ensemble ?

Découpe, pliage et soudage apportent des contributions différentes à la variation dimensionnelle. Un contour précis ne garantit pas à lui seul la position des trous, les angles et la planéité après les opérations suivantes. La chaleur de soudage peut en outre provoquer retraits et déformations. Le plan doit donc indiquer les références et les cotes à respecter sur le composant fini. EDR évalue séquence, positionnement et contrôles ; pour certaines surfaces d'accouplement, un usinage après assemblage peut être nécessaire.

Faut-il toujours souder après le pliage ?

On n'exécute que les opérations requises par la géométrie : une pièce peut être seulement découpée, ou découpée et pliée. Le soudage sert à assembler les pièces lorsque cela est prévu. La séquence peut changer selon l'accessibilité et le montage.

Comment choisir le procédé de soudage pour l'assemblage ?

Le choix tient compte du matériau, de l'épaisseur, du type de joint, de l'accessibilité et des exigences de finition. Procédé, éventuel métal d'apport et contrôles doivent être cohérents. Si des qualifications spécifiques sont requises, elles doivent être vérifiées auprès du fabricant avant la commande.

Quels contrôles sont nécessaires pour vérifier les soudures ?

L'examen visuel vérifie les aspects accessibles du joint ; d'éventuels contrôles non destructifs ou essais d'étanchéité se définissent selon la fonction et la criticité. Méthode, étendue et critères d'acceptation doivent être indiqués dans la spécification.

Quelles finitions complètent l'ensemble ?

On peut envisager ébavurage, finition des cordons et protections de surface compatibles avec l'alliage. Les surfaces visibles et les zones fonctionnelles doivent être distinguées sur le plan. Pour l'inox, le nettoyage des zones soudées doit lui aussi suivre les exigences d'emploi.

Faut-il des outillages dédiés pour produire la série ?

La découpe laser suit un programme et ne nécessite pas de matrice de poinçonnage. Le pliage utilise des outils à vérifier selon la forme ; pour des ensembles répétitifs, des gabarits dédiés de positionnement et de soudage peuvent être utiles.
DEMANDEZ UNE ANALYSE TECHNIQUE

Avez-vous un composant en tôle à réaliser ? Évaluons-le ensemble.

Avez-vous un composant en tôle à réaliser ? Évaluons-le ensemble.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez votre plan technique [DWG]

Create a free website with Framer, the website builder loved by startups, designers and agencies.

Website by SqualiOnline™