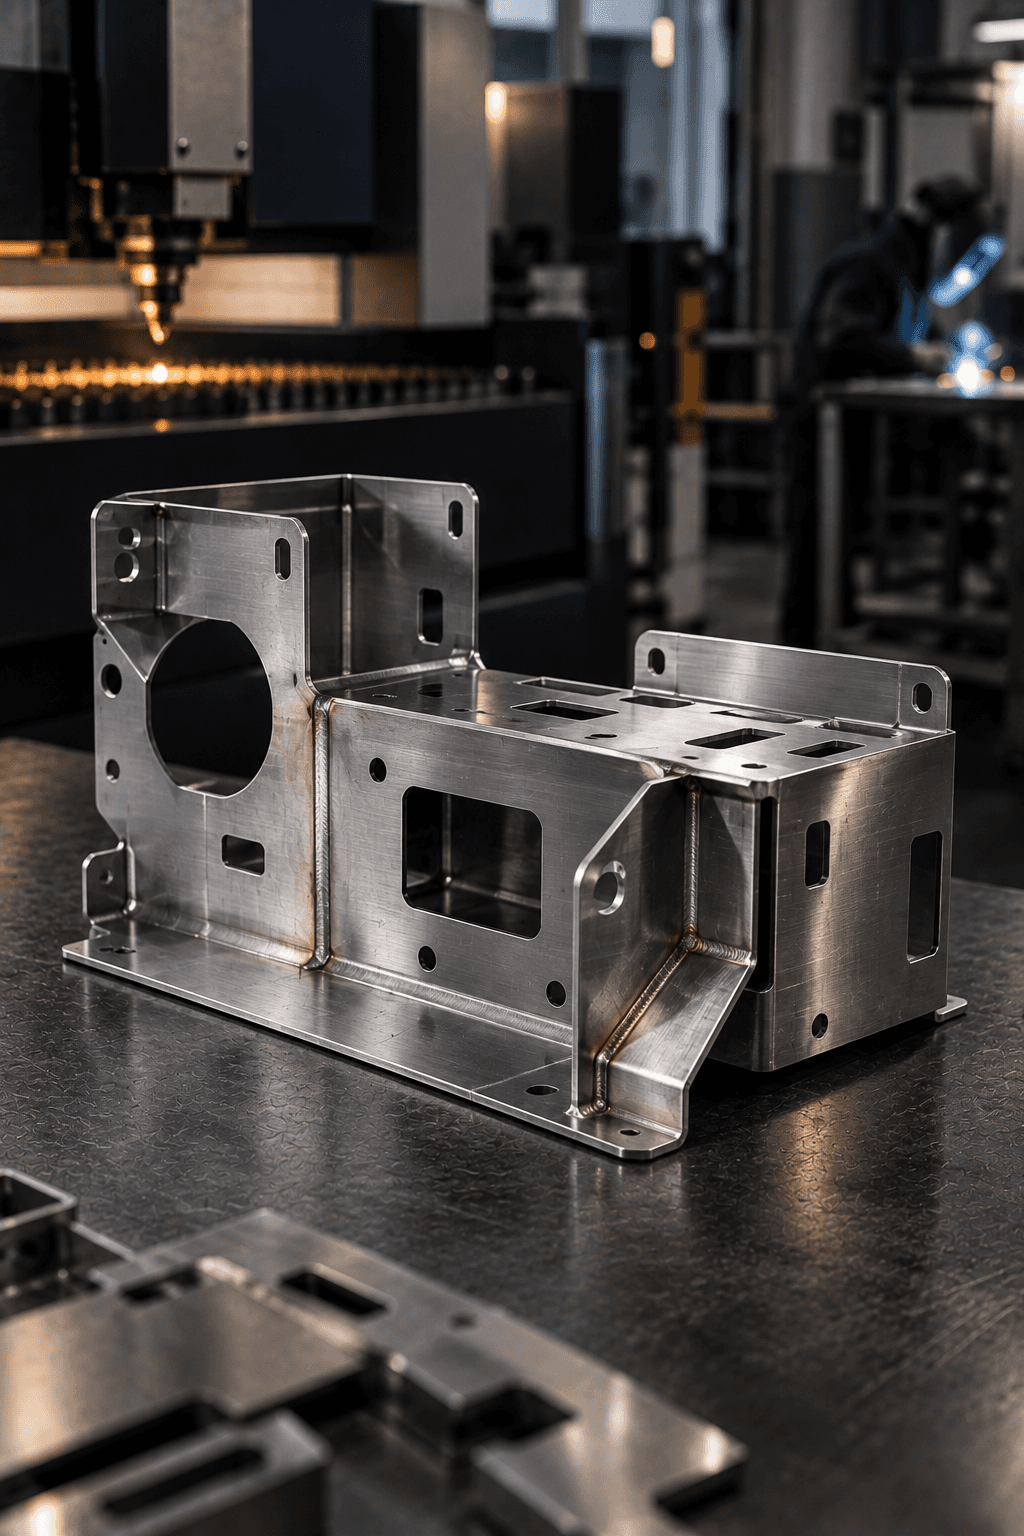
TECNOLOGÍA • CORTE LÁSER, PLEGADO Y SOLDADURA

TECNOLOGÍA • CORTE LÁSER, PLEGADO Y SOLDADURA

Componentes de chapa con
corte láser, plegado y soldadura.

Componentes de chapa con corte láser, plegado y soldadura.

Componentes de chapa con
corte láser, plegado y soldadura.

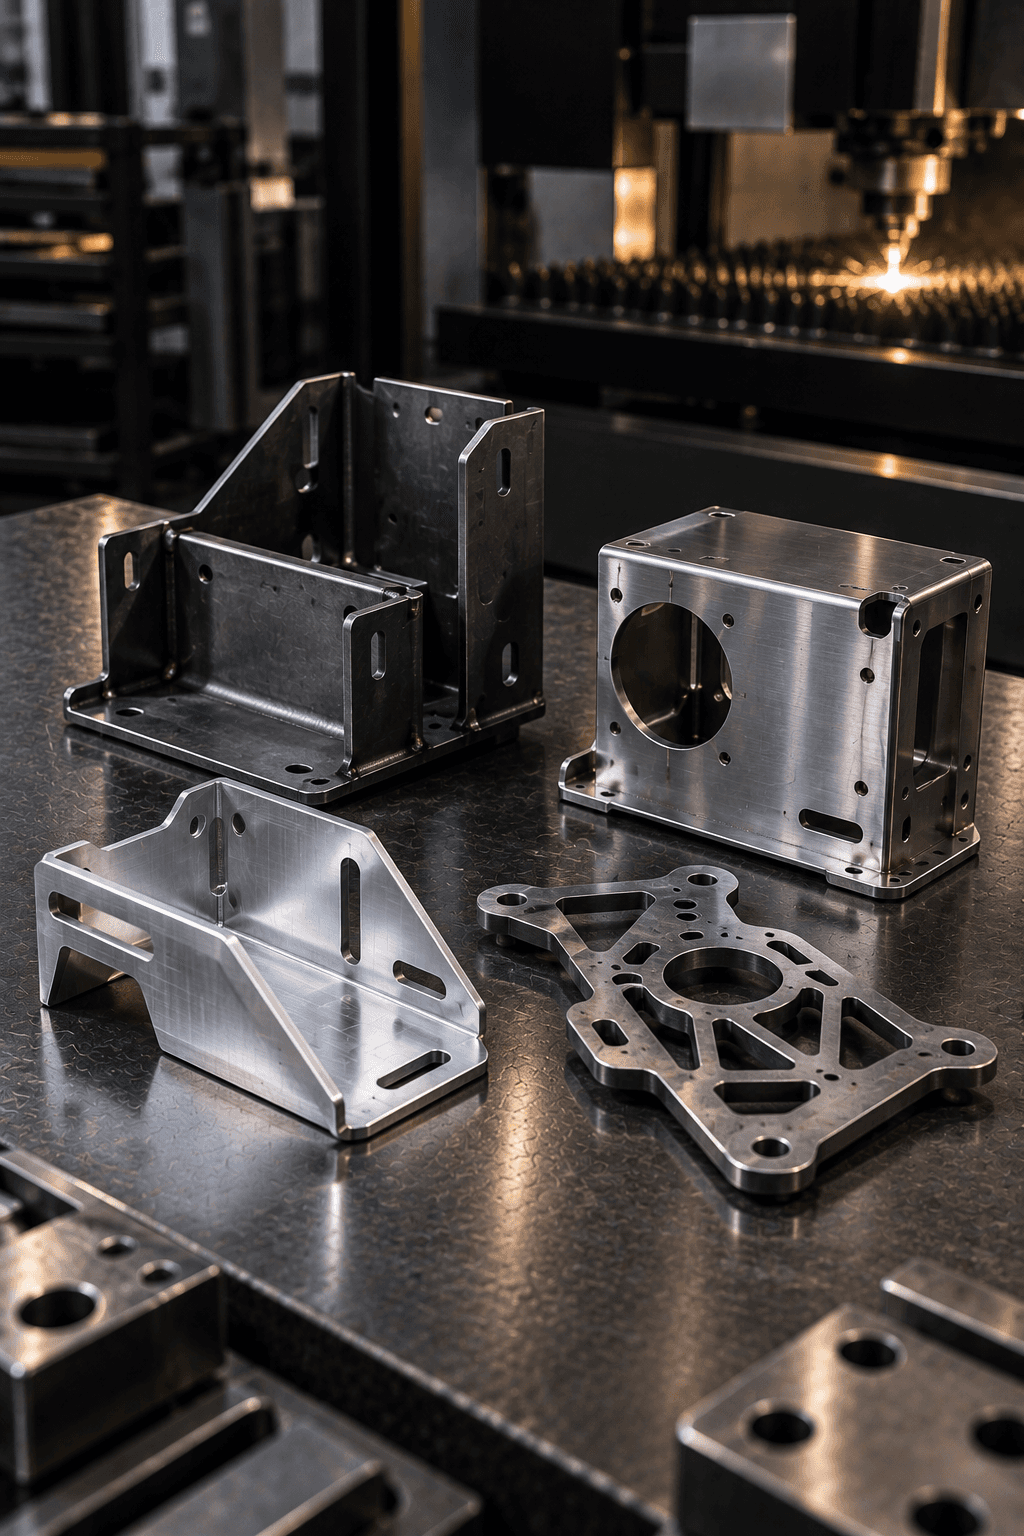
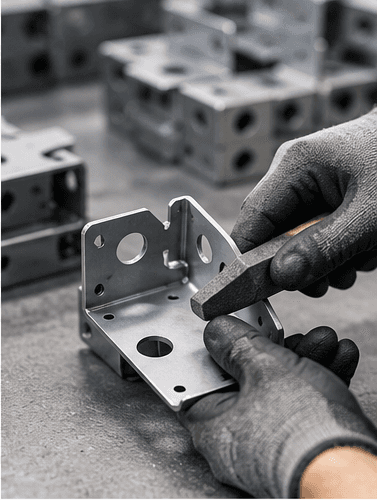
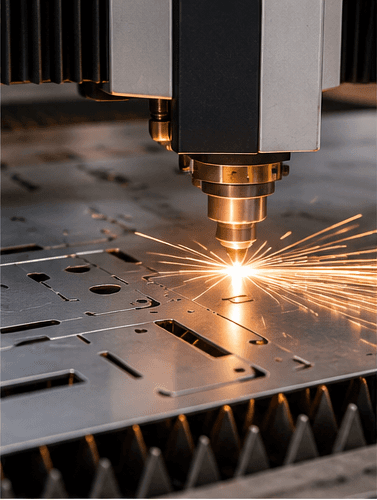
Fabricamos piezas y conjuntos de chapa según plano, coordinando corte láser, plegado y soldadura según el material, la geometría y los requisitos del componente final.

Fabricamos piezas y conjuntos de chapa según plano, coordinando corte láser, plegado y soldadura según el material, la geometría y los requisitos del componente final.

EL PROCESO DE LA CHAPA

EL PROCESO DE LA CHAPA

De la chapa al conjunto, un ciclo coordinado.

De la chapa al conjunto, un ciclo coordinado.

De la chapa al conjunto,
un ciclo coordinado.

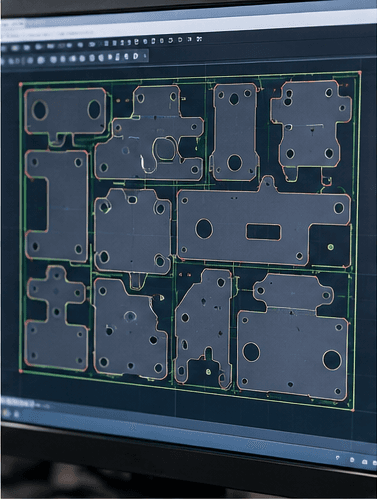
A partir del plano se definen el desarrollo y la secuencia de las operaciones. Corte, plegado y

soldadura se combinan según la forma y la función que debe cumplir el componente.

A partir del plano se definen el desarrollo y la secuencia de las operaciones. Corte, plegado y

soldadura se combinan según la forma y la función que debe cumplir el componente.

01

Análisis del plano

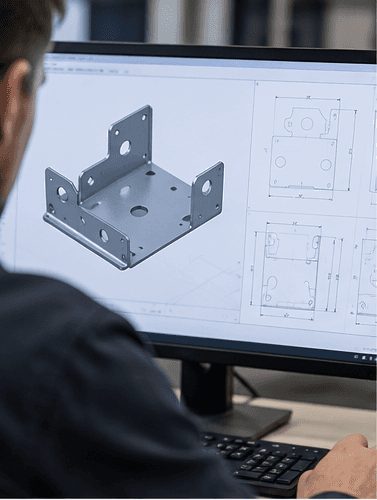
Se verifican geometrías, espesores, tolerancias, pliegues y requisitos funcionales del componente.

02

Programación y nesting

03

Corte láser

04

Desbarbado y preparación

05

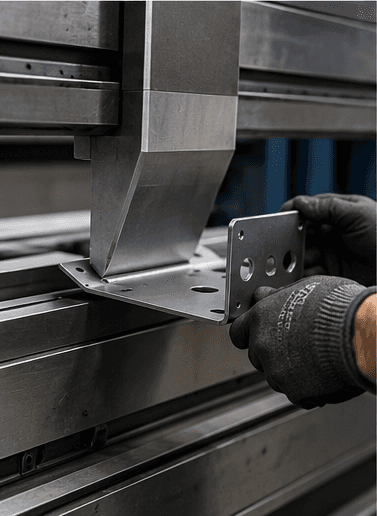
Plegado

06

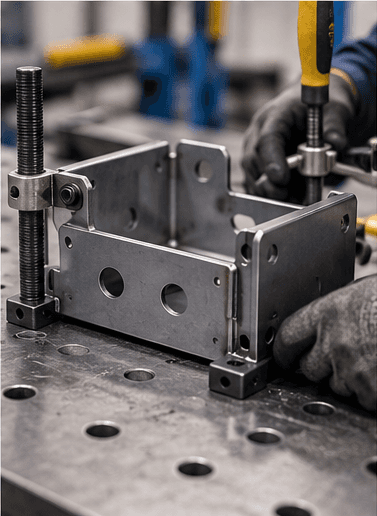
Ensamblaje y punteado

07

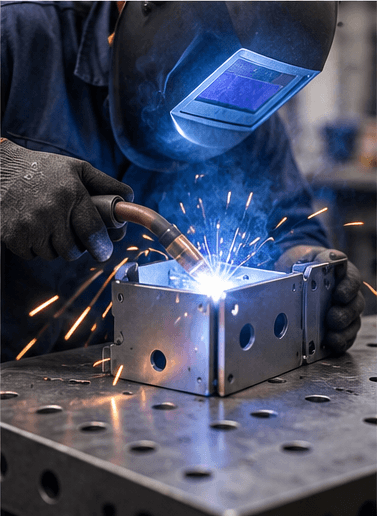
Soldadura

08

Acabado y control

Sube una foto desde el panel de propiedades

01

02

03

04

05

06

07

08

01

Análisis del plano

Se verifican geometrías, espesores, tolerancias, pliegues y requisitos funcionales del componente.

02

Programación y nesting

03

Corte láser

04

Desbarbado y preparación

05

Plegado

06

Ensamblaje y punteado

07

Soldadura

08

Acabado y control

Sube una foto desde el panel de propiedades

01

02

03

04

05

06

07

08

Imagen con borde

VENTAJAS DE LAS PIEZAS DE CHAPA

Siluetas, pliegues y uniones definidos en el mismo ciclo productivo.

Siluetas, pliegues y uniones definidos en el mismo ciclo productivo.

Siluetas, pliegues y uniones definidos en el mismo ciclo productivo.

El trabajo de la chapa combina corte de perfiles, plegado y unión de las piezas. Permite obtener cárteres, soportes y conjuntos según plano, adaptando el desarrollo y la secuencia productiva a la función final.

El trabajo de la chapa combina corte de perfiles, plegado y unión de las piezas. Permite obtener cárteres, soportes y conjuntos según plano, adaptando el desarrollo y la secuencia productiva a la función final.

El trabajo de la chapa combina corte de perfiles, plegado y unión de las piezas. Permite obtener cárteres, soportes y conjuntos según plano, adaptando el desarrollo y la secuencia productiva a la función final.

✓

Libertad en el corte de contornos

Libertad en el corte de contornos

✓

Formas tridimensionales mediante plegado

Formas tridimensionales mediante plegado

✓

Conjuntos a partir de varias piezas unidas

Conjuntos a partir de varias piezas unidas

✓

Modificación de perfiles mediante programa

Modificación de perfiles mediante programa

Modificación de perfiles mediante programa

✓

Procesos coordinados sobre el plano final

Procesos coordinados sobre el plano final

MATERIALES Y CAPACIDADES TÉCNICAS
El espesor y la geometría definen el plegado y la soldadura.

El espesor y la geometría definen el plegado y la soldadura.

EDR evalúa aleación, espesor, radios de plegado y uniones. Las dimensiones y los acabados se definen según el plano y las instalaciones del fabricante seleccionado.

EDR evalúa aleación, espesor, radios de plegado y uniones. Las dimensiones y los acabados se definen según el plano y las instalaciones del fabricante seleccionado.

Aceros al carbono

Aceros inoxidables

Aleaciones de aluminio

Chapas y aleaciones especiales

Aceros al carbono

Aceros inoxidables

Aleaciones de aluminio

Chapas y aleaciones especiales

Imagen con borde

APLICACIONES DE LAS PIEZAS DE CHAPA

APLICACIONES DE LAS PIEZAS DE CHAPA

De las protecciones de máquinas
a los conjuntos para el producto.

De las protecciones de máquinas a los conjuntos
para el producto
.

De las protecciones de máquinas
a los conjuntos para el producto.

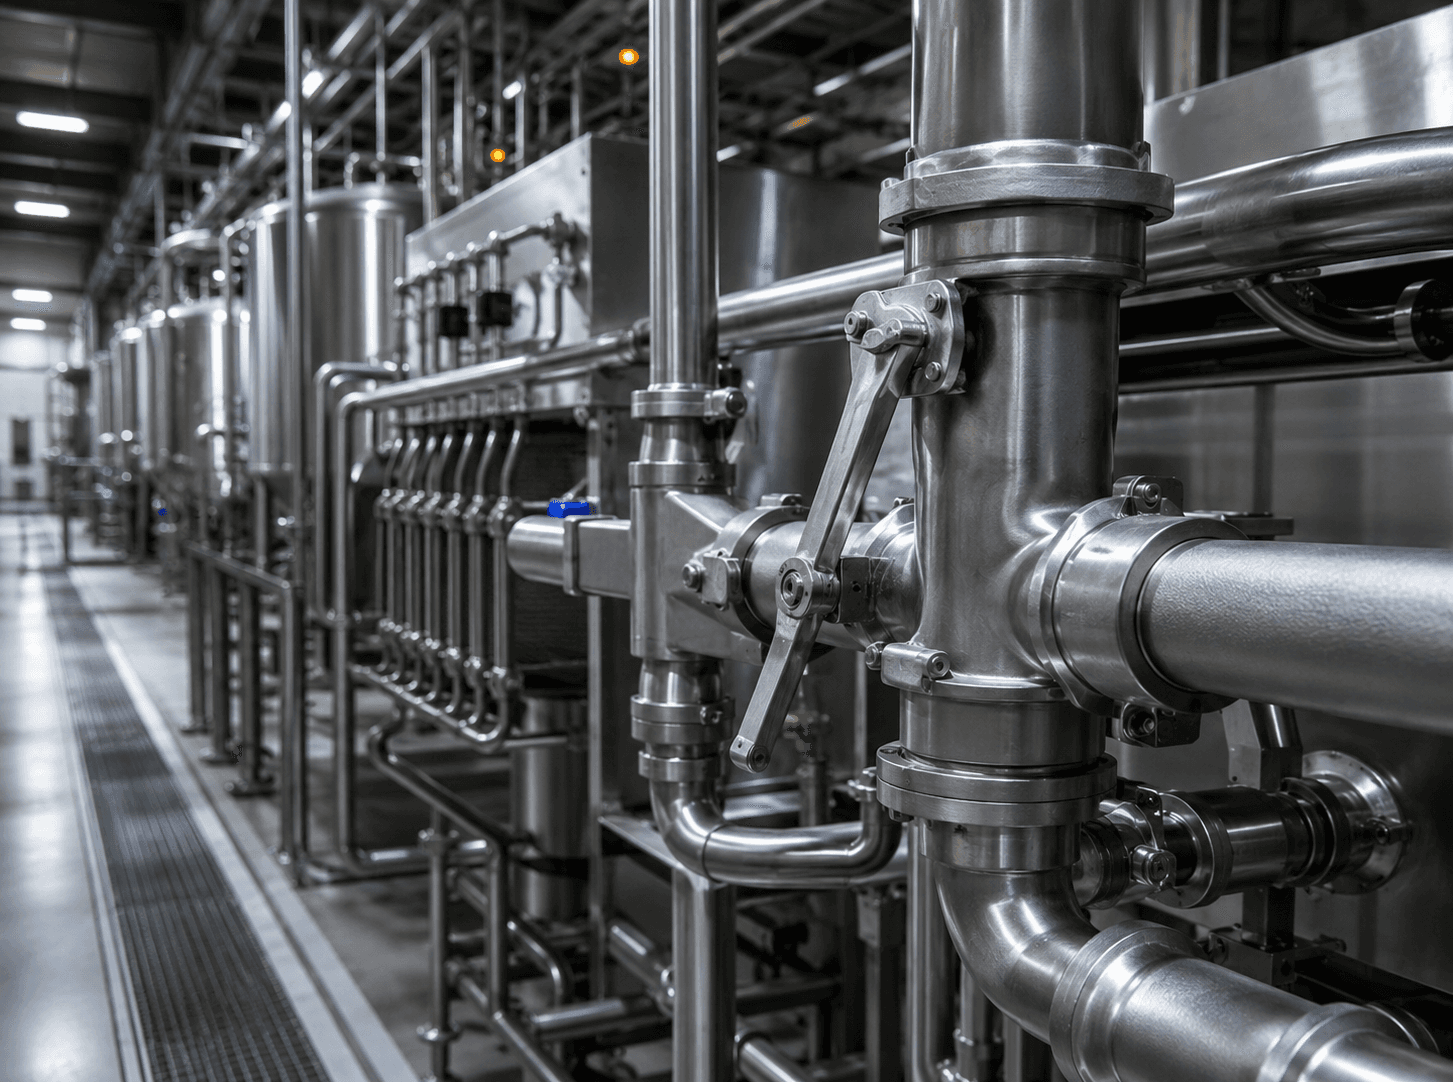
Los trabajos de chapa se emplean en protecciones, soportes y carcasas

para sectores con exigencias geométricas y funcionales distintas.

Los trabajos de chapa se emplean en protecciones, soportes y carcasas

para sectores con exigencias geométricas y funcionales distintas.

LABORATORIO Y CONTROL DE CALIDAD

LABORATORIO Y CONTROL DE CALIDAD

Nuestro laboratorio interno
para el control de calidad.

Nuestro laboratorio interno para el control de calidad.

Nuestro laboratorio interno
para el control de calidad.

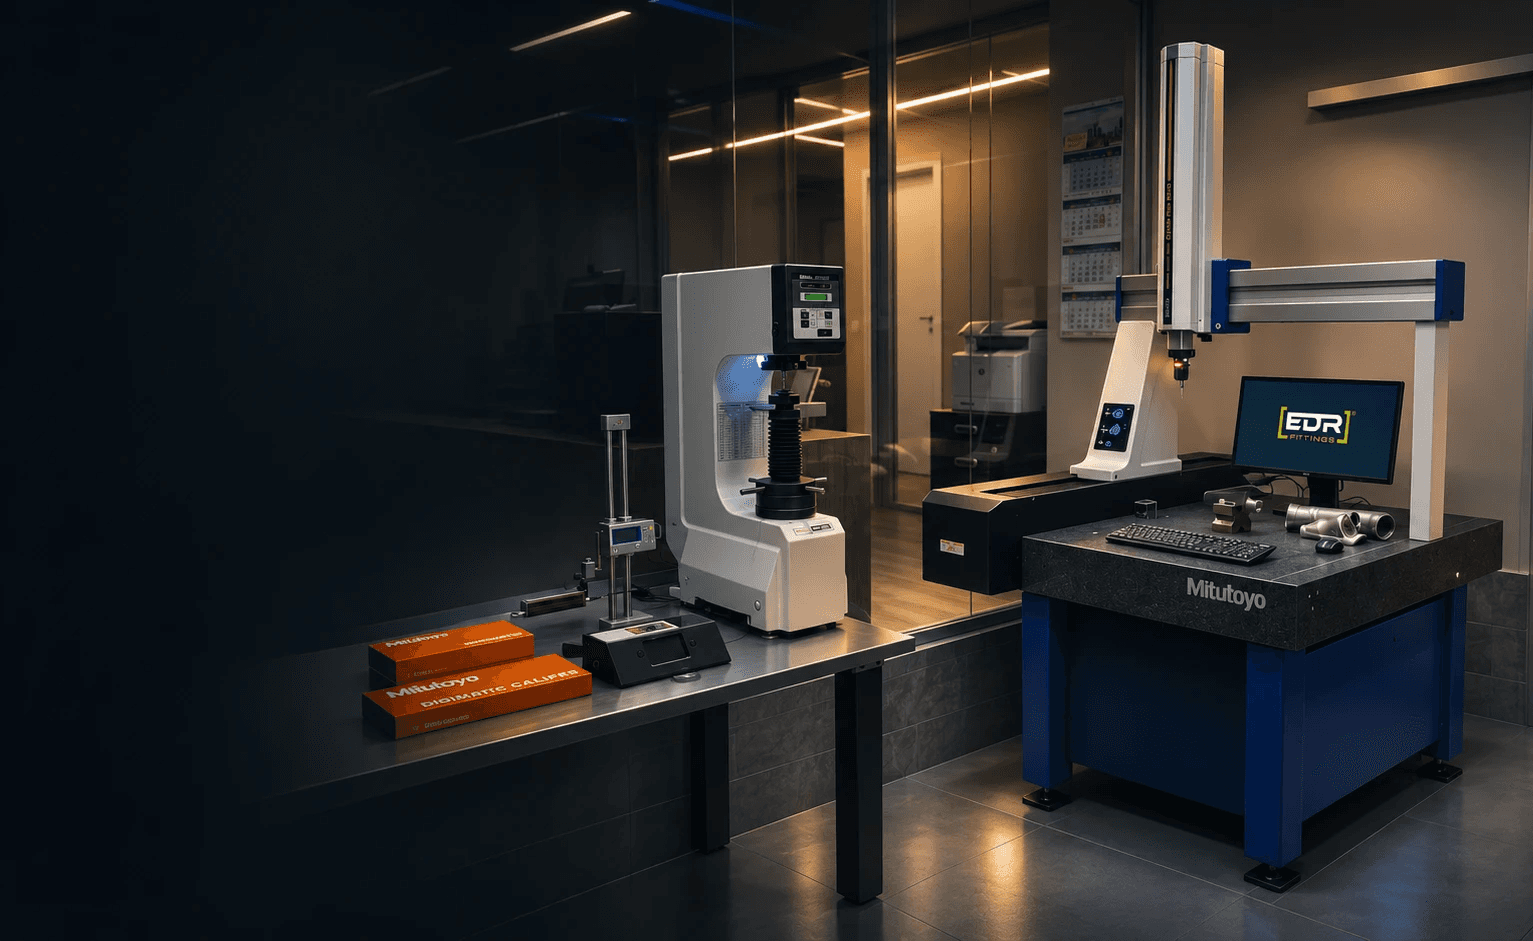
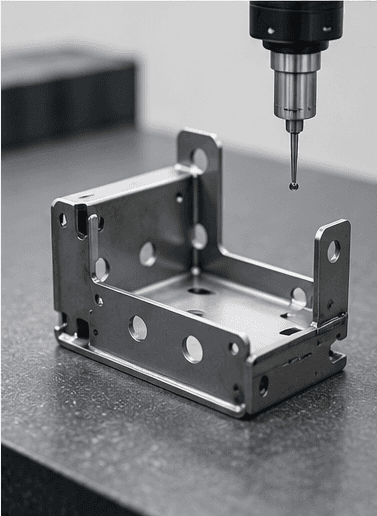
En el laboratorio metrológico interno realizamos verificaciones

dimensionales y controles específicos para evaluar la conformidad

de los componentes.

En el laboratorio metrológico interno realizamos verificaciones dimensionales y controles específicos para evaluar la conformidad de los componentes.

En el laboratorio metrológico interno realizamos

verificaciones dimensionales y controles específicos para evaluar

la conformidad de los componentes.

COMPARATIVA DE TECNOLOGÍAS

COMPARATIVA DE TECNOLOGÍAS

Compare las tecnologías
para elegir con más precisión.

Compare las tecnologías
para elegir con más precisión.

Compare precisión, acabado, dimensiones y procesos para identificar

la tecnología más adecuada a las necesidades de su proyecto.

Compare precisión, acabado, dimensiones y procesos para identificar la tecnología más adecuada a las necesidades de su proyecto.

COMPARATIVA DE TECNOLOGÍAS

Compare las tecnologías
para elegir con más precisión.

Compare precisión, acabado, dimensiones y procesos para identificar

la tecnología más adecuada a las necesidades de su proyecto.

CALDERERÍA
FUNDICIÓN INYECTADA
TOLERANCIAS
Bajas / Medias(ISO 2768-m/c)
Muy elevadas(ISO 8062 DCTG 3-5)
ACABADO
Ra 6.3 - 12.5 µm
Ra 0.8 - 1.6 µm
PESO / DIMENSIONES
Dimensiones medias y grandes y estructuras
De pocos gramos a ~20 kg
CANTIDAD MÍN. POR LOTE
Flexibles(desde 50 piezas a grandes series)
Muy altas(>5.000 piezas)
COSTE DE UTILLAJE
BAJO
ALTO
PROPIEDADES MECÁNICAS
BUENO
BUENO
ESTANQUEIDAD A PRESIÓN
BUENA(PREVIA PRUEBA)
IMPREGNACIÓN NECESARIA
MATERIALES
ACEROS INOX Y AL CARBONO · SUPERALEACIONES · ALUMINIO · LATÓN · BRONCE
ALUMINIO · ZAMA · LATÓN
CARACTERÍSTICACALDERERÍAFUNDICIÓN INYECTADAFORJAEXTRUSIÓNFUNDICIÓN DE HIERROMIMSINTERIZADOSMECANIZADOMICROFUSIÓN
TOLERANCIAS
Bajas / Medias(ISO 2768-m/c)
Muy elevadas(ISO 8062 DCTG 3-5)
Medias / Buenas(EN 10243)
UNI EN 755-9
Medias / Bajas(ISO 8062 DCTG 8-10)
Excelentes(±0.3% - ±0.5%)
Elevadas(IT 8 - IT 11)
Máxima precisión(hasta IT 5-7)
Óptimas(ISO 8062 DCTG 4-6)
ACABADO
Ra 6.3 - 12.5 µm
Ra 0.8 - 1.6 µm
Ra 3.2 - 6.3 µm
Ra 1.6 µm
Ra 6.3 - 12.5 µm
Ra 0.4 - 1.6 µm
Ra 1.6 - 3.2 µm
Ra 0.2 - 1.6 µm
Ra 1.6 - 3.2 µm
PESO / DIMENSIONES
Dimensiones medias y grandes y estructuras
De pocos gramos a ~20 kg
De 100 g a >1.000 kg
Hasta 6 m
De pocos kg a decenas de toneladas
Muy pequeños(<100 g, máx. ~250 g)
Pequeños / Medianos(hasta ~2-3 kg)
Sin límites teóricos
De pocos gramos a ~150 kg
CANTIDAD MÍN. POR LOTE
Flexibles(desde 50 piezas a grandes series)
Muy altas(>5.000 piezas)
Medias / Altas(>500 piezas)
Medias / Altas(>2000 piezas)
Bajas / Medias(desde 50 piezas)
Muy altas(>10.000 piezas)
Altas(>5.000 piezas)
Flexibles(desde 50 piezas a grandes series)
Medias / Bajas(50 - 500 piezas)
COSTE DE UTILLAJE
BAJO
ALTO
MEDIO
BAJO
BAJO
ALTO
ALTO
BAJO
BAJO
PROPIEDADES MECÁNICAS
BUENO
BUENO
EXCELENTE
EXCELENTE
BUENO
EXCELENTES
EXCELENTES
EXCELENTES
BUENO
ESTANQUEIDAD A PRESIÓN
BUENA(PREVIA PRUEBA)
IMPREGNACIÓN NECESARIA
ÓPTIMA
ÓPTIMA
BUENA
ÓPTIMA
ÓPTIMA
ÓPTIMA
BUENA(NO APTA PARA OLEOHIDRÁULICA)
MATERIALES
ACEROS INOX Y AL CARBONO · SUPERALEACIONES · ALUMINIO · LATÓN · BRONCE
ALUMINIO · ZAMA · LATÓN
ALUMINIO · ACEROS INOX Y AL CARBONO · ACEROS ALEADOS · LATÓN
ALUMINIO
FUNDICIÓN GRIS · NODULAR · MEEHANITE
ACEROS INOX Y AL CARBONO · ACEROS ALEADOS · LATÓN
ACEROS INOX Y AL CARBONO · SUPERALEACIONES · ALUMINIO · LATÓN · BRONCE
ACEROS INOX Y AL CARBONO · SUPERALEACIONES · ALEACIONES DE ALUMINIO · LATÓN · BRONCE

CALIDAD CERTIFICADA

CALIDAD CERTIFICADA

Calidad verificada, proceso controlado.

Calidad verificada, proceso controlado.

Calidad verificada, proceso controlado.

EDR aplica sistemas de gestión y control reconocidos a nivel internacional, para garantizar calidad constante, procesos trazables y conformidad con los estándares en todas las fases de la producción.

EDR aplica sistemas de gestión y control reconocidos a nivel internacional, para garantizar calidad constante, procesos trazables y conformidad con los estándares en todas las fases de la producción.

ISO 9001

Sistema de gestión de la calidad

Procesos organizados, controlados y orientados a la mejora continua, desde la gestión técnica hasta la producción.

ISO 9001

Sistema de gestión de la calidad

Procesos organizados, controlados y orientados a la mejora continua, desde la gestión técnica hasta la producción.

ACCREDIA

Acreditación y conformidad

La certificación cuenta con el respaldo de un sistema de acreditación reconocido, que garantiza la fiabilidad y la conformidad con los estándares aplicables.

ACCREDIA

Acreditación y conformidad

La certificación cuenta con el respaldo de un sistema de acreditación reconocido, que garantiza la fiabilidad y la conformidad con los estándares aplicables.

COMPONENTES FABRICADOS

COMPONENTES FABRICADOS

Nuestras realizaciones de la
chapa al componente acabado.

Nuestras realizaciones de la chapa al componente acabado.

Nuestras realizaciones de la
chapa al componente acabado.

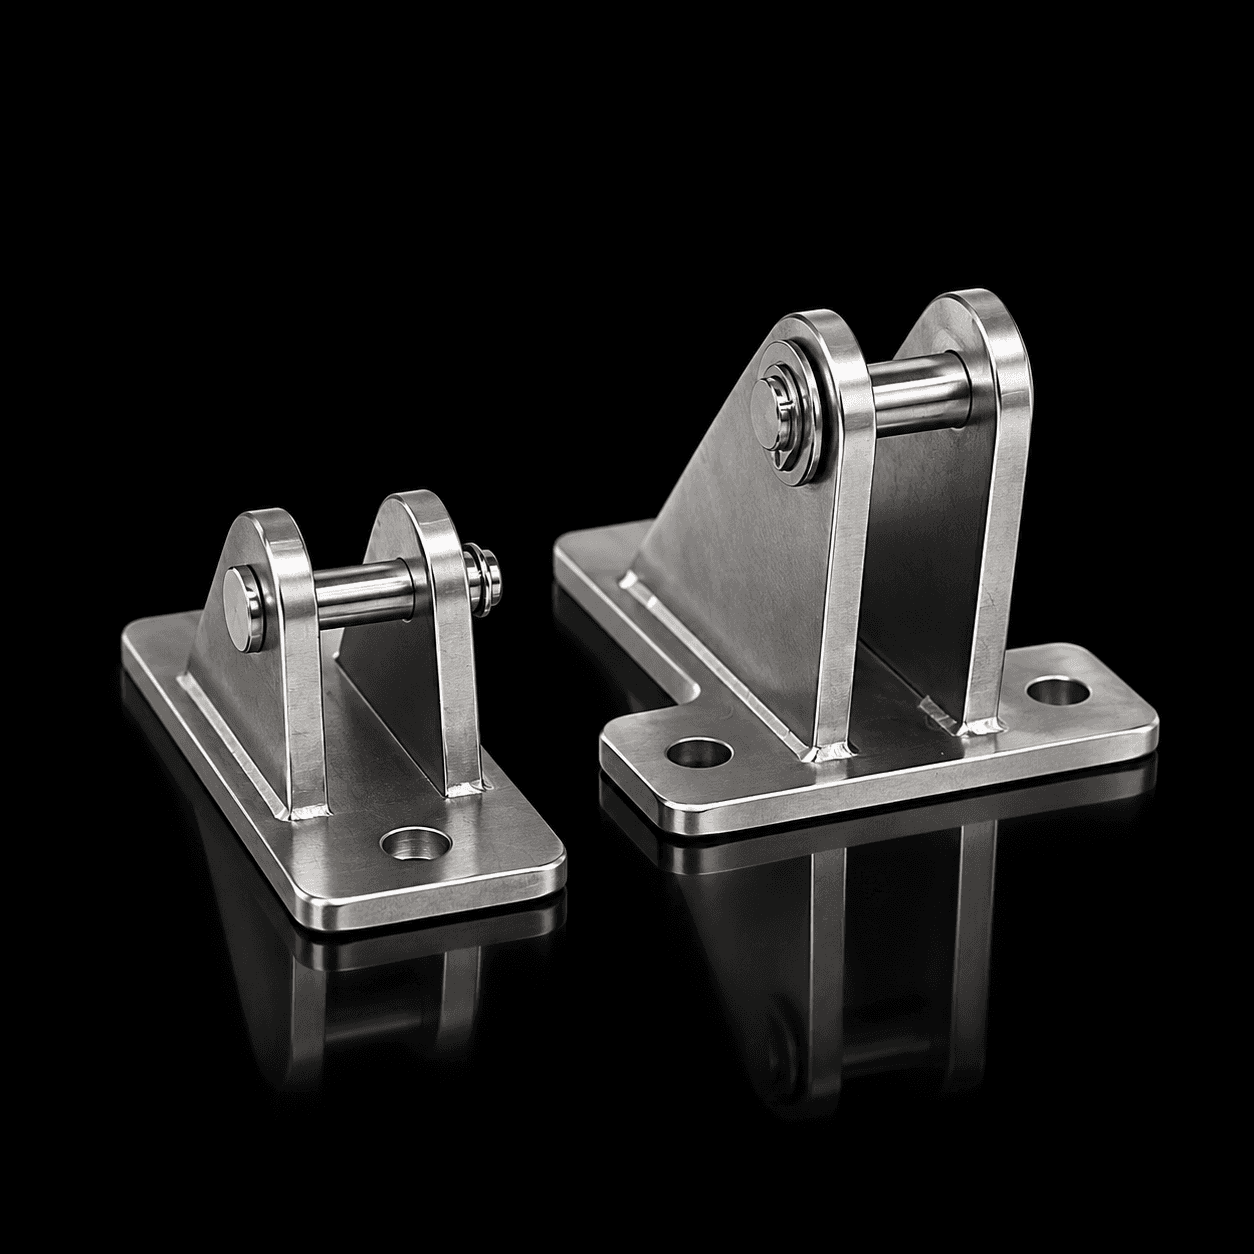
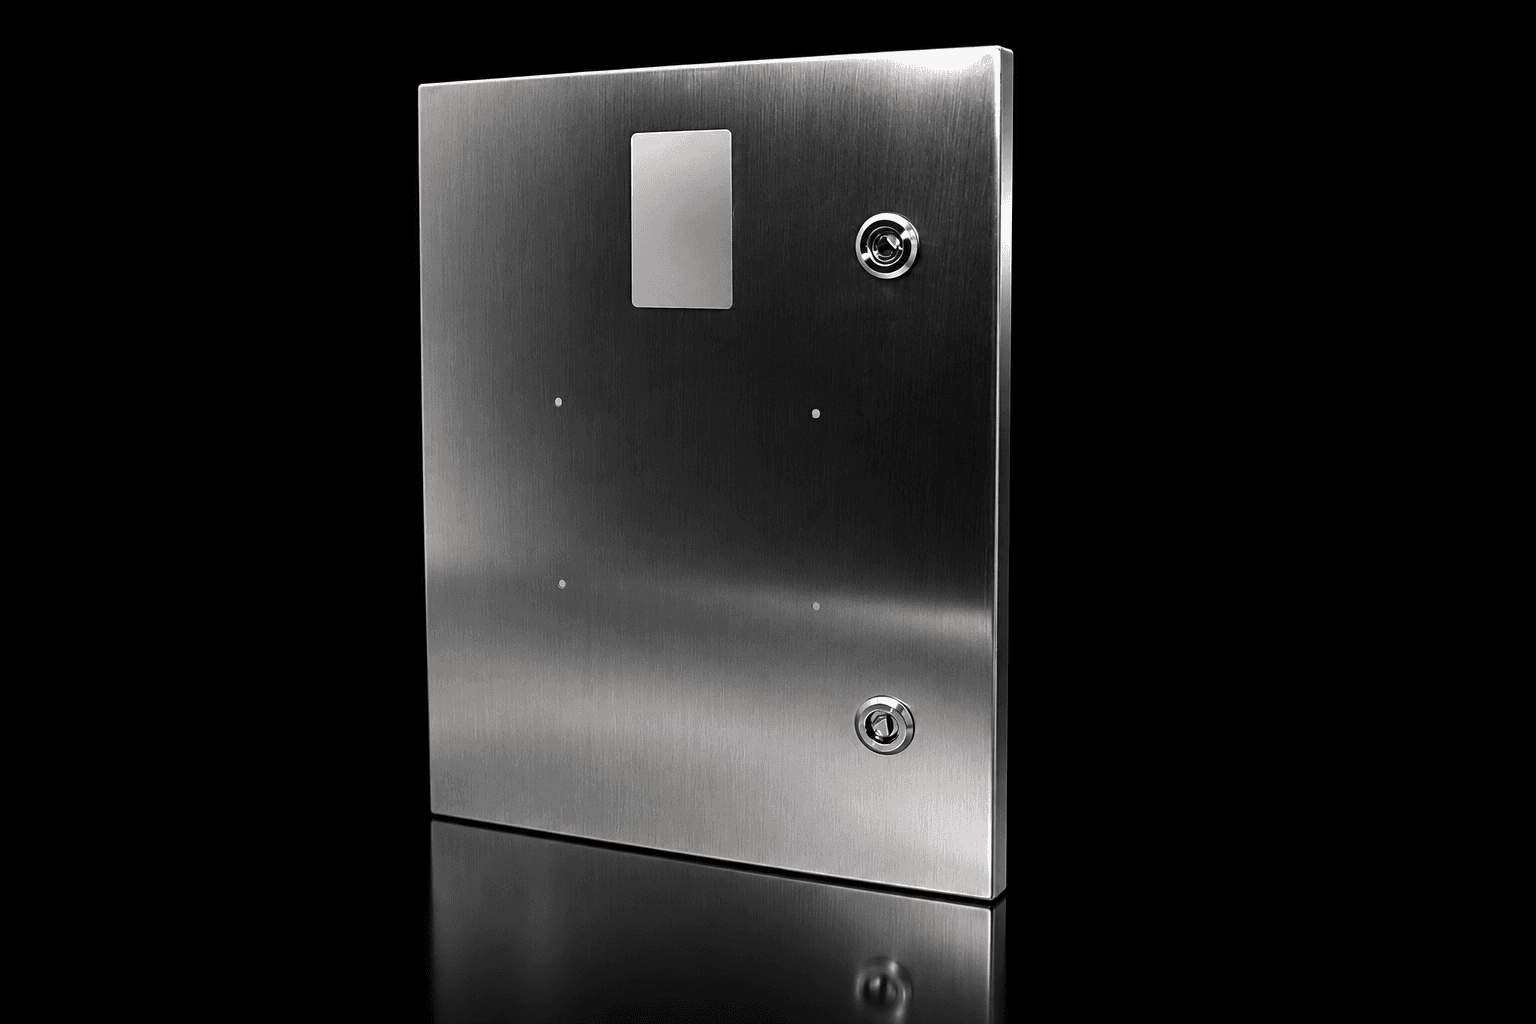
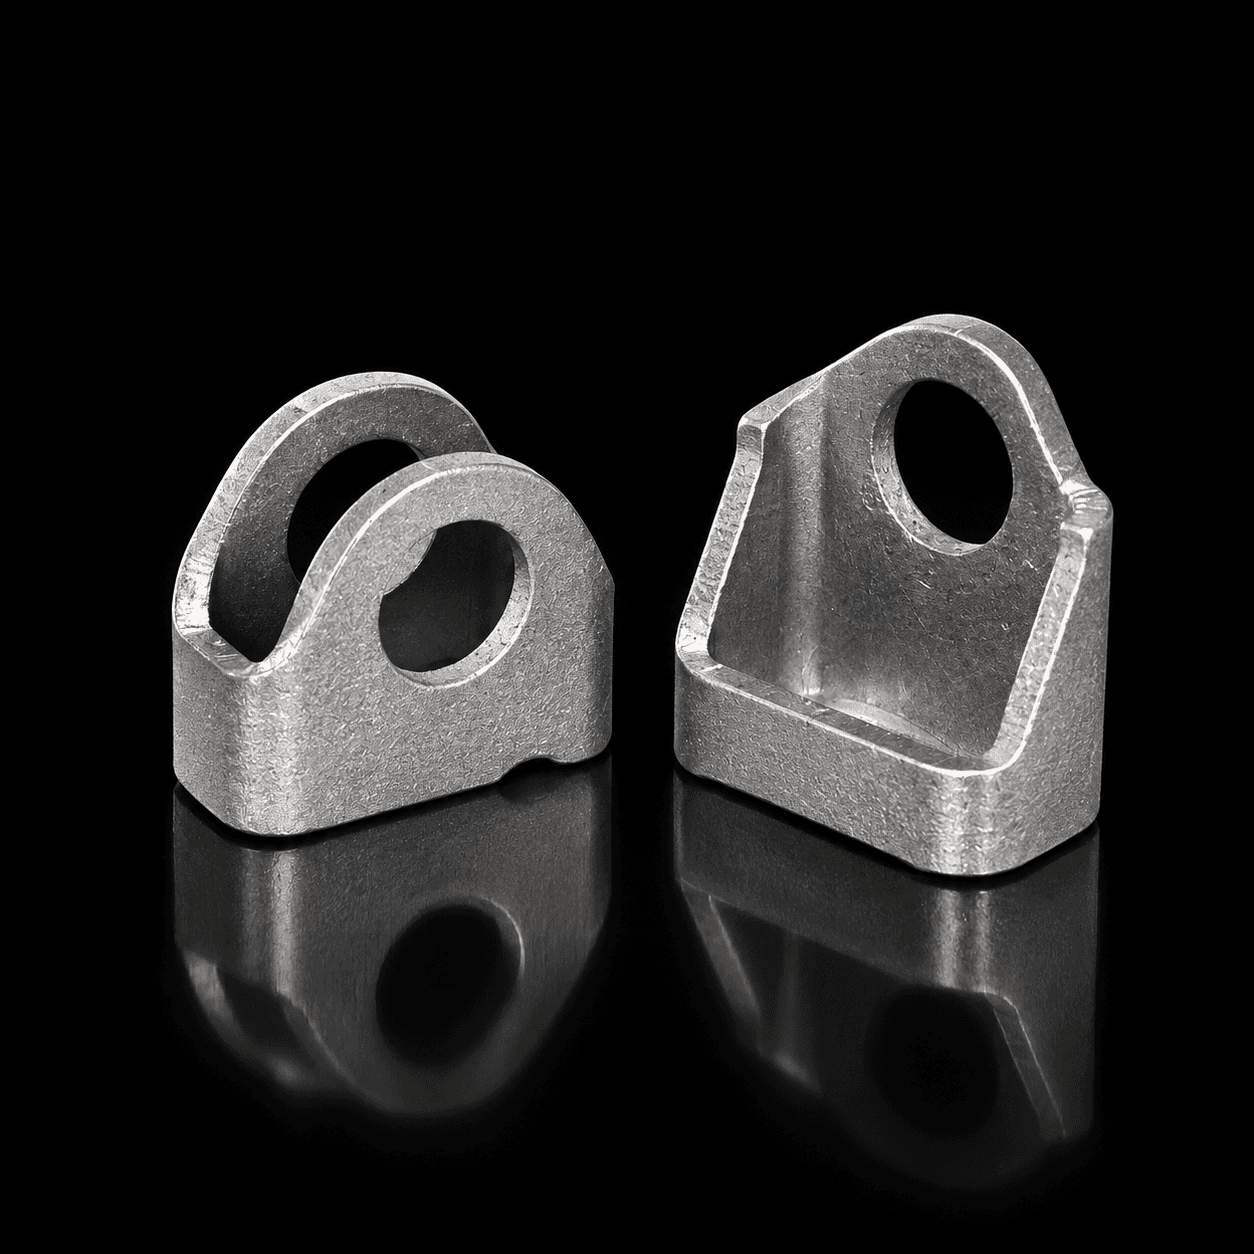
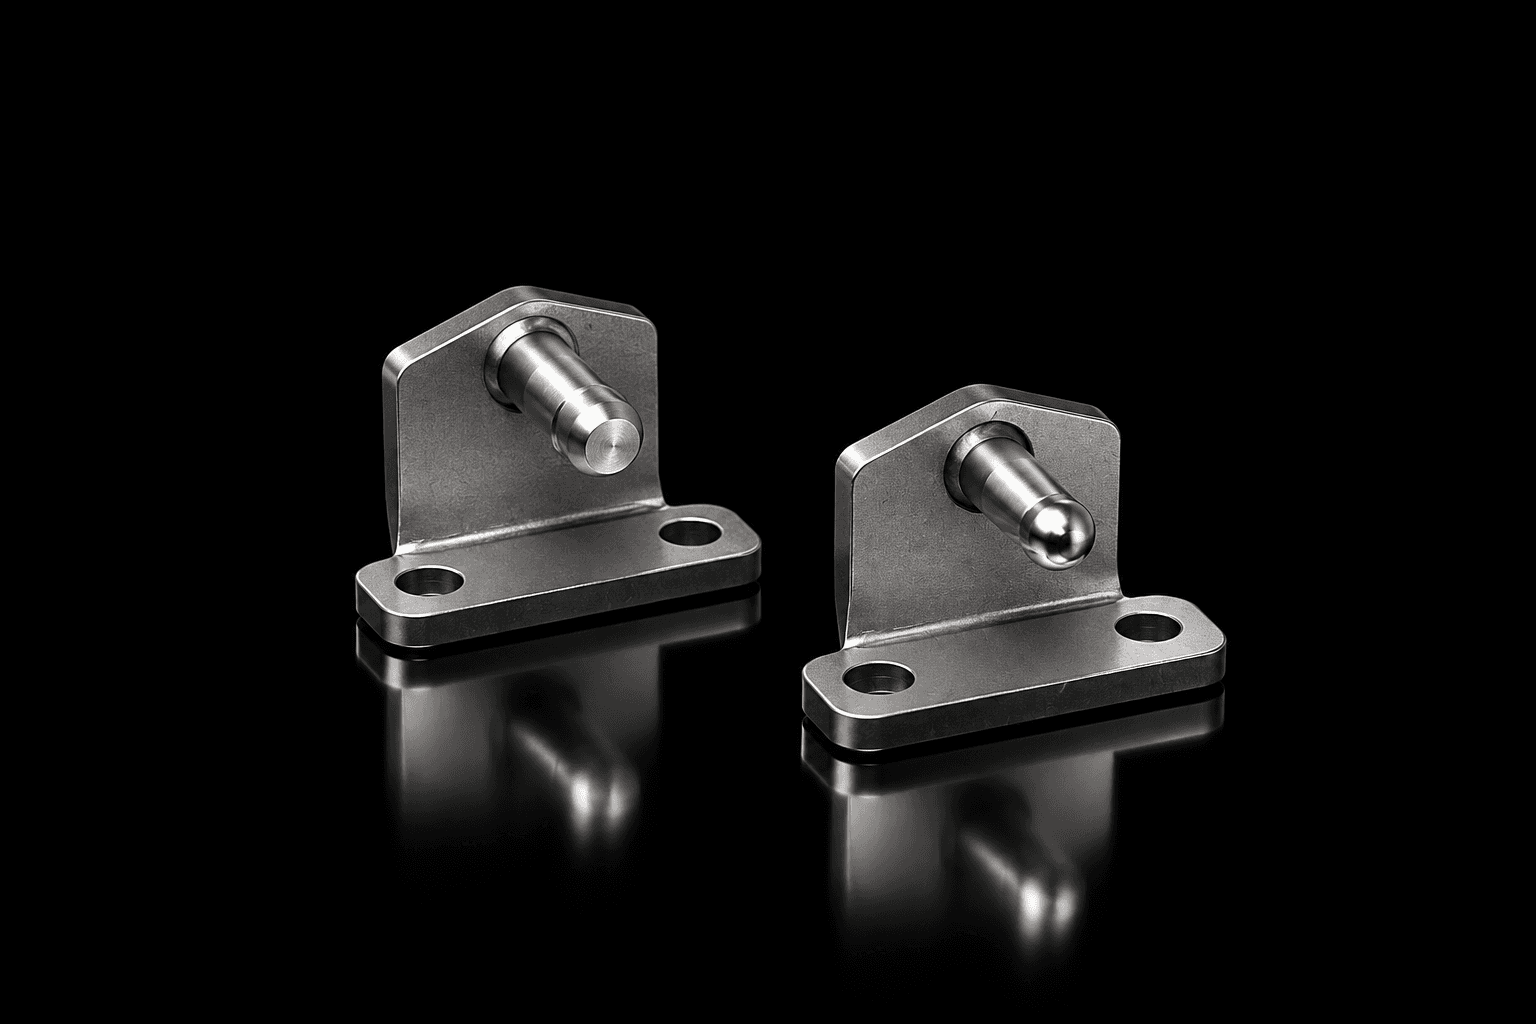
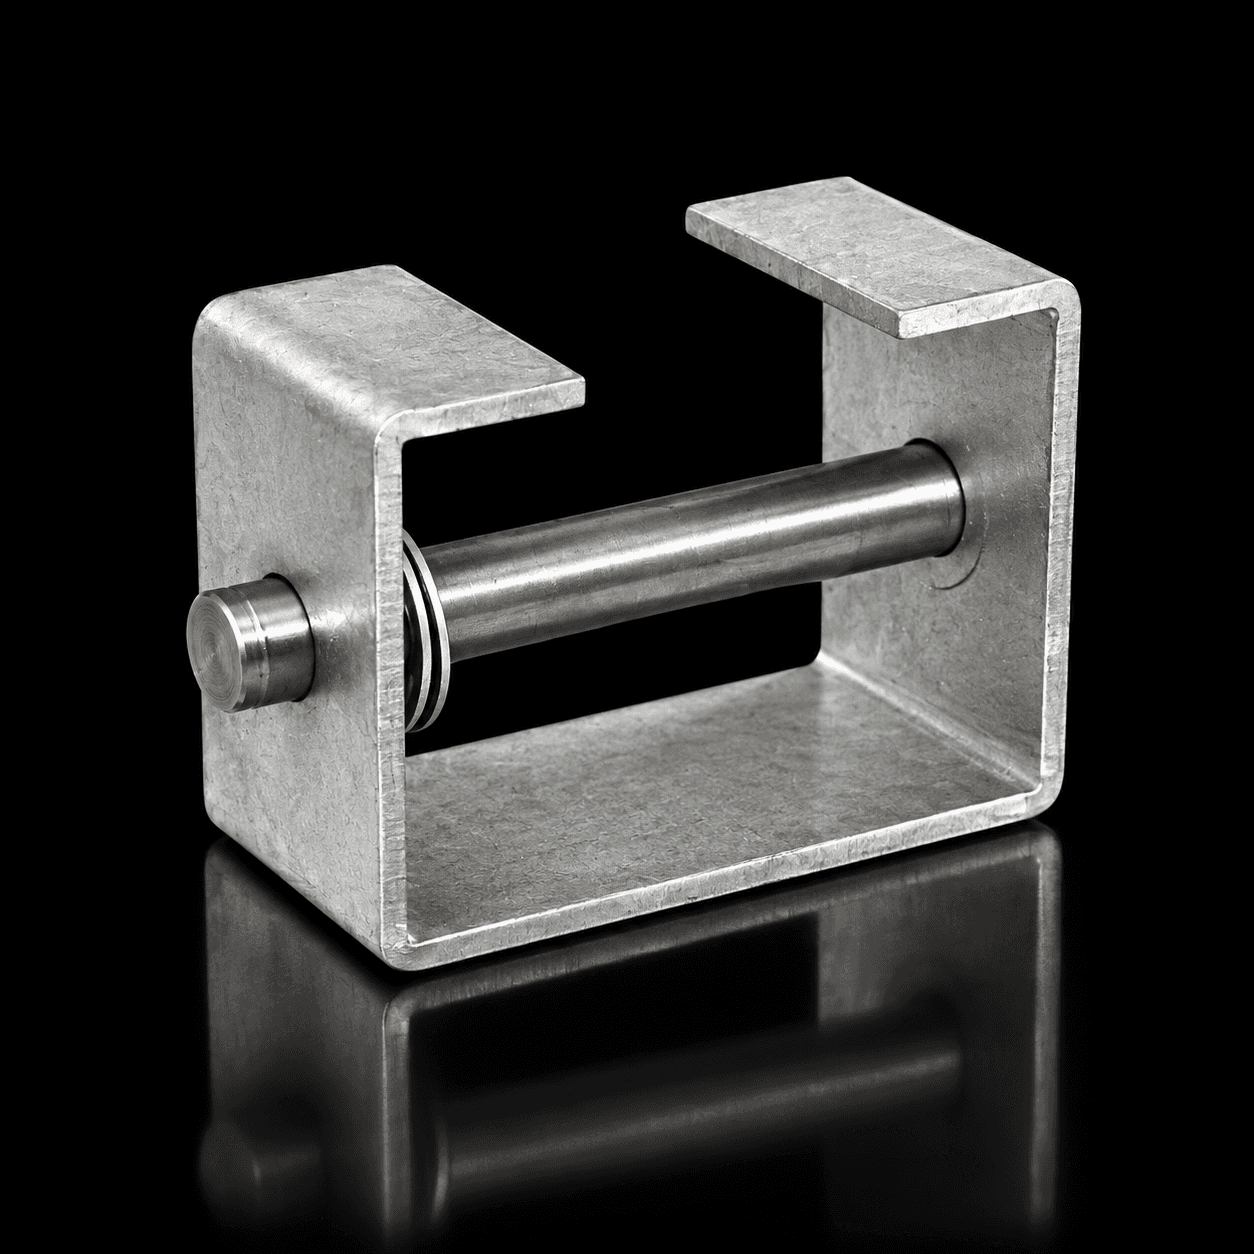
Una selección de componentes metálicos fabricados mediante corte láser, plegado y soldadura, según

plano o muestra, con geometrías y procesos definidos según las especificaciones de cada proyecto.

Una selección de componentes metálicos fabricados mediante corte láser, plegado y soldadura, según plano o muestra, con geometrías y procesos definidos según las especificaciones de cada proyecto.

Una selección de componentes metálicos fabricados mediante corte láser, plegado y soldadura, según

plano o muestra, con geometrías y procesos definidos según las especificaciones de cada proyecto.

PREGUNTAS FRECUENTES SOBRE LA CHAPA

PREGUNTAS FRECUENTES SOBRE LA CHAPA

Todo lo que hay que saber
sobre corte, plegado y soldadura.

Todo lo que hay que saber sobre corte, plegado y soldadura.

Todo lo que hay que saber
sobre corte, plegado y soldadura.

Del desarrollo plano al control de las uniones, las respuestas aclaran los datos necesarios para evaluar piezas y conjuntos de chapa.

Del desarrollo plano al control de las uniones, las respuestas aclaran los datos necesarios para evaluar piezas y conjuntos de chapa.

¿Qué datos se necesitan para evaluar el componente?

La solicitud debería incluir el plano de la pieza acabada, el material, el espesor y la cantidad. Para un conjunto se necesitan además la posición de las uniones, las cotas de montaje y los requisitos de las soldaduras. Un archivo plano ayuda a describir los contornos de corte, mientras que el modelo tridimensional aclara pliegues e interferencias. El desarrollo debe verificarse en función del material, los radios y los utillajes: no basta con aplanar la geometría sin considerar la deformación. EDR coordina la evaluación de corte, plegado y unión, de modo que tolerancias y controles se refieran al resultado final, incluidos los posibles acabados.

¿Qué espesores y radios de plegado son realizables?

La viabilidad depende de la aleación, el estado del material, el espesor, la longitud del pliegue y las herramientas disponibles. Deben verificarse el radio interior, la altura de las alas, la distancia de los agujeros al pliegue y la posibilidad de posicionar la pieza sin interferencias. El retorno elástico debe compensarse en el ciclo, porque varía con el material y la geometría. También el corte depende de la instalación y de la calidad exigida al borde. EDR confirma espesores y dimensiones sobre el proyecto, sin atribuir a la red productiva un único límite válido para cada proceso.

¿Qué tolerancias rigen en el conjunto?

El corte, el plegado y la soldadura introducen contribuciones diferentes a la variación dimensional. Un contorno preciso no garantiza por sí solo la posición de los agujeros, los ángulos y la planitud tras las operaciones posteriores. Además, el calor de la soldadura puede provocar contracciones y deformaciones. Por ello, el plano debe indicar las referencias y cotas que se deben respetar en el componente acabado. EDR evalúa secuencia, posicionamiento y controles; para algunas superficies de acoplamiento pueden ser necesarios mecanizados después de la unión.

¿Siempre es necesario soldar después del plegado?

Solo se realizan las operaciones que requiere la geometría: una pieza puede cortarse únicamente o cortarse y plegarse. La soldadura sirve para unir las piezas cuando está prevista. La secuencia puede variar en función de la accesibilidad y del montaje.

¿Cómo se elige el procedimiento de soldadura para la unión?

La elección tiene en cuenta el material, el espesor, la unión, la accesibilidad y los requisitos de acabado. El procedimiento, el eventual material de aportación y los controles deben ser coherentes. Si se requieren cualificaciones específicas, deben verificarse en el fabricante antes del pedido.

¿Qué controles son necesarios para verificar las soldaduras?

El examen visual verifica los aspectos accesibles de la unión; los posibles ensayos no destructivos o pruebas de estanqueidad se definen según la función y la criticidad. El método, la extensión y los criterios de aceptación deben indicarse en la especificación.

¿Qué acabados completan el conjunto?

Se pueden evaluar el desbarbado, el acabado de los cordones y las protecciones superficiales compatibles con la aleación. Las superficies vistas y las zonas funcionales deben distinguirse en el plano. En el caso del inox, también la limpieza de las zonas soldadas debe cumplir los requisitos de uso.

¿Se necesitan moldes específicos para producir la serie?

El corte láser sigue un programa y no requiere una matriz de troquelado. El plegado utiliza herramientas que deben verificarse según la forma; para conjuntos repetitivos pueden ser necesarias plantillas específicas de posicionamiento y soldadura.
SOLICITE UN ANÁLISIS TÉCNICO

¿Tiene un componente de chapa que fabricar? Evaluémoslo juntos.

¿Tiene un componente de chapa que fabricar? Evaluémoslo juntos.

Envíenos su plano técnico y las principales necesidades del proyecto. Analizaremos geometría, material, cantidad, tolerancias y acabados para verificar la viabilidad y definir la solución productiva más adecuada.

Envíenos su plano técnico y las principales necesidades del proyecto. Analizaremos geometría, material, cantidad, tolerancias y acabados para verificar la viabilidad y definir la solución productiva más adecuada.

Envíenos su plano técnico y las principales necesidades del proyecto. Analizaremos geometría, material, cantidad, tolerancias y acabados para verificar la viabilidad y definir la solución productiva más adecuada.

Envíe su plano técnico [DWG]

Create a free website with Framer, the website builder loved by startups, designers and agencies.

Website by SqualiOnline™