TECHNOLOGIE • USINAGE CNC

TECHNOLOGIE • USINAGE CNC

Précision et contrôle
grâce à l’ usinage CNC.

Précision et contrôle
avec les usinage CNC.

Précision et contrôle
avec les usinage CNC.

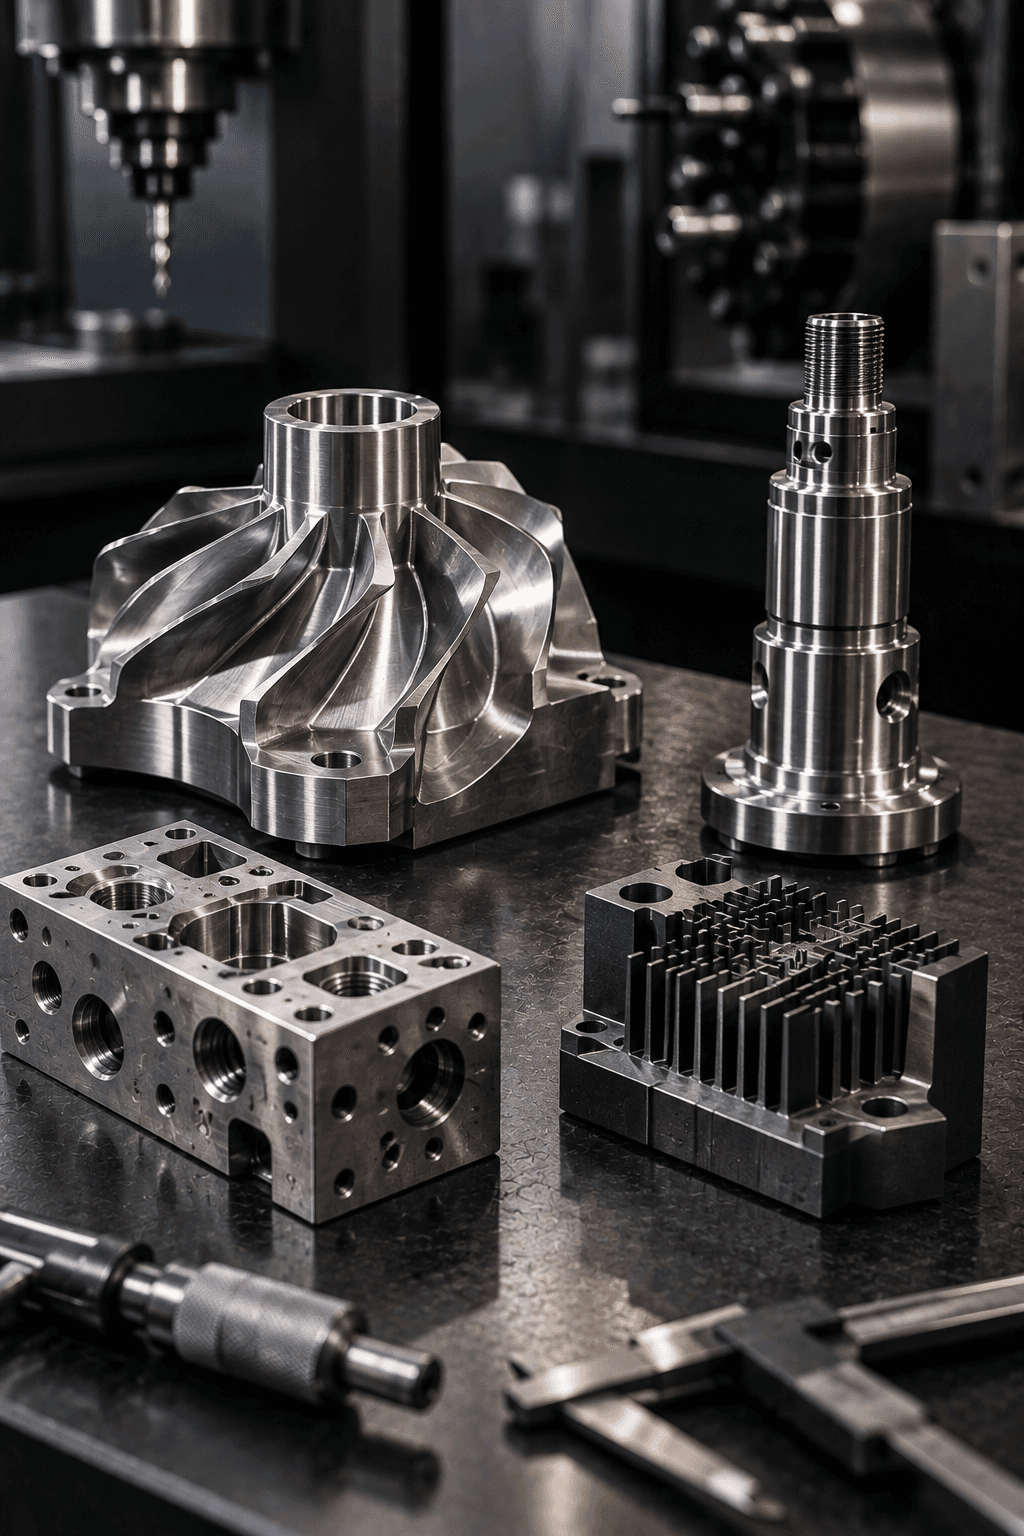
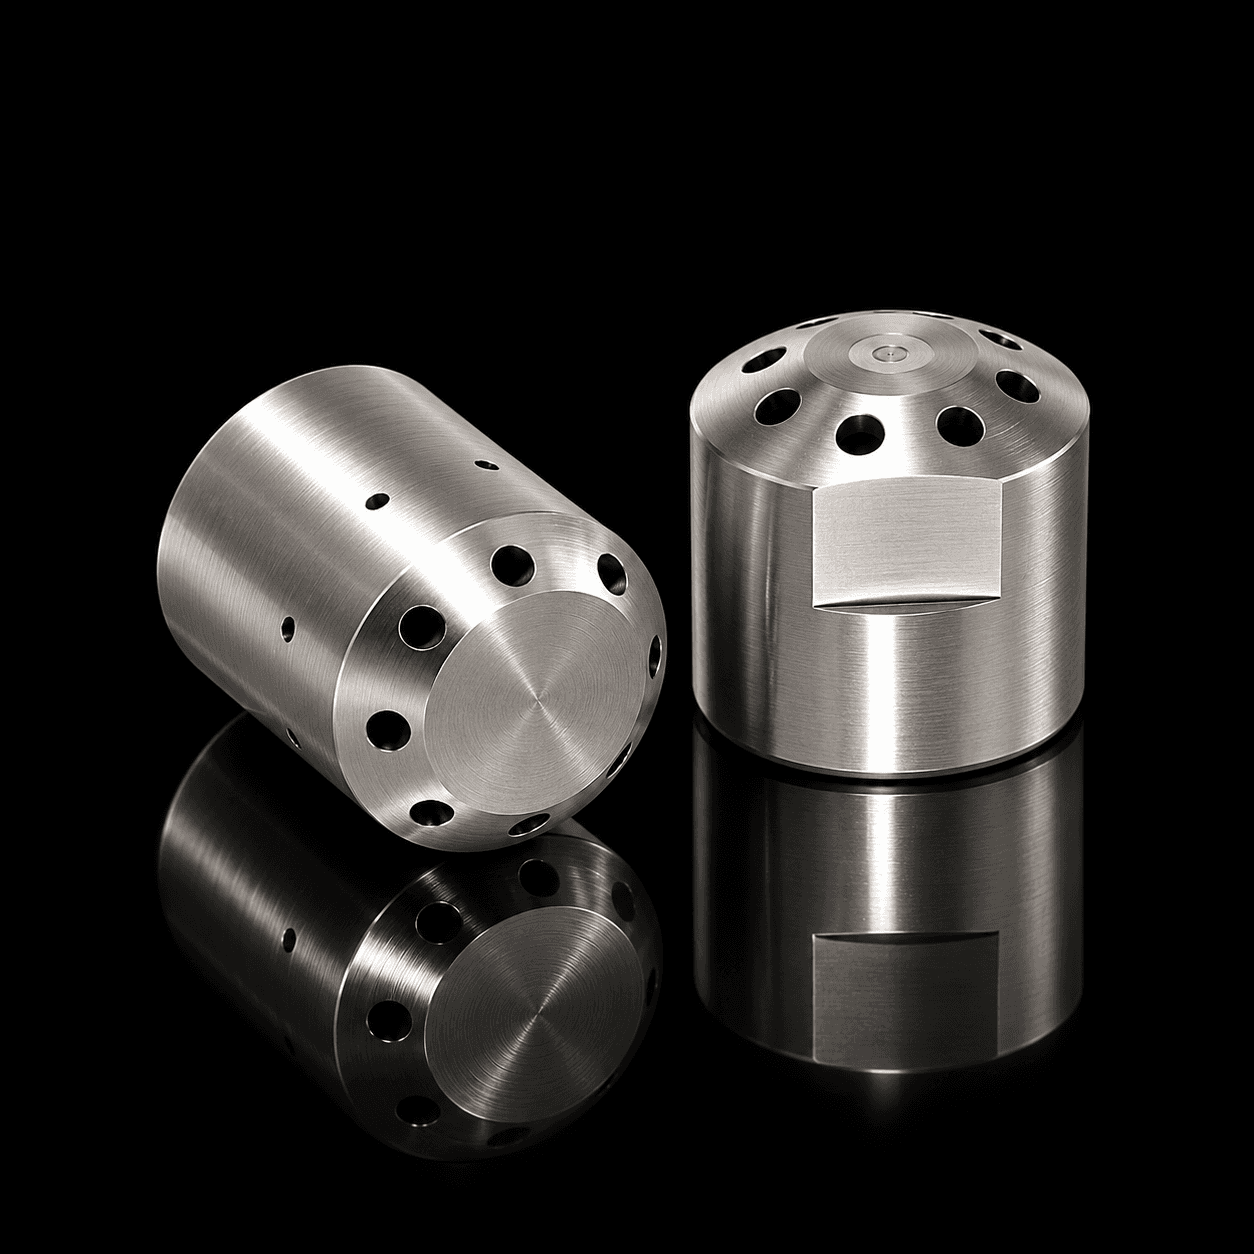
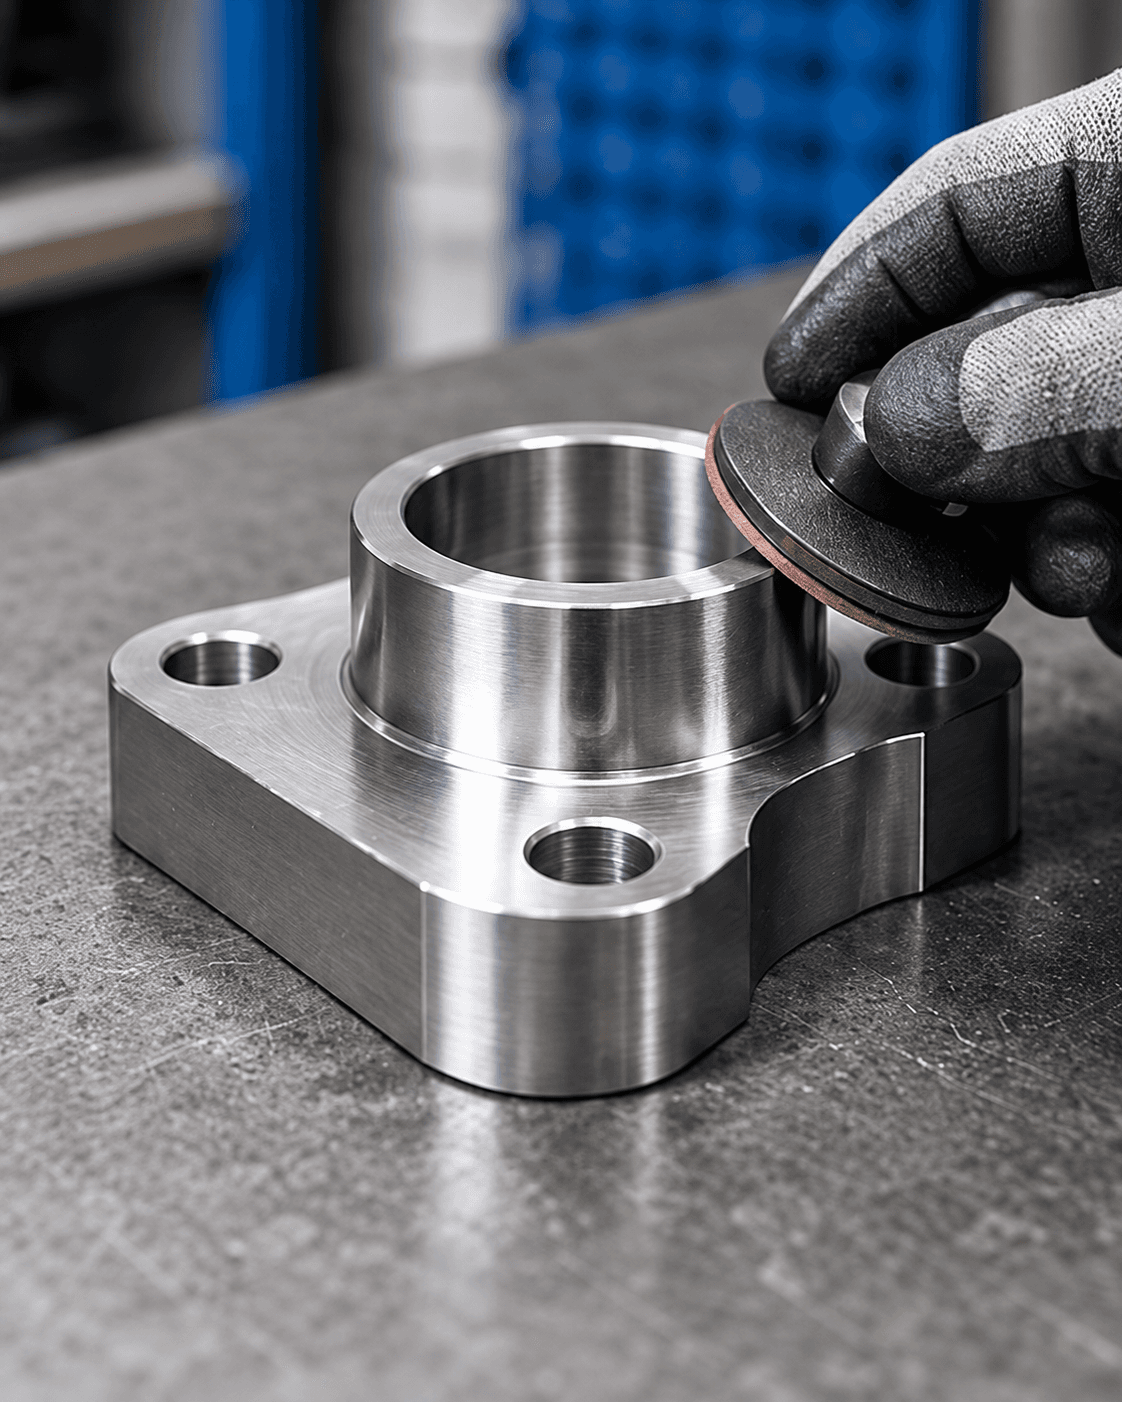
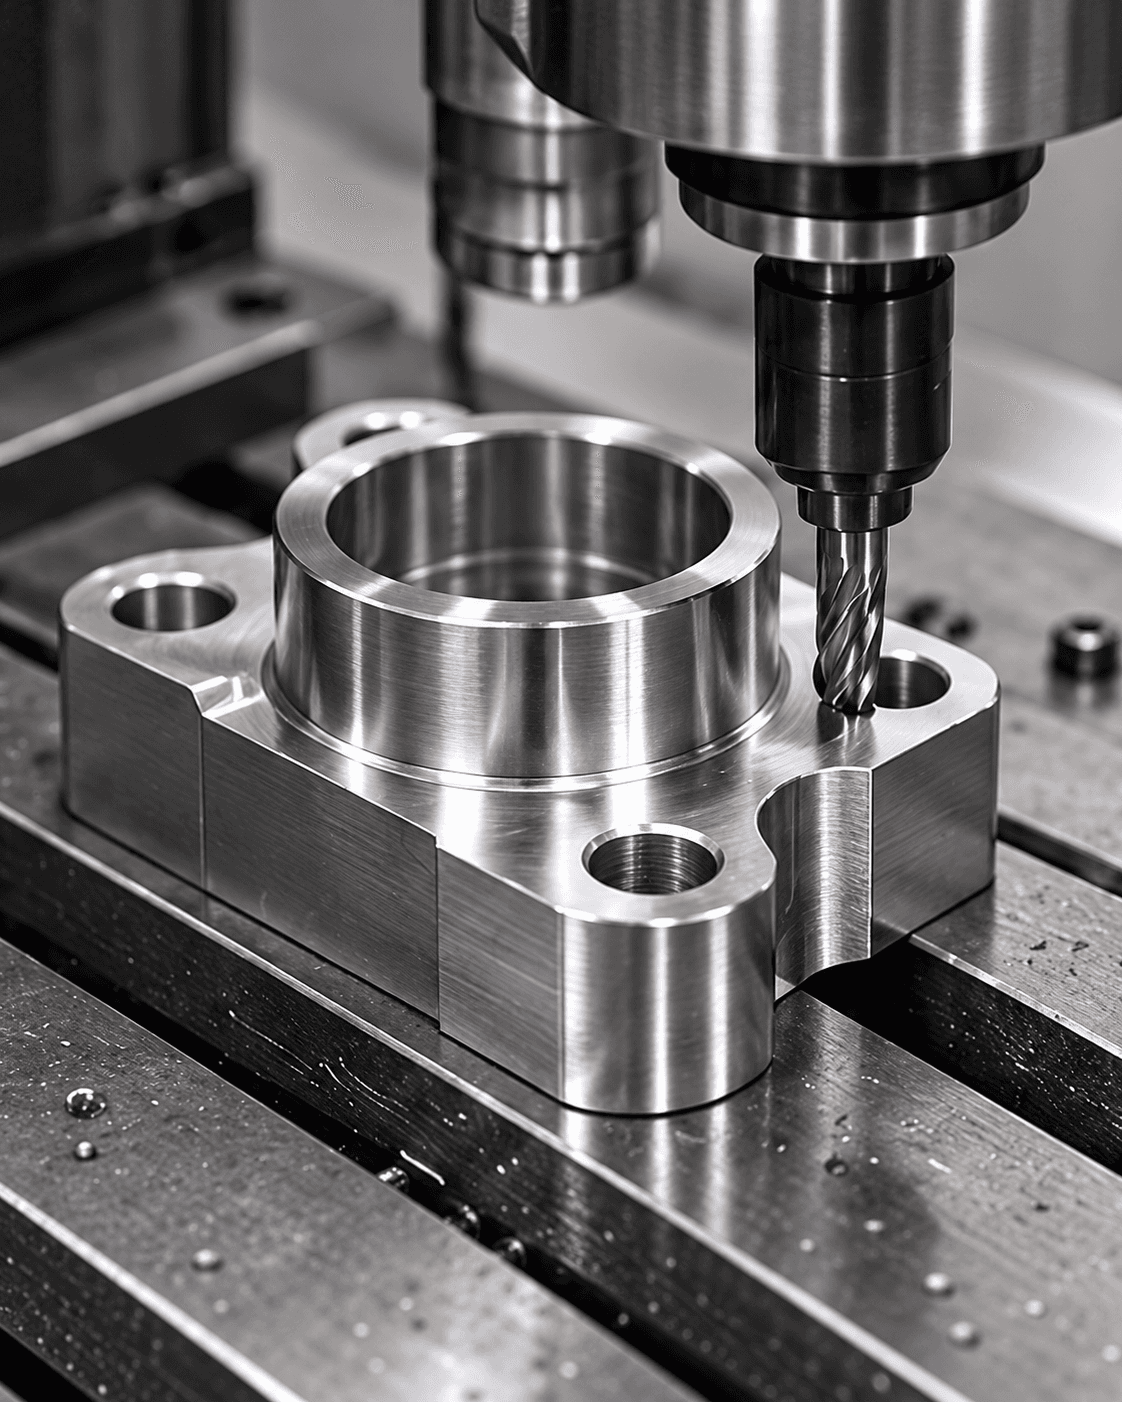
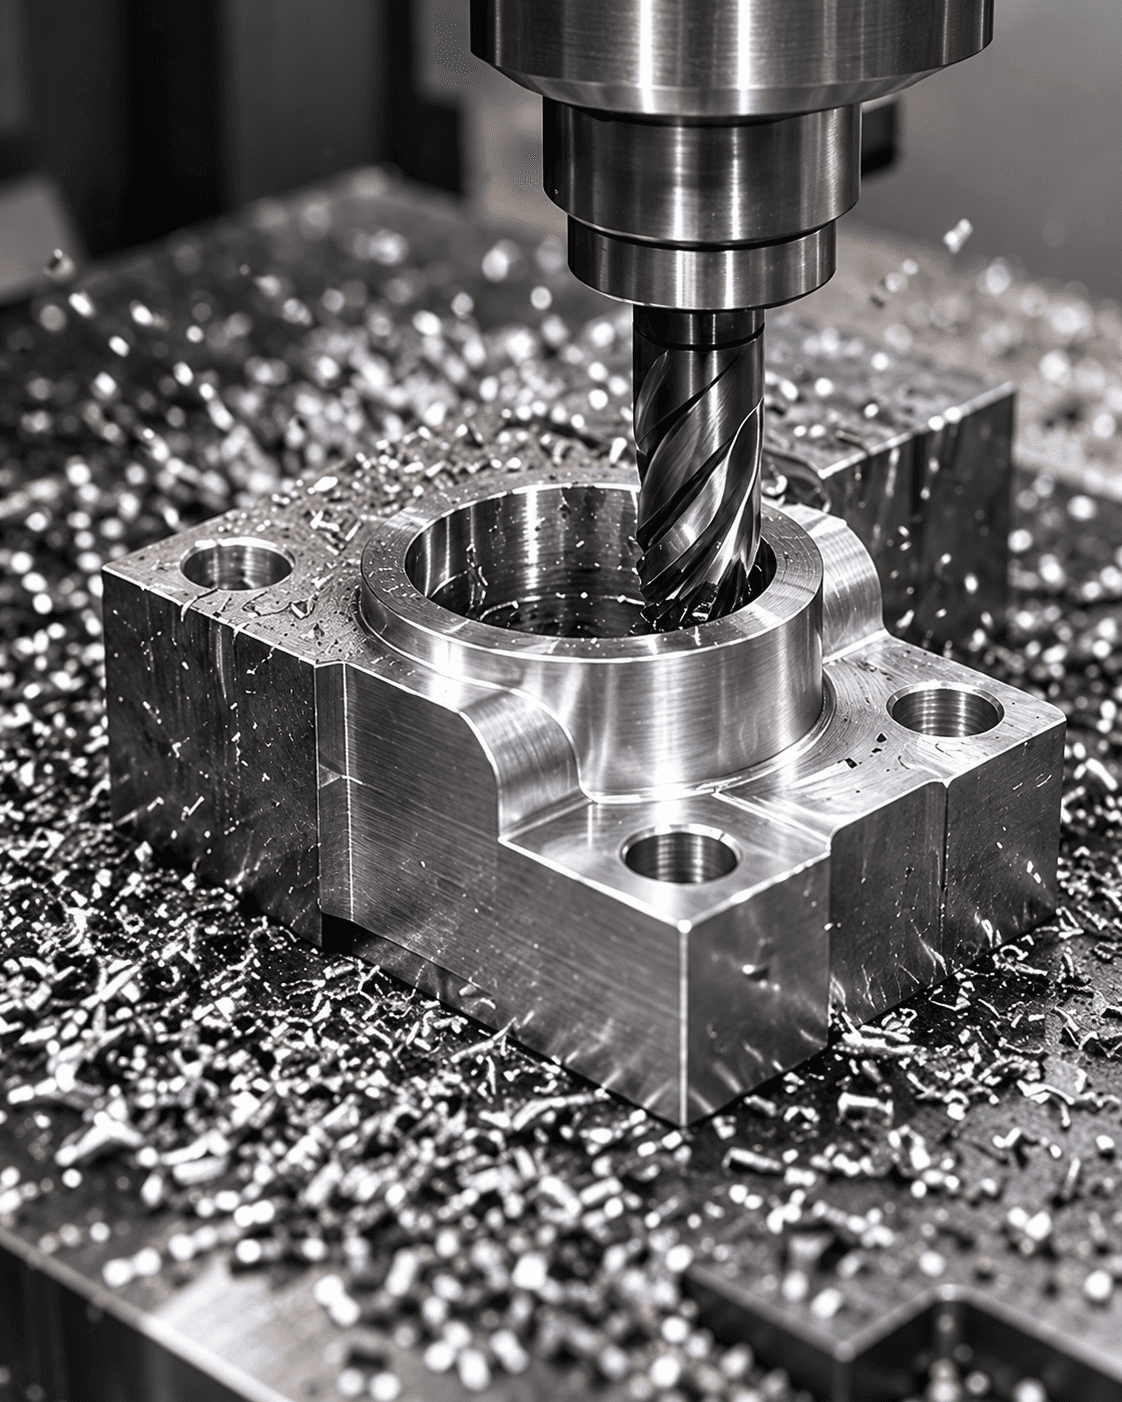
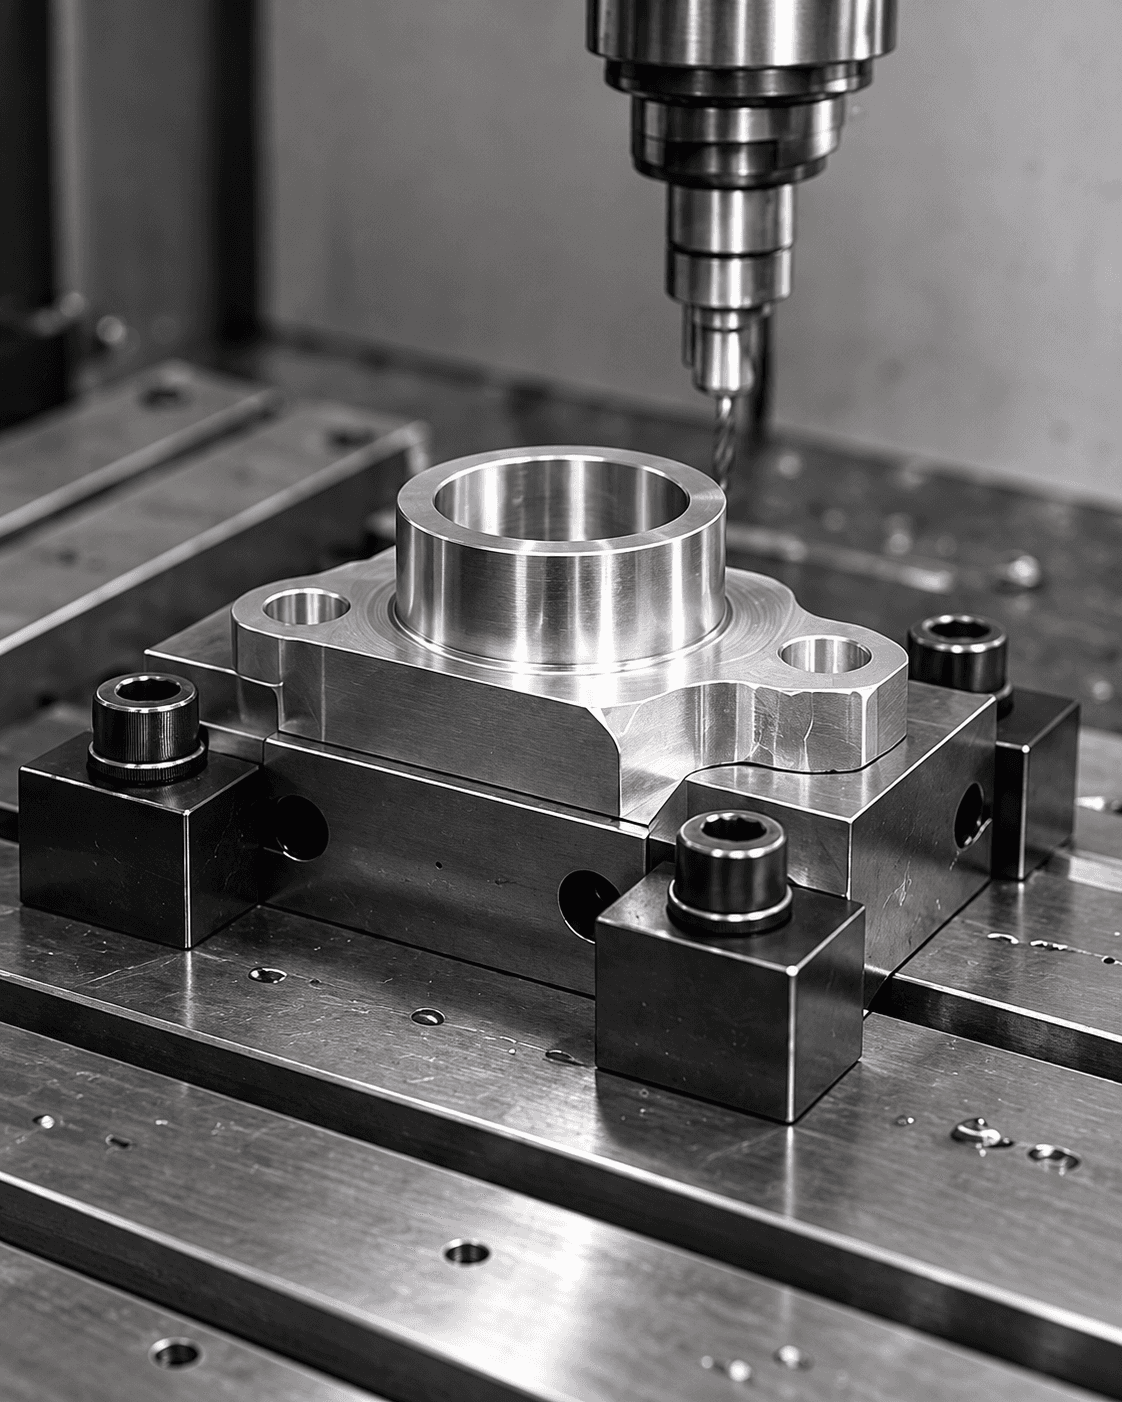
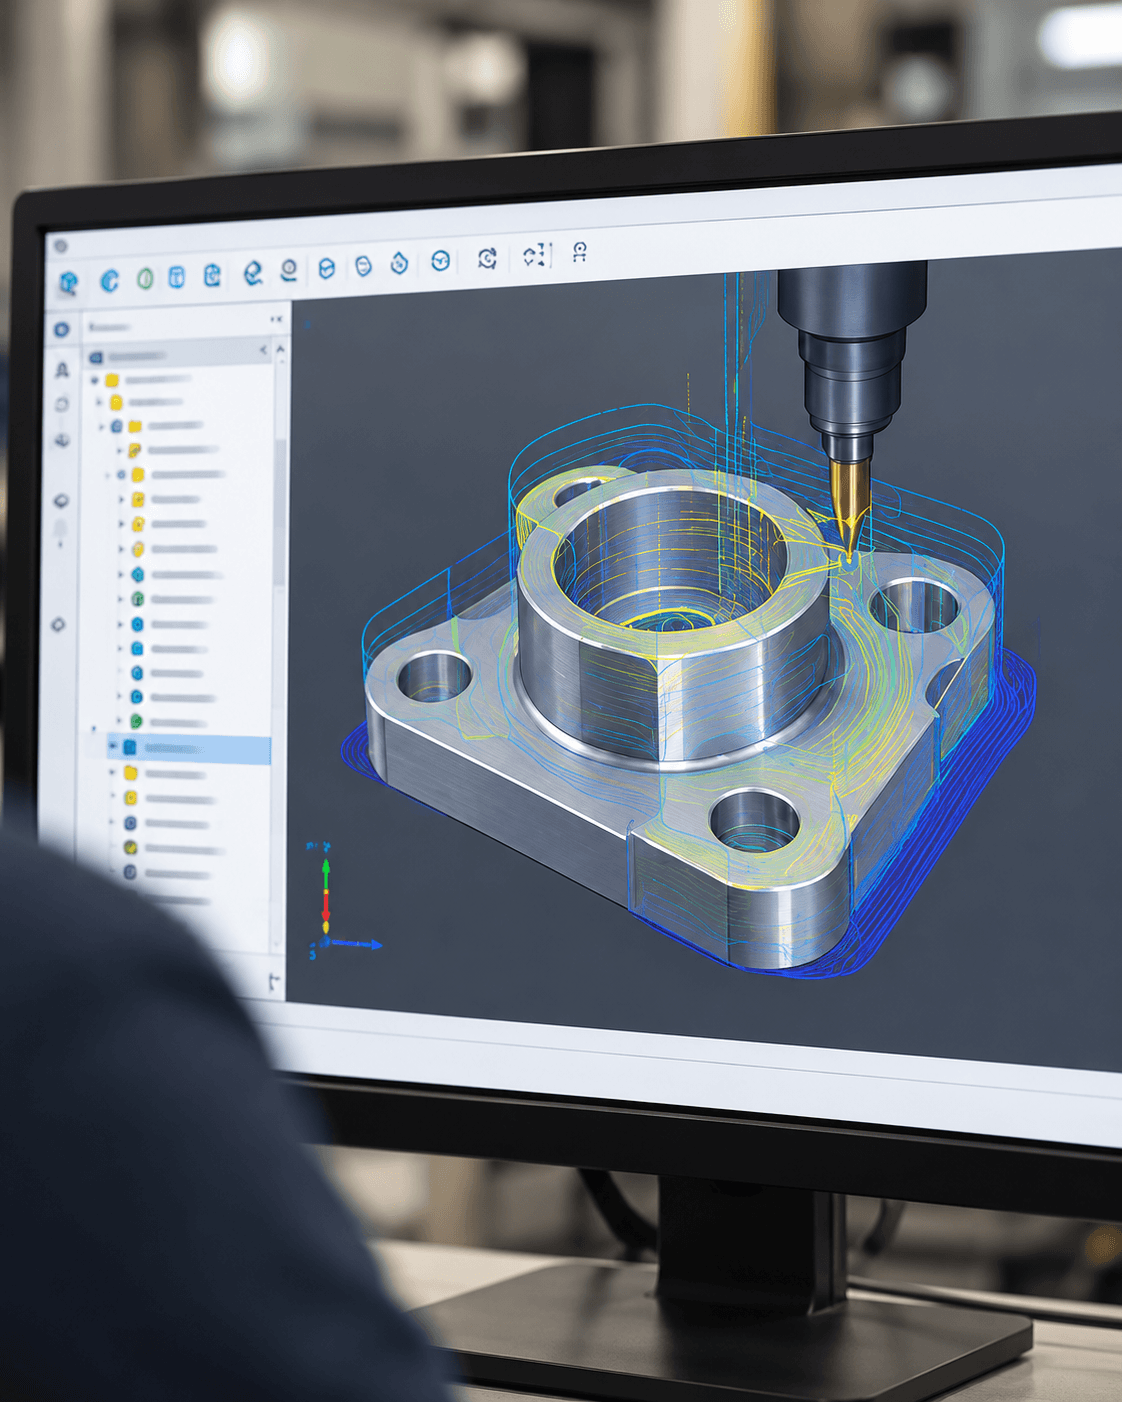
Nous réalisons des composants sur plan par tournage et fraisage CNC, à partir de demi-produits ou de bruts de production, en définissant usinages et contrôles sur les cotes fonctionnelles.

Nous réalisons des composants sur plan par tournage et fraisage CNC, à partir de demi-produits ou de bruts de production, en définissant usinages et contrôles sur les cotes fonctionnelles.

Nous réalisons des composants sur plan par tournage et
fraisage CNC, à partir de demi-produits ou de bruts de
production, en définissant usinages et contrôles sur les
cotes fonctionnelles.

LE PROCESSUS D’USINAGE

LE PROCESSUS D’USINAGE

Du brut au détail,
le composant prend forme.

Du brut au détail,
le composant prend forme.

Du brut au détail,
le composant prend forme.

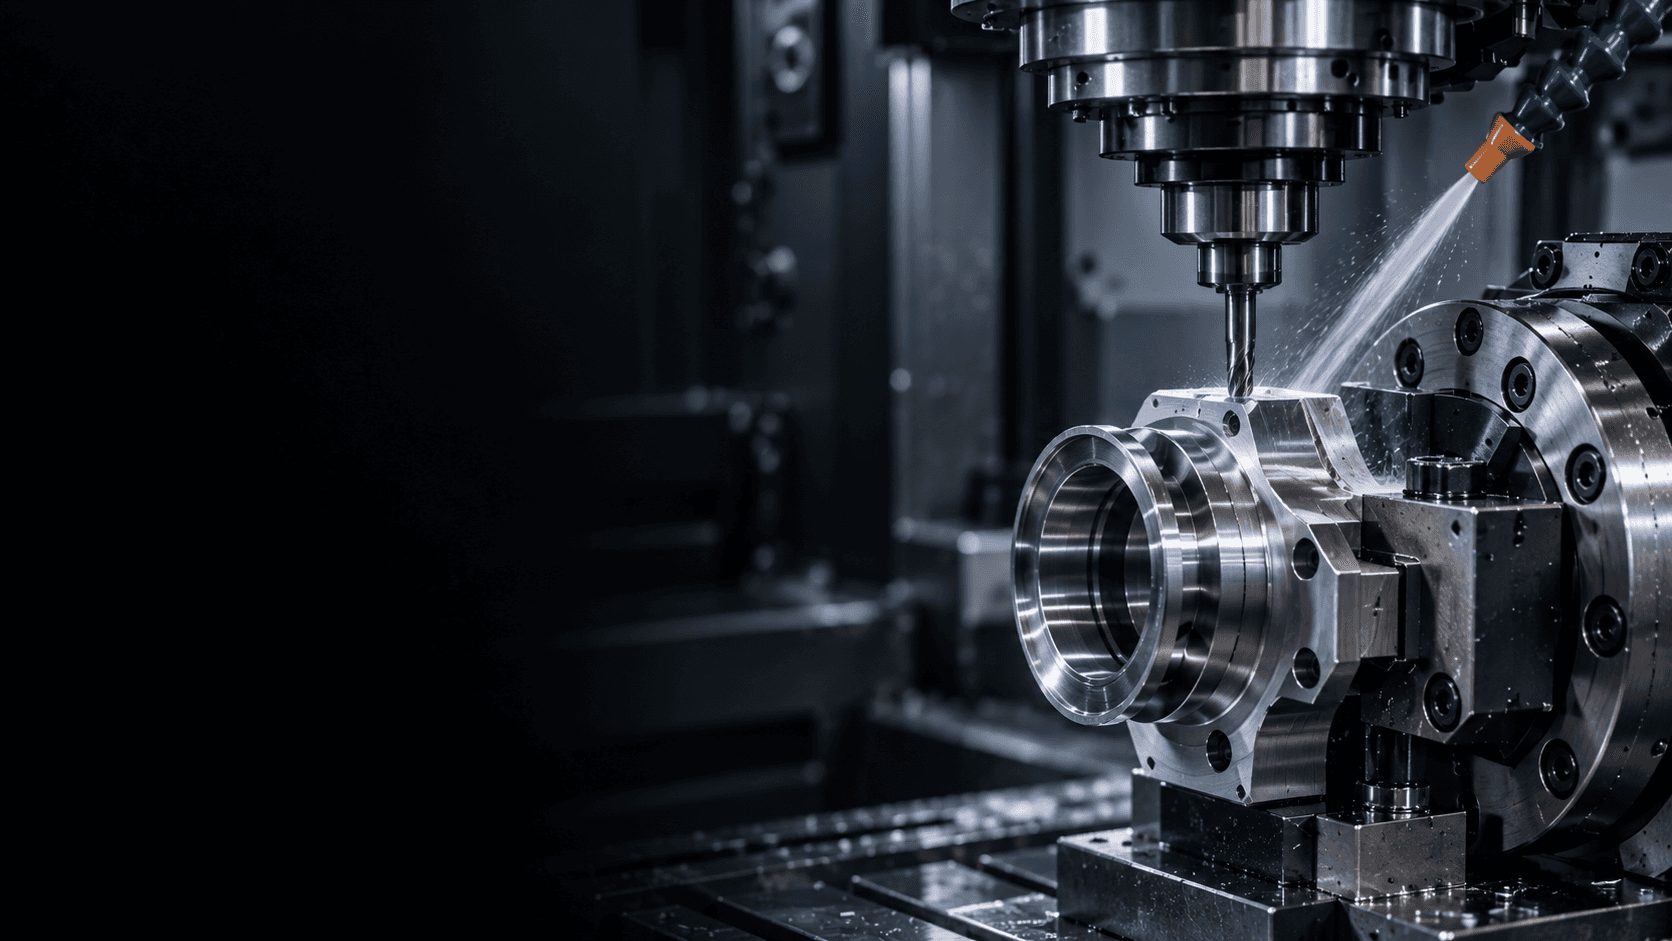
Le cycle CNC est construit sur le matériau, la géométrie et les références de mesure. EDR coordonne

la préparation du brut, les usinages et les vérifications jusqu’au composant fini.

Le cycle CNC est construit sur le matériau, la géométrie et les références de mesure. EDR coordonne la préparation du brut, les usinages et les vérifications jusqu’au composant fini.

Le cycle CNC est construit sur le matériau, la géométrie et les références de mesure. EDR coordonne

la préparation du brut, les usinages et les vérifications jusqu’au composant fini.

01

Analyse du plan

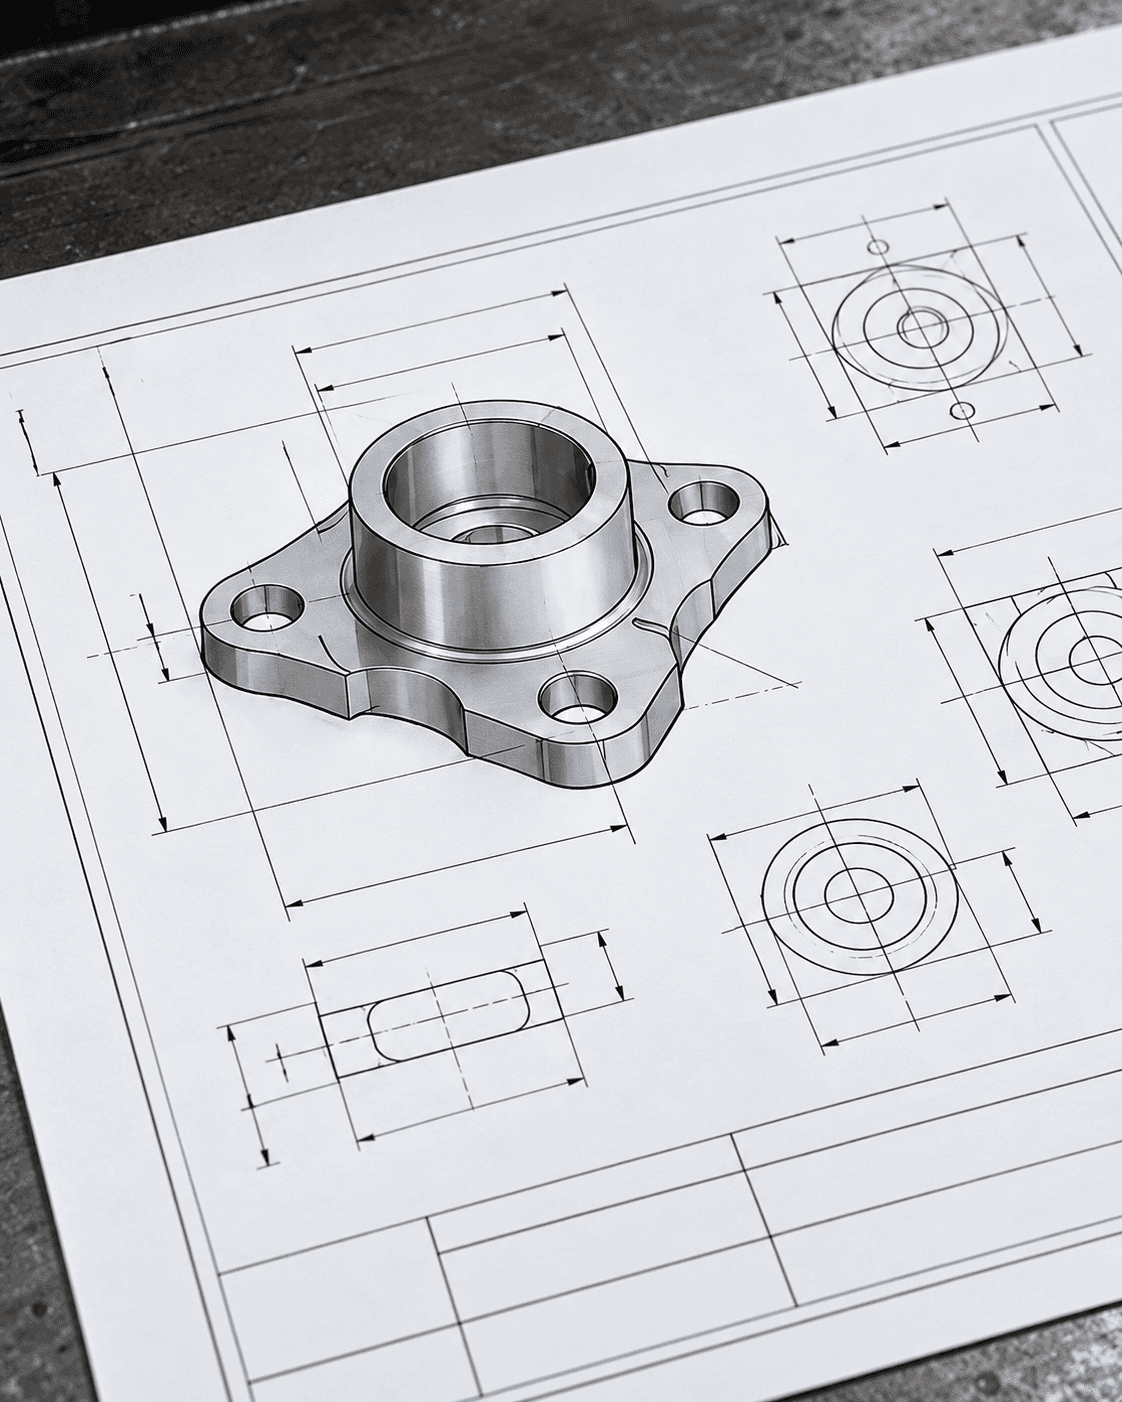
On vérifie les géométries, cotes, tolérances, le matériau et les exigences fonctionnelles du composant.

02

Préparation du brut

03

Programmation FAO

04

Réglage et bridage

05

Ébauche

06

Usinages de précision

07

Finition et traitements

08

Contrôle dimensionnel

Téléchargez une photo depuis le panneau des propriétés

01

02

03

04

05

06

07

08

01

Analyse du plan

On vérifie les géométries, cotes, tolérances, le matériau et les exigences fonctionnelles du composant.

02

Préparation du brut

03

Programmation FAO

04

Réglage et bridage

05

Ébauche

06

Usinages de précision

07

Finition et traitements

08

Contrôle dimensionnel

Téléchargez une photo depuis le panneau des propriétés

01

02

03

04

05

06

07

08

Image avec bordure

LES AVANTAGES DE L’USINAGE

Précision et finition pour chaque ajustement.

Précision et finition pour chaque ajustement.

Précision et finition pour chaque ajustement.

L’usinage CNC permet d’intervenir sur les cotes et surfaces fonctionnelles avec un cycle programmé. Il convient aussi bien aux pièces taillées dans des demi-produits qu’à la finition de pièces moulées et forgées, selon le plan.

L’usinage CNC permet d’intervenir sur les cotes et surfaces fonctionnelles avec un cycle programmé. Il convient aussi bien aux pièces taillées dans des demi-produits qu’à la finition de pièces moulées et forgées, selon le plan.

L’usinage CNC permet d’intervenir sur les cotes et surfaces fonctionnelles avec un cycle programmé. Il convient aussi bien aux pièces taillées dans des demi-produits qu’à la finition de pièces moulées et forgées, selon le plan.

✓

Cotes fonctionnelles maîtrisées

Cotes fonctionnelles maîtrisées

✓

Ajustements définis sur plan

Ajustements définis sur plan

✓

Finitions ciblées sur les surfaces d’usage

Finitions ciblées sur les surfaces d’usage

✓

Reprises sur composants moulés et forgés

Reprises sur composants moulés et forgés

Reprises sur composants moulés et forgés

✓

Cycle flexible selon géométries et lots

Cycle flexible selon géométries et lots

Cycle flexible selon géométries et lots

MATÉRIAUX ET CAPACITÉS TECHNIQUES
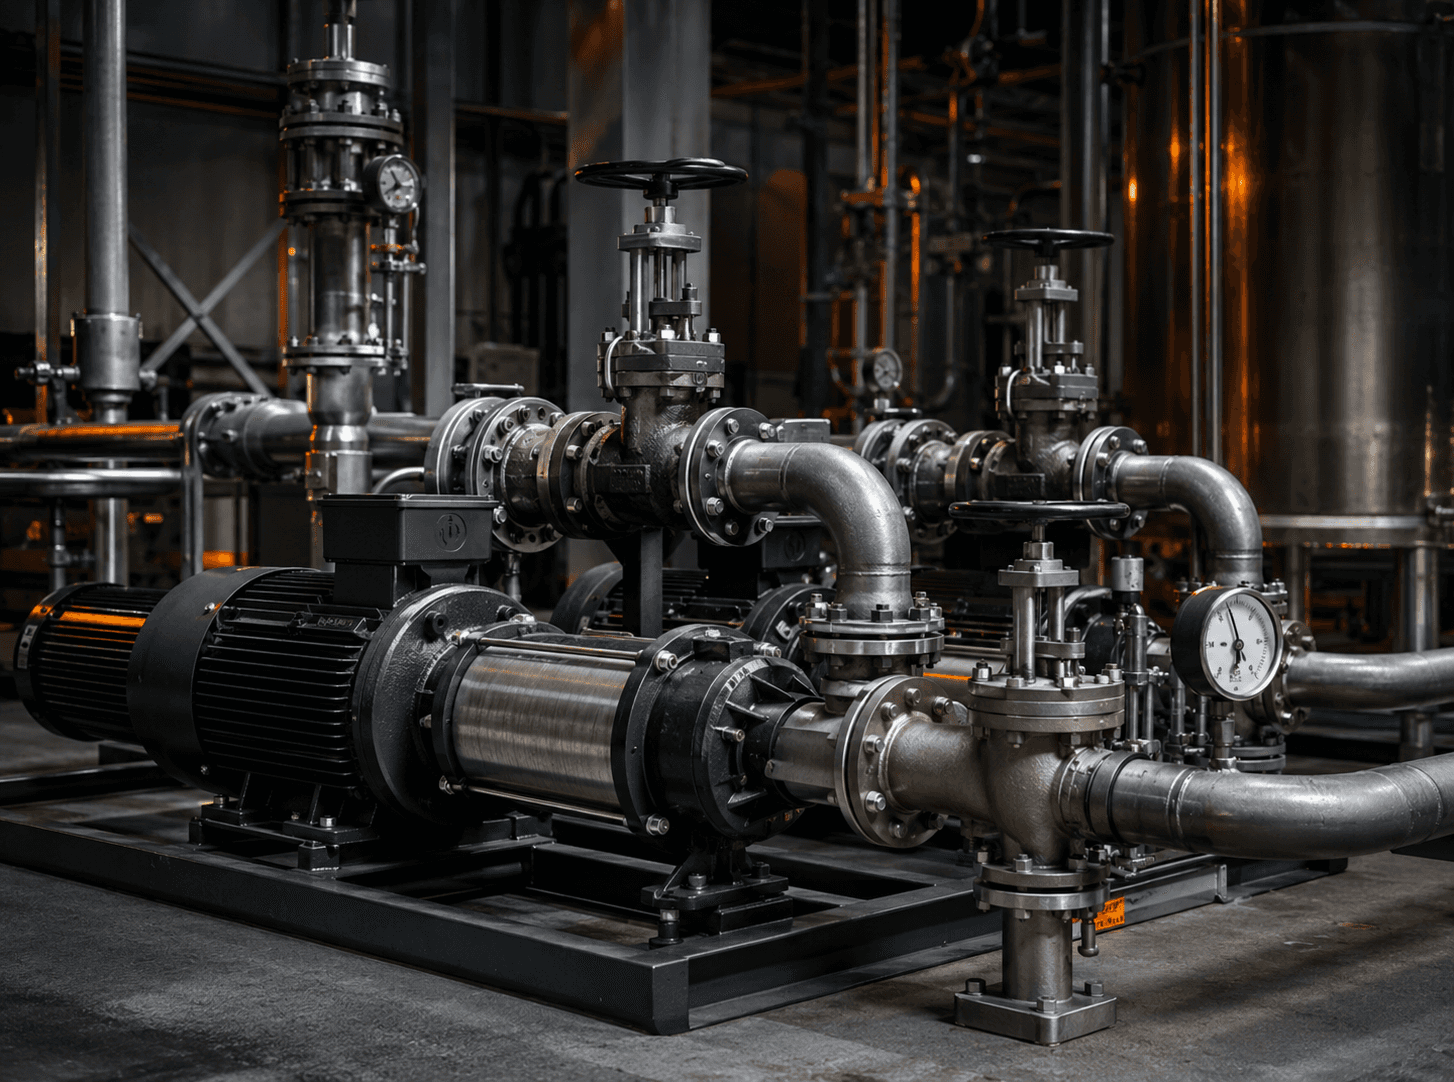
Le matériau et la géométrie guident le cycle CNC.

Le matériau et la géométrie guident le cycle CNC.

Le matériau et la géométrie guident le cycle CNC.

EDR évalue l’usinabilité, l’accès des outils et la stabilité de la pièce. Le cycle comprend les opérations nécessaires pour obtenir les cotes et finitions requises.

EDR évalue l’usinabilité, l’accès des outils et la stabilité de la pièce. Le cycle comprend les opérations nécessaires pour obtenir les cotes et finitions requises.

EDR évalue l’usinabilité, l’accès des outils et la stabilité de la pièce. Le cycle comprend les opérations nécessaires pour obtenir les cotes et finitions requises.

Fraisage CNC 3, 4 et 5 axes

Tournage de précision

Perçage et micro-perçage

Électroérosion EDM

Fraisage CNC 3, 4 et 5 axes

Tournage de précision

Perçage et micro-perçage

Électroérosion EDM

Image avec bordure

APPLICATIONS DE L’USINAGE

APPLICATIONS DE L’USINAGE

Des applications où la précision
fait vraiment la différence.

Des applications où la précision fait vraiment la différence.

Des applications où la précision
fait vraiment la différence.

Des systèmes pour fluides aux transmissions, l’usinage CNC complète les

composants dont les ajustements et les surfaces exigent de la précision.

Des systèmes pour fluides aux transmissions, l’usinage CNC complète les

composants dont les ajustements et les surfaces exigent de la précision.

LABORATOIRE ET CONTRÔLE QUALITÉ

LABORATOIRE ET CONTRÔLE QUALITÉ

Notre laboratoire interne
pour le contrôle qualité.

Notre laboratoire interne de contrôle qualité.

Notre laboratoire interne
pour le contrôle qualité.

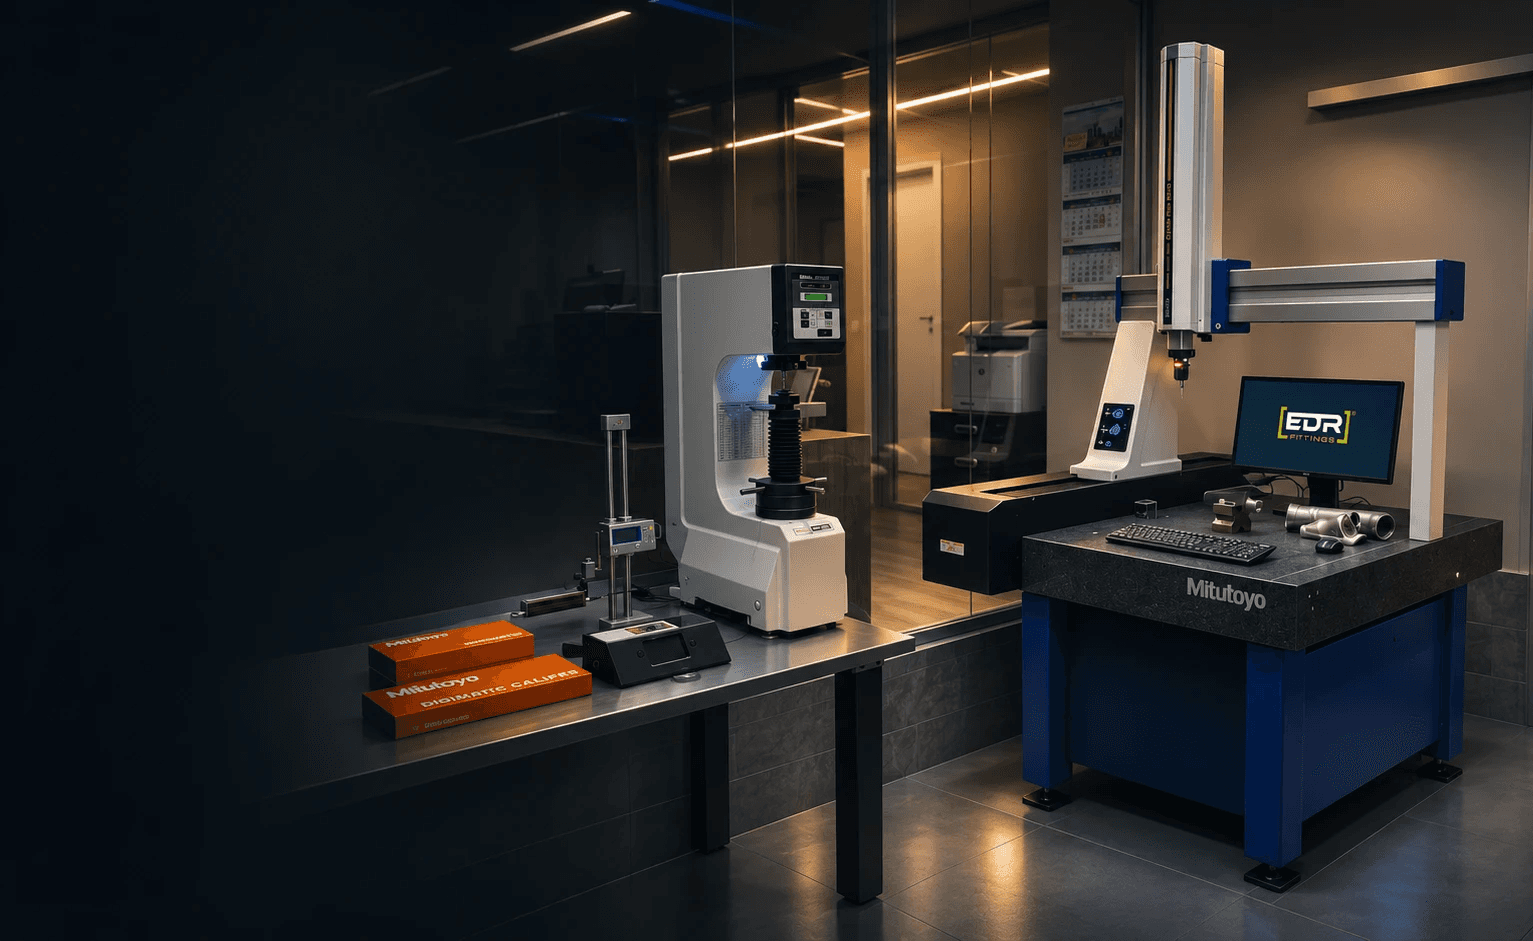
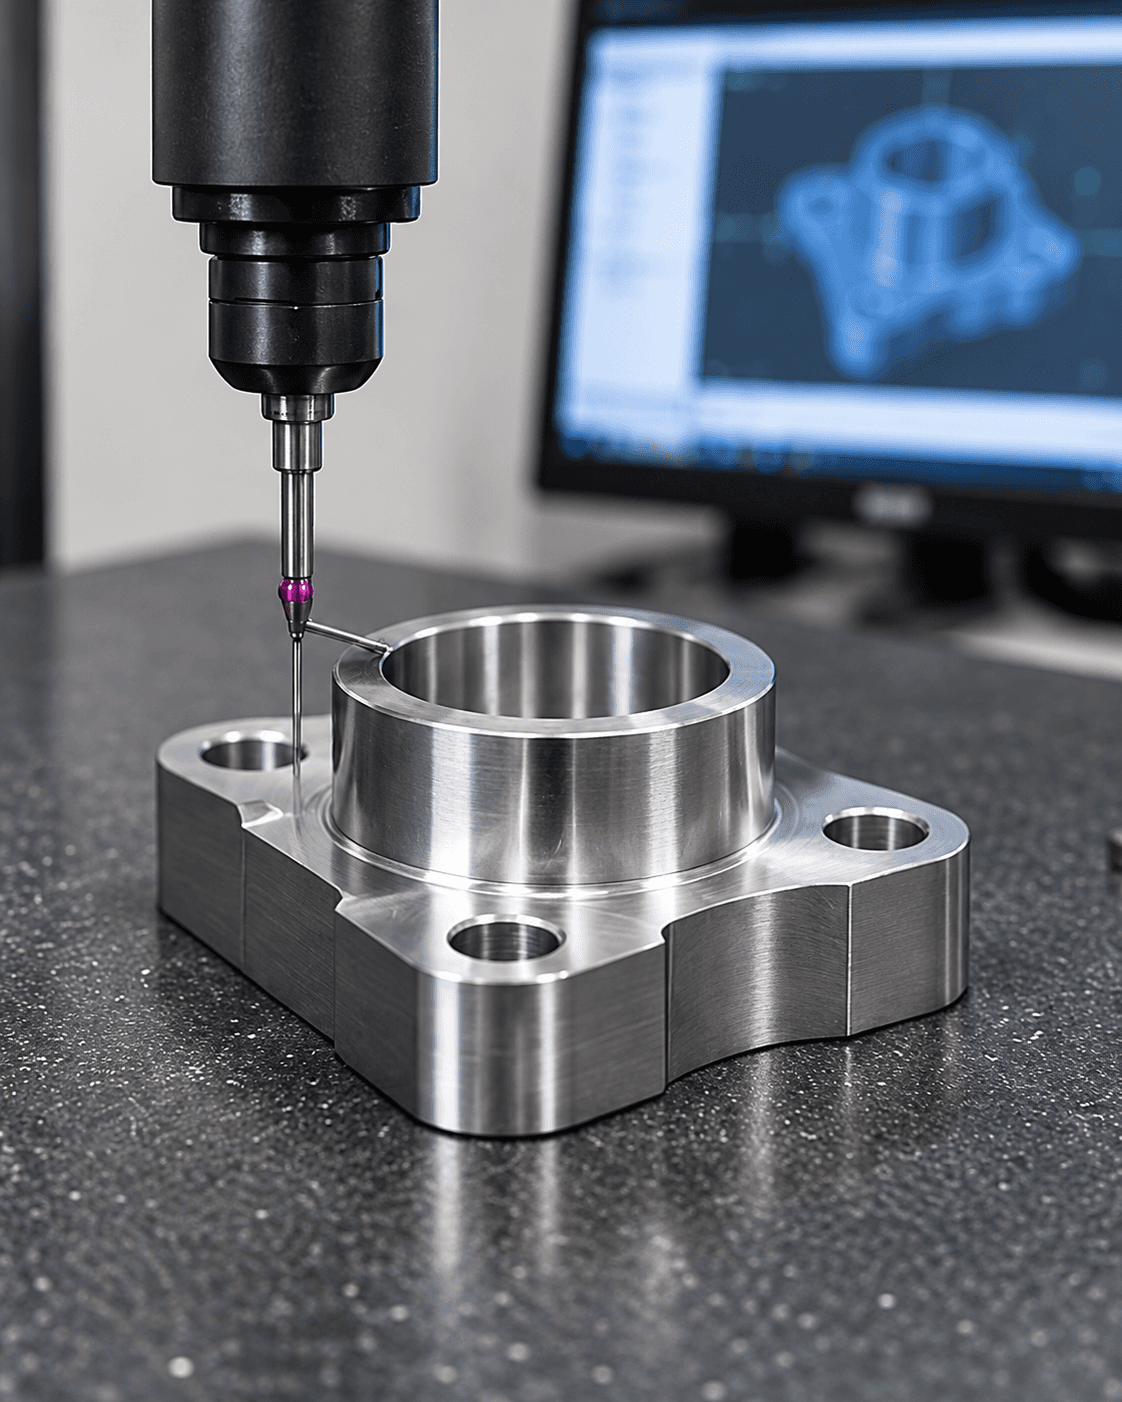
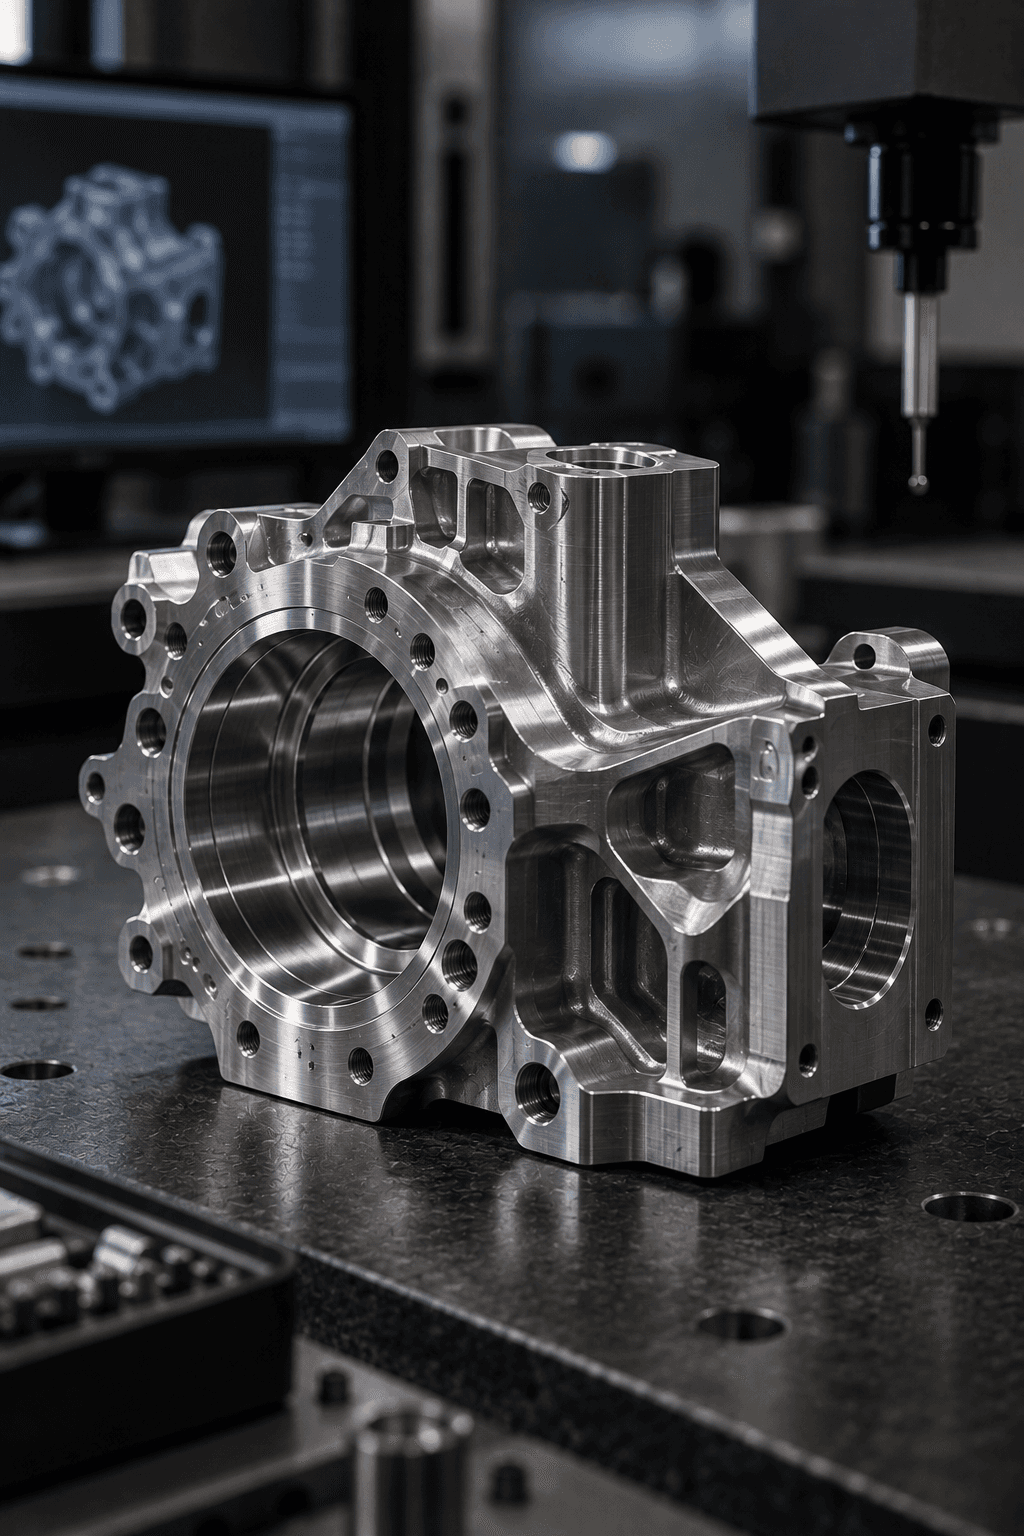
Dans le laboratoire métrologique interne, nous effectuons des vérifications

dimensionnelles et des contrôles ciblés pour évaluer la conformité

des composants.

Dans le laboratoire métrologique interne, nous effectuons des vérifications dimensionnelles et des contrôles ciblés pour évaluer la conformité des composants.

Dans le laboratoire métrologique interne, nous effectuons

des vérifications dimensionnelles et des contrôles ciblés pour évaluer

la conformité des composants.

TECHNOLOGIES COMPARÉES

TECHNOLOGIES COMPARÉES

Comparer les technologies
pour choisir avec plus de précision.

Comparer les technologies
pour choisir avec plus de précision.

Comparez précision, finition, dimensions et processus pour identifier

la technologie la mieux adaptée aux besoins de votre projet.

Comparez précision, finition, dimensions et processus pour identifier la technologie la mieux adaptée aux besoins de votre projet.

TECHNOLOGIES COMPARÉES

Comparer les technologies
pour choisir avec plus de précision.

Comparez précision, finition, dimensions et processus pour identifier

la technologie la mieux adaptée aux besoins de votre projet.

USINAGE
FONDERIE SOUS PRESSION
TOLÉRANCES
Précision maximale(jusqu’à IT 5-7)
Très élevées(ISO 8062 DCTG 3-5)
FINITION
Ra 0.2 - 1.6 µm
Ra 0.8 - 1.6 µm
POIDS / DIMENSIONS
Sans limite théorique
De quelques grammes à ~20 kg
QUANTITÉ MIN. PAR LOT
Flexibles(de 50 pièces aux grandes séries)
Très élevées(>5.000 pièces)
COÛT DE L’OUTILLAGE
FAIBLE
ÉLEVÉ
CARACTÉRISTIQUES MÉCANIQUES
EXCELLENTES
BON
ÉTANCHÉITÉ SOUS PRESSION
TRÈS BONNE
IMPRÉGNATION NÉCESSAIRE
MATÉRIAUX
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ALUMINIUM · ZAMA · LAITON
CARACTÉRISTIQUEUSINAGEFONDERIE SOUS PRESSIONFORGEAGEEXTRUSIONFONDERIE DE FONTEMIMPIÈCES FRITTÉESFONDERIES À LA CIRE PERDUECHAUDRONNERIE
TOLÉRANCES
Précision maximale(jusqu’à IT 5-7)
Très élevées(ISO 8062 DCTG 3-5)
Moyennes / Bonnes(EN 10243)
UNI EN 755-9
Moyennes / Faibles(ISO 8062 DCTG 8-10)
Excellentes(±0.3% - ±0.5%)
Élevées(IT 8 - IT 11)
Très bonnes(ISO 8062 DCTG 4-6)
Faibles / Moyennes(ISO 2768-m/c)
FINITION
Ra 0.2 - 1.6 µm
Ra 0.8 - 1.6 µm
Ra 3.2 - 6.3 µm
Ra 1.6 µm
Ra 6.3 - 12.5 µm
Ra 0.4 - 1.6 µm
Ra 1.6 - 3.2 µm
Ra 1.6 - 3.2 µm
Ra 6.3 - 12.5 µm
POIDS / DIMENSIONS
Sans limite théorique
De quelques grammes à ~20 kg
De 100g à >1.000 kg
Jusqu’à 6 m
De quelques kg à des dizaines de tonnes
Très petits(<100 g, max ~250 g)
Petits / Moyens(jusqu’à ~2-3 kg)
De quelques grammes à ~150 kg
Moyennes à grandes dimensions et structures
QUANTITÉ MIN. PAR LOT
Flexibles(de 50 pièces aux grandes séries)
Très élevées(>5.000 pièces)
Moyennes / Élevées(>500 pièces)
Moyennes / Élevées(>2000 pièces)
Faibles / Moyennes(à partir de 50 pièces)
Très élevées(>10.000 pièces)
Élevées(>5.000 pièces)
Moyennes / Faibles(50 - 500 pièces)
Flexibles(de 50 pièces aux grandes séries)
COÛT DE L’OUTILLAGE
FAIBLE
ÉLEVÉ
MOYEN
FAIBLE
FAIBLE
ÉLEVÉ
ÉLEVÉ
FAIBLE
FAIBLE
CARACTÉRISTIQUES MÉCANIQUES
EXCELLENTES
BON
EXCELLENT
EXCELLENT
BON
EXCELLENTES
EXCELLENTES
BON
BON
ÉTANCHÉITÉ SOUS PRESSION
TRÈS BONNE
IMPRÉGNATION NÉCESSAIRE
TRÈS BONNE
TRÈS BONNE
BONNE
TRÈS BONNE
TRÈS BONNE
BONNE(NON ADAPTÉ À L’OLÉOHYDRAULIQUE)
BONNE(SOUS RÉSERVE D’ESSAI)
MATÉRIAUX
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ALUMINIUM · ZAMA · LAITON
ALUMINIUM · ACIERS INOX ET AU CARBONE · ACIERS ALLIÉS · LAITON
ALUMINIUM
FONTE GRISE · GRAPHITE SPHÉROÏDAL · MEEHANITE
ACIERS INOX ET AU CARBONE · ACIERS ALLIÉS · LAITON
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALLIAGES D'ALUMINIUM · LAITON · BRONZE
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE

QUALITÉ CERTIFIÉE

QUALITÉ CERTIFIÉE

Qualité vérifiée, processus maîtrisé.

Qualité vérifiée, processus maîtrisé.

Qualité vérifiée, processus maîtrisé.

EDR applique des systèmes de gestion et de contrôle reconnus au niveau international, afin de garantir une qualité constante, des processus traçables et la conformité aux normes à toutes les étapes de la production.

EDR applique des systèmes de gestion et de contrôle reconnus au niveau international, afin de garantir une qualité constante, des processus traçables et la conformité aux normes à toutes les étapes de la production.

ISO 9001

Système de management de la qualité

Processus organisés, maîtrisés et orientés vers l'amélioration continue, de la gestion technique à la production.

ISO 9001

Système de management de la qualité

Processus organisés, maîtrisés et orientés vers l'amélioration continue, de la gestion technique à la production.

ACCREDIA

Accréditation et conformité

La certification s'appuie sur un système d'accréditation reconnu, garant de la fiabilité et de la conformité aux normes applicables.

ACCREDIA

Accréditation et conformité

La certification s'appuie sur un système d'accréditation reconnu, garant de la fiabilité et de la conformité aux normes applicables.

COMPOSANTS RÉALISÉS

COMPOSANTS RÉALISÉS

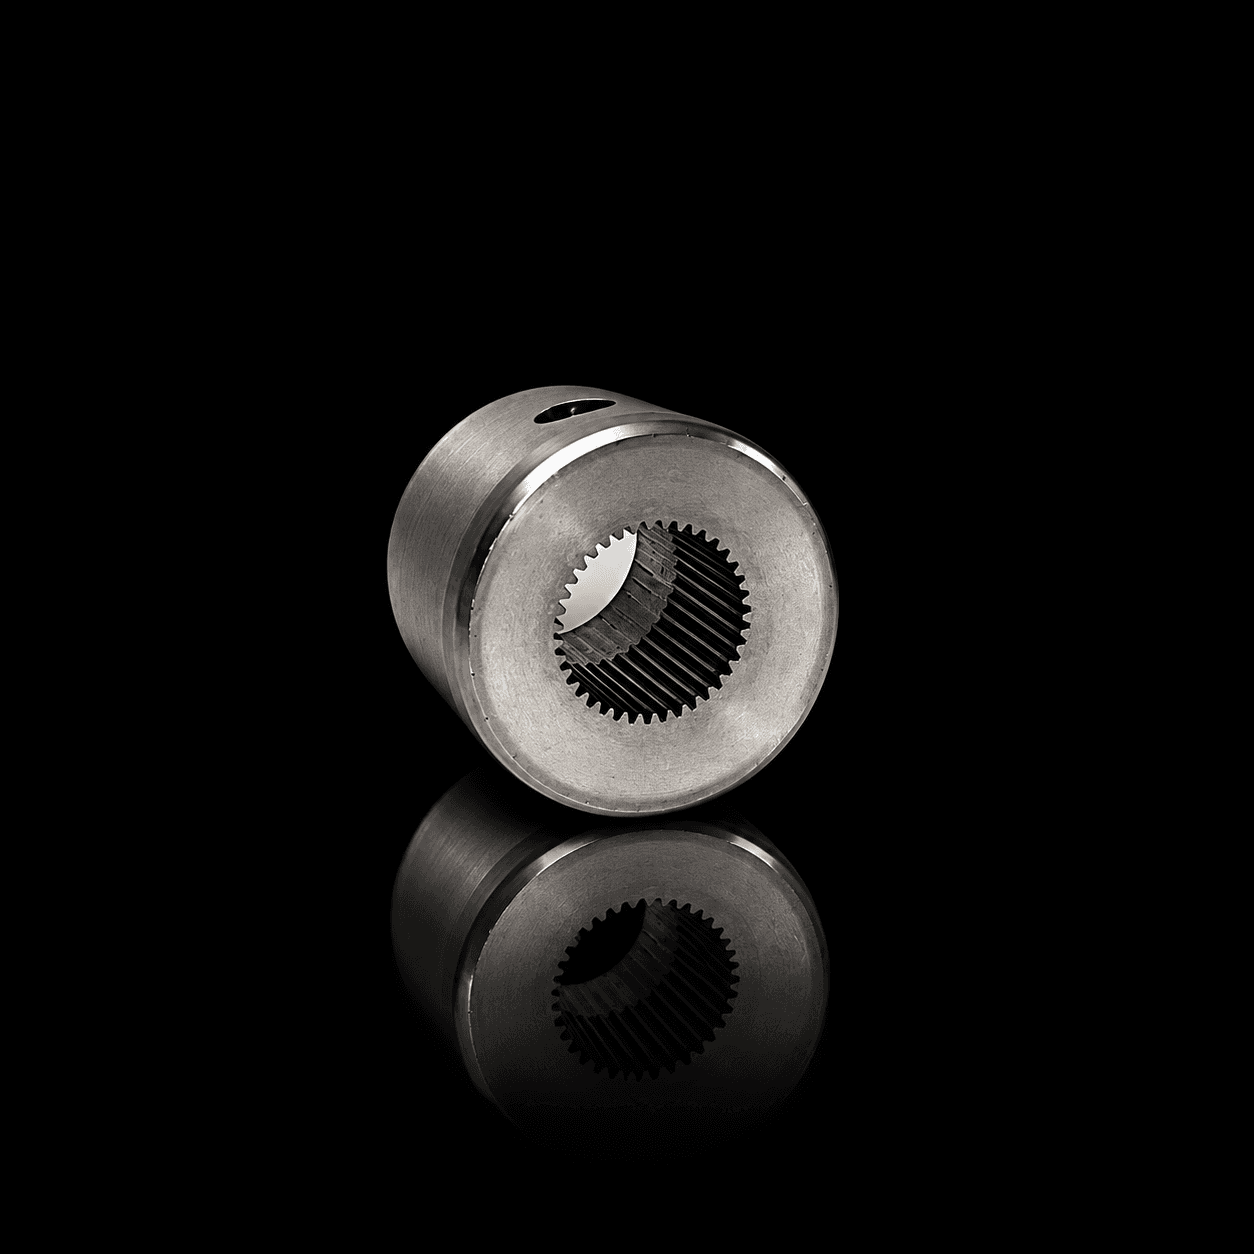
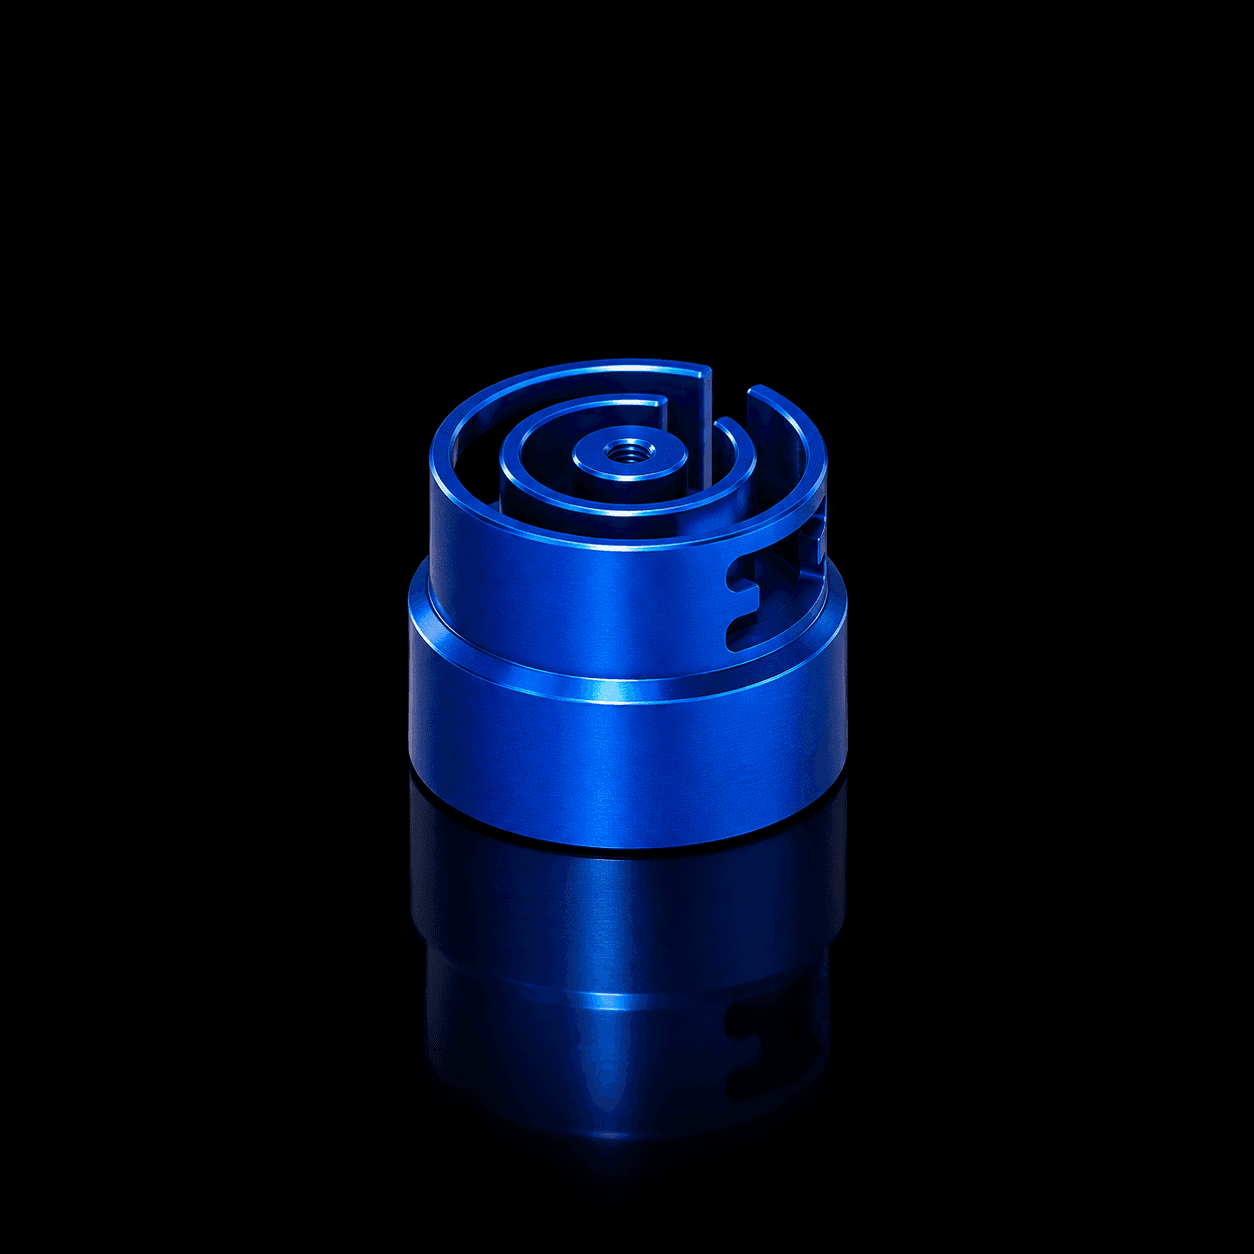
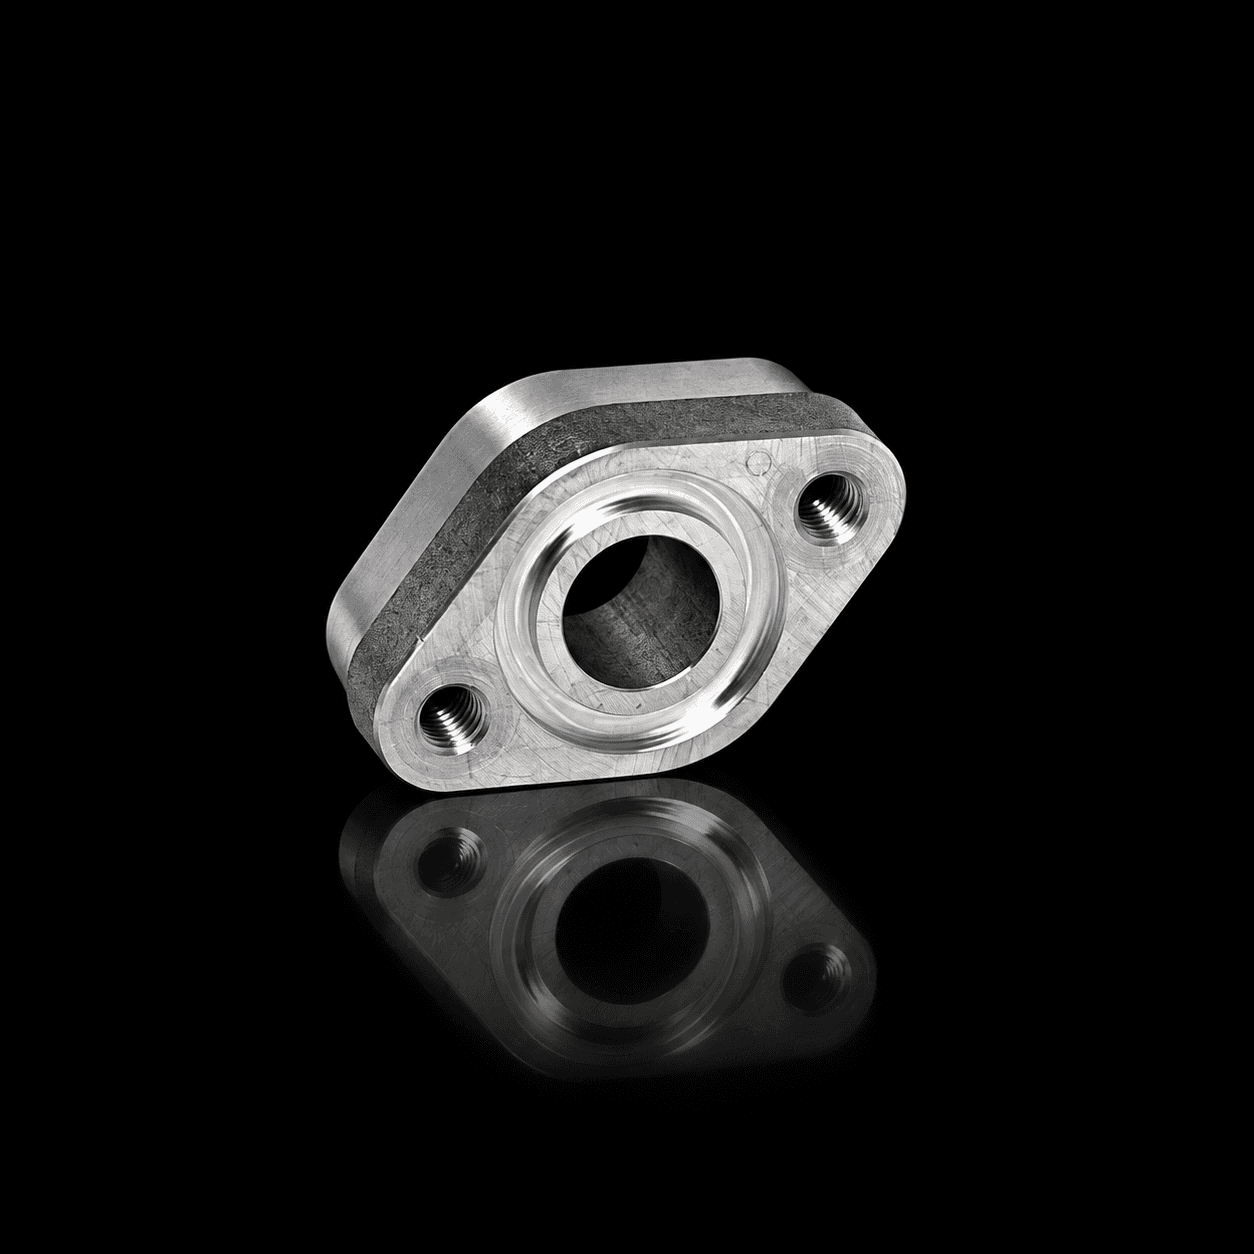
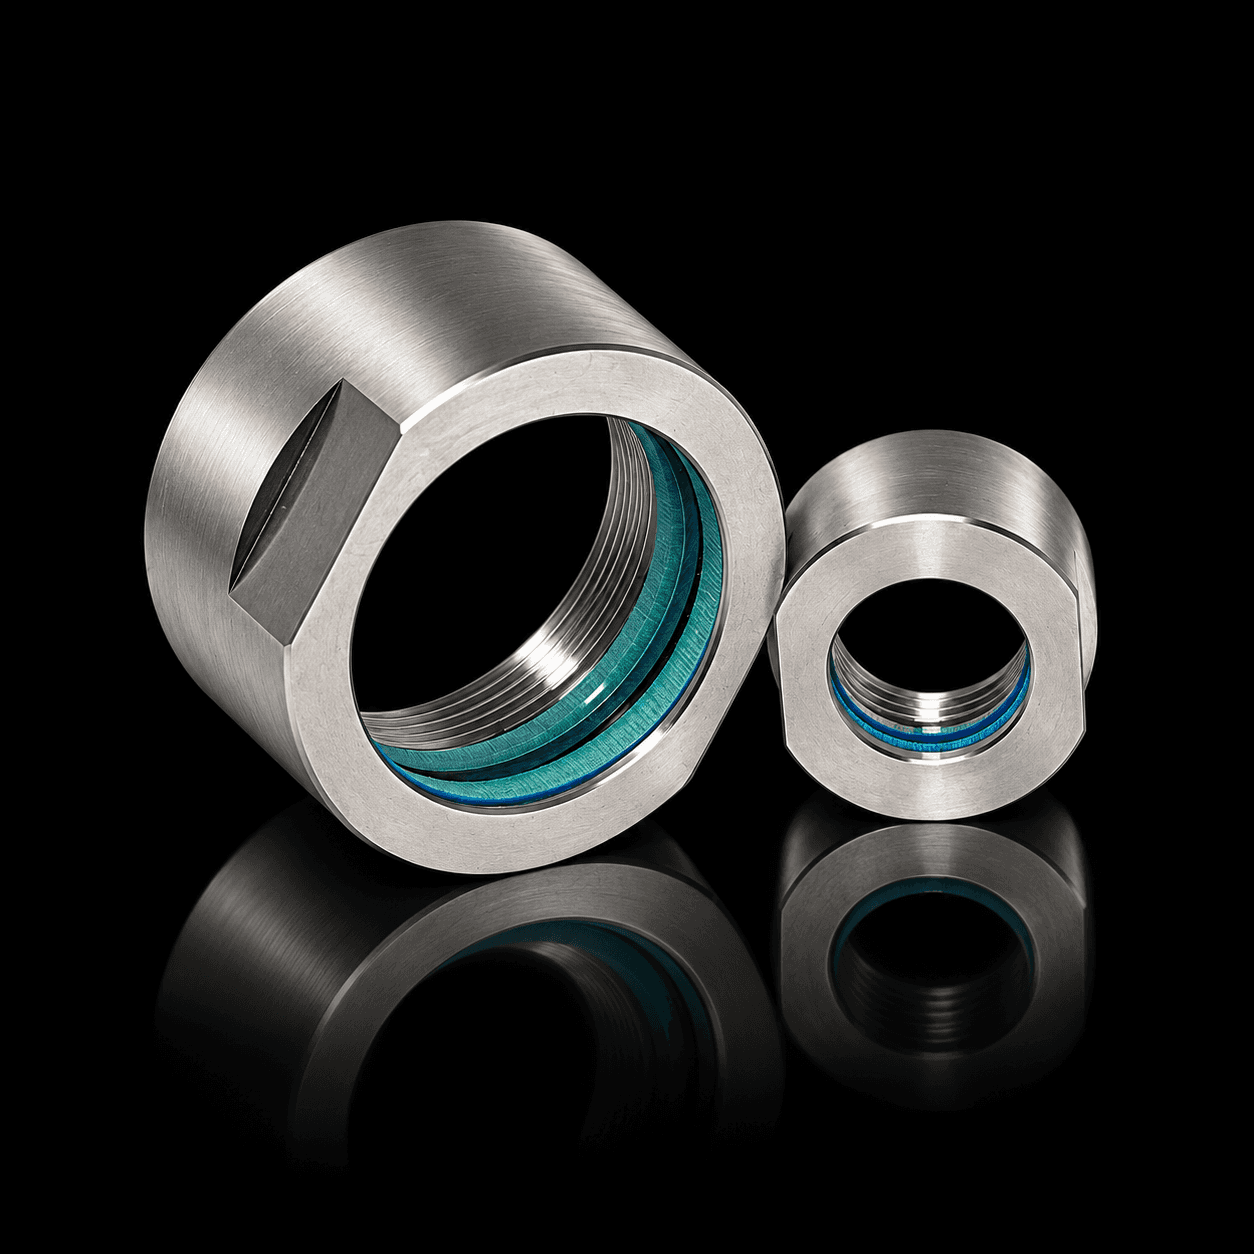
Nos réalisations par usinage.

Nos réalisations par usinage.

Nos réalisations par usinage.

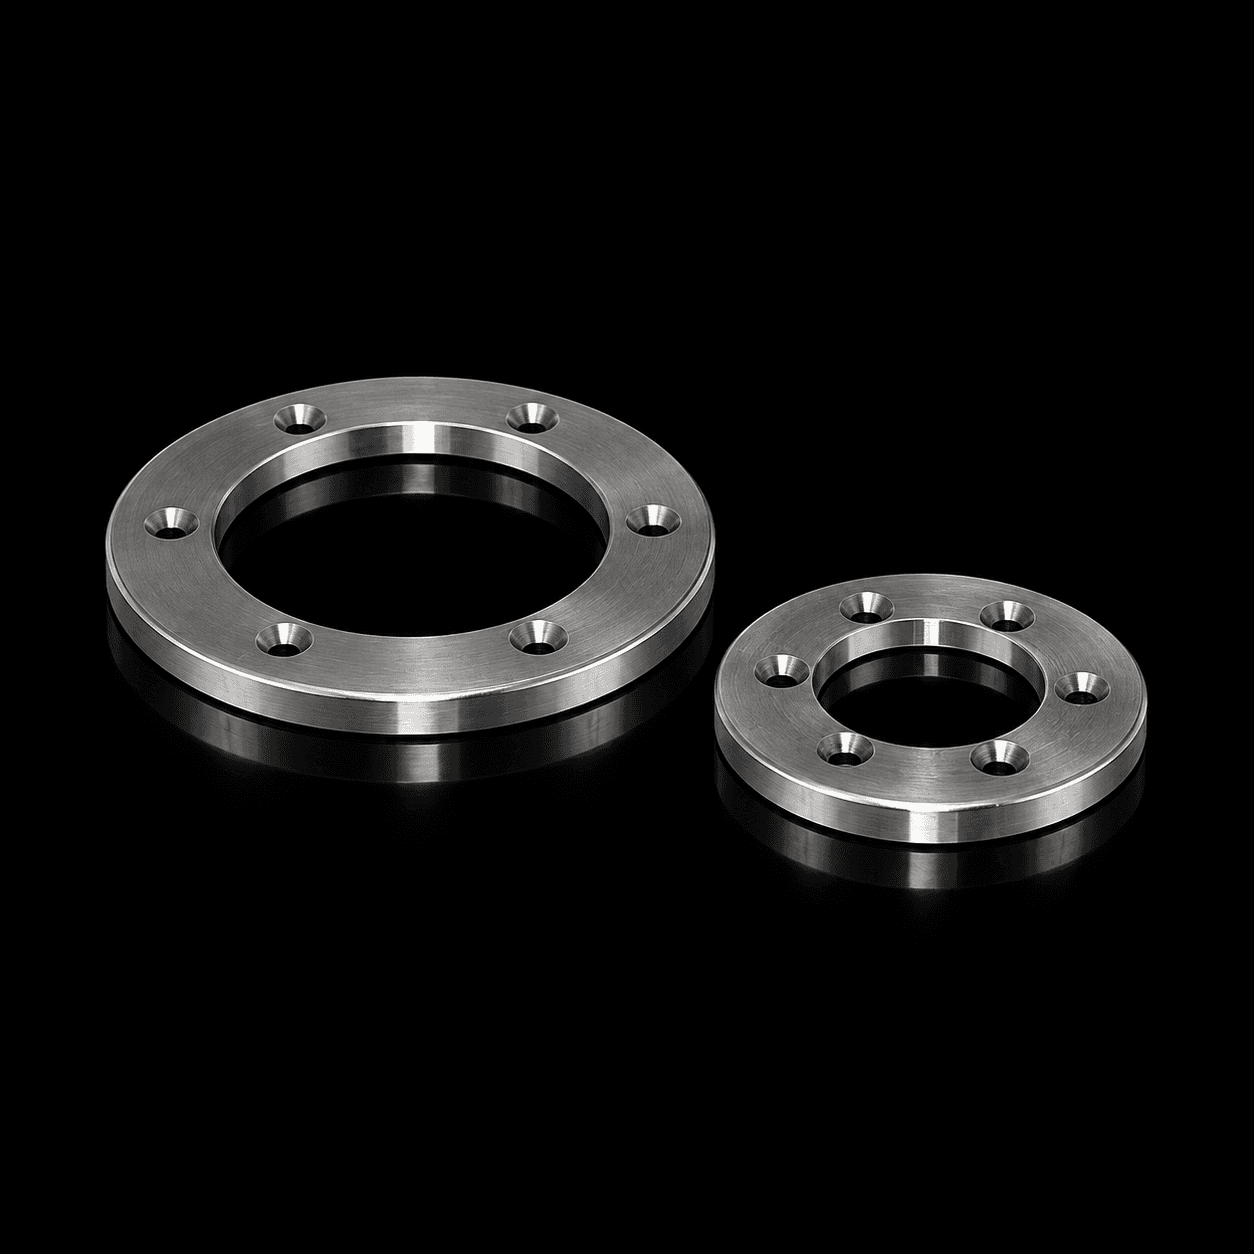
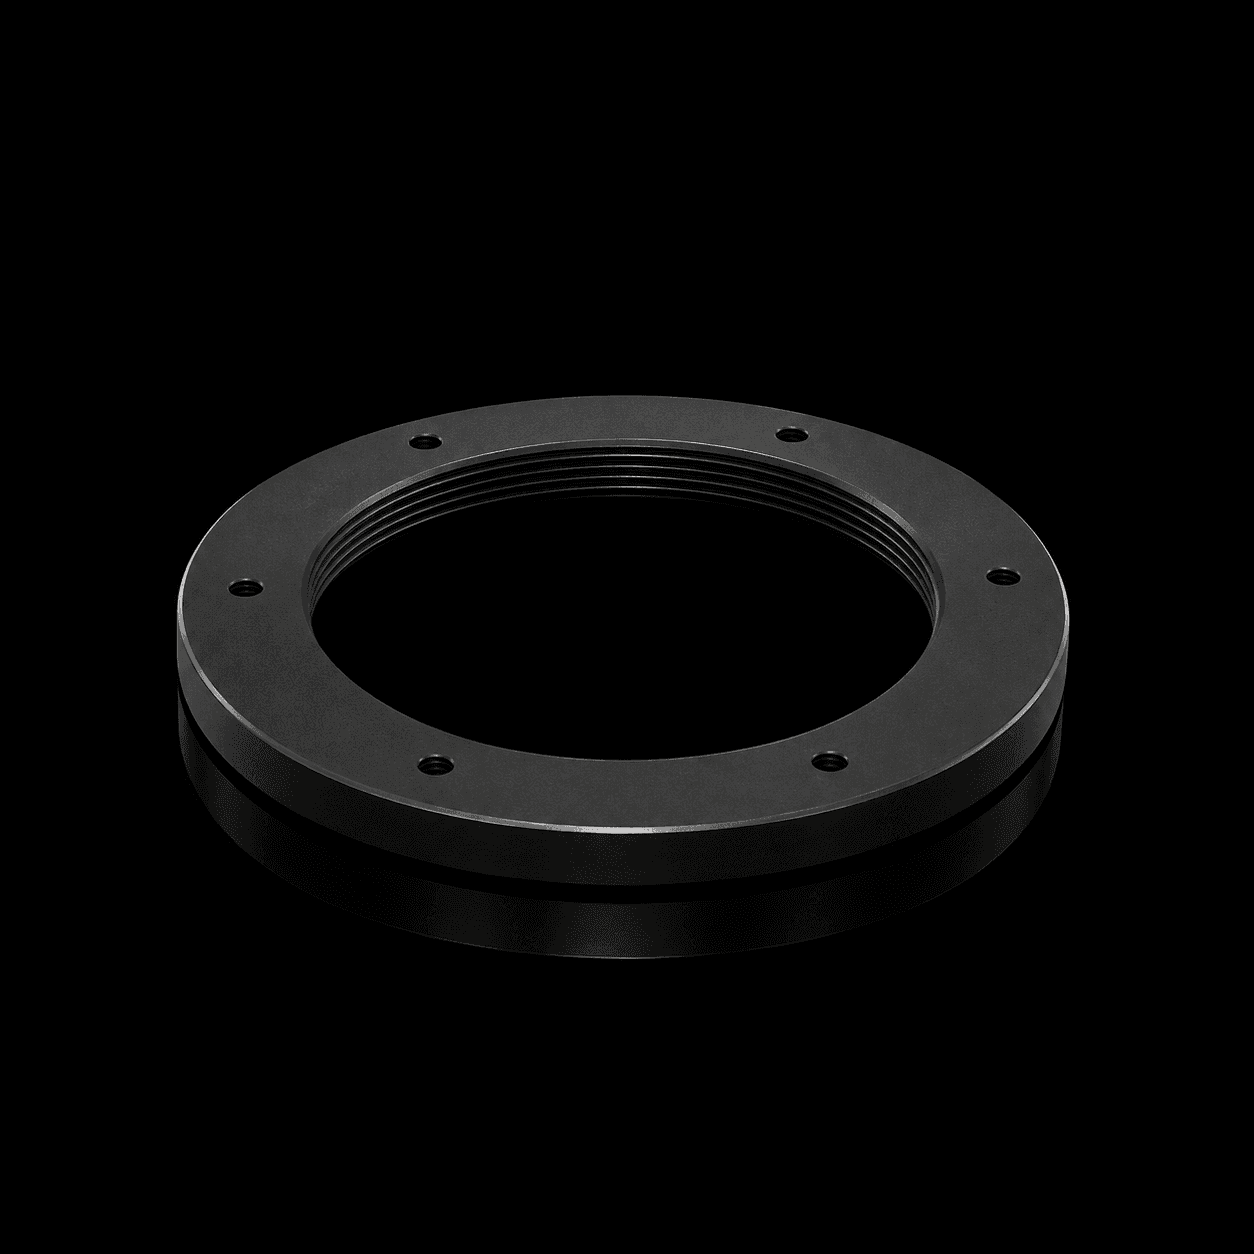
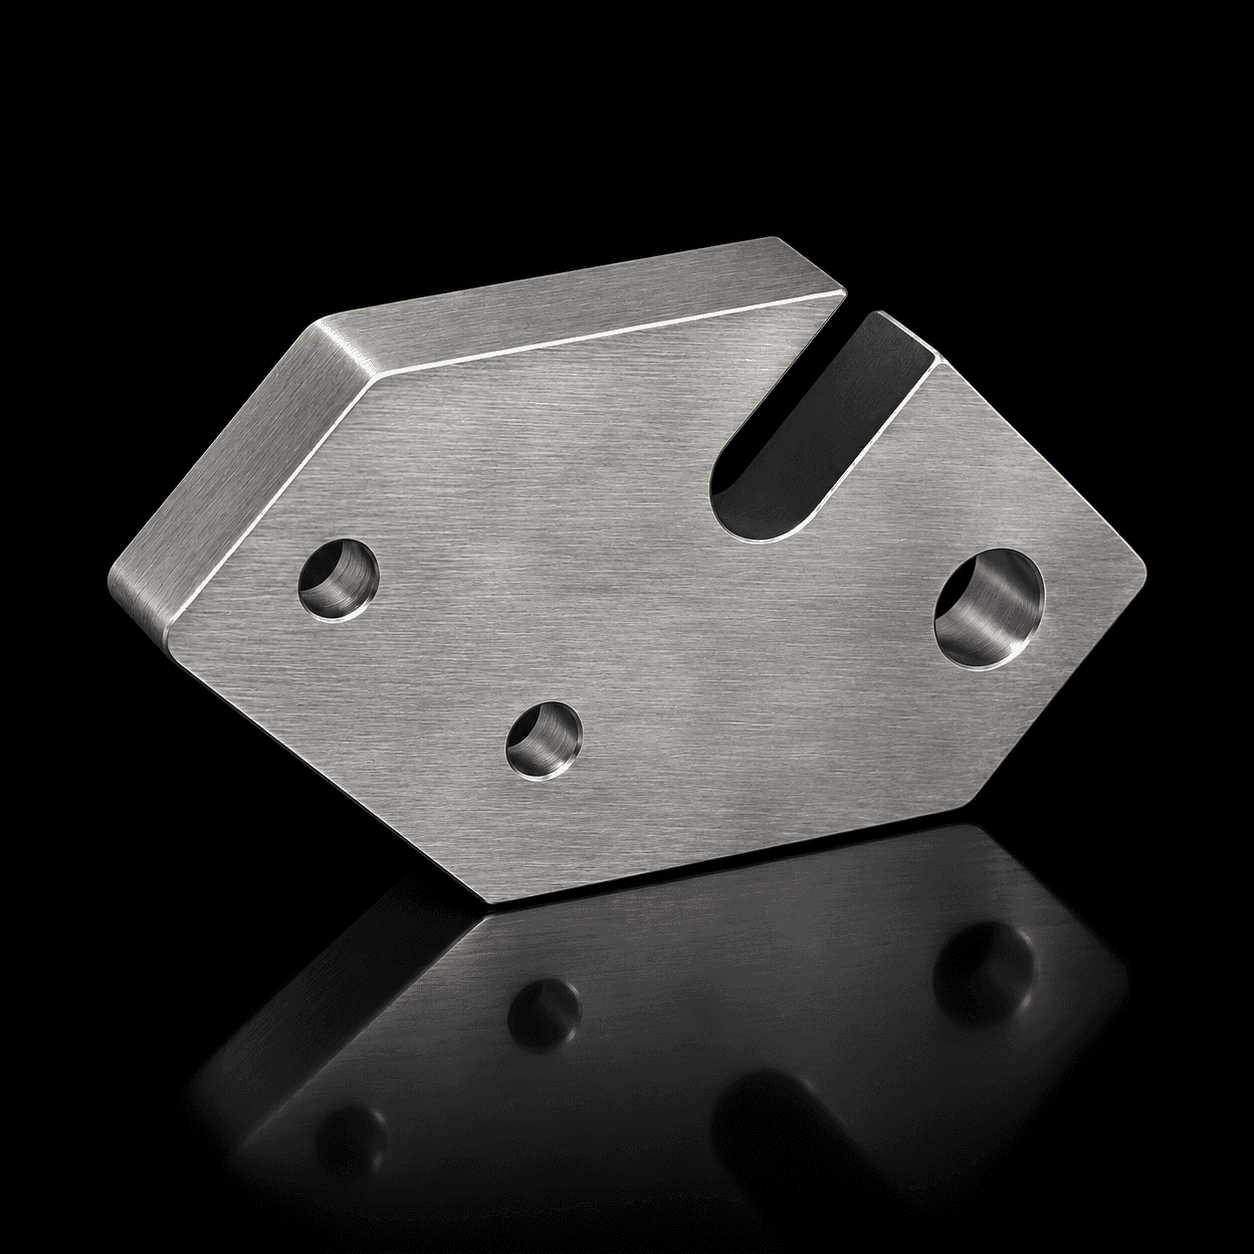
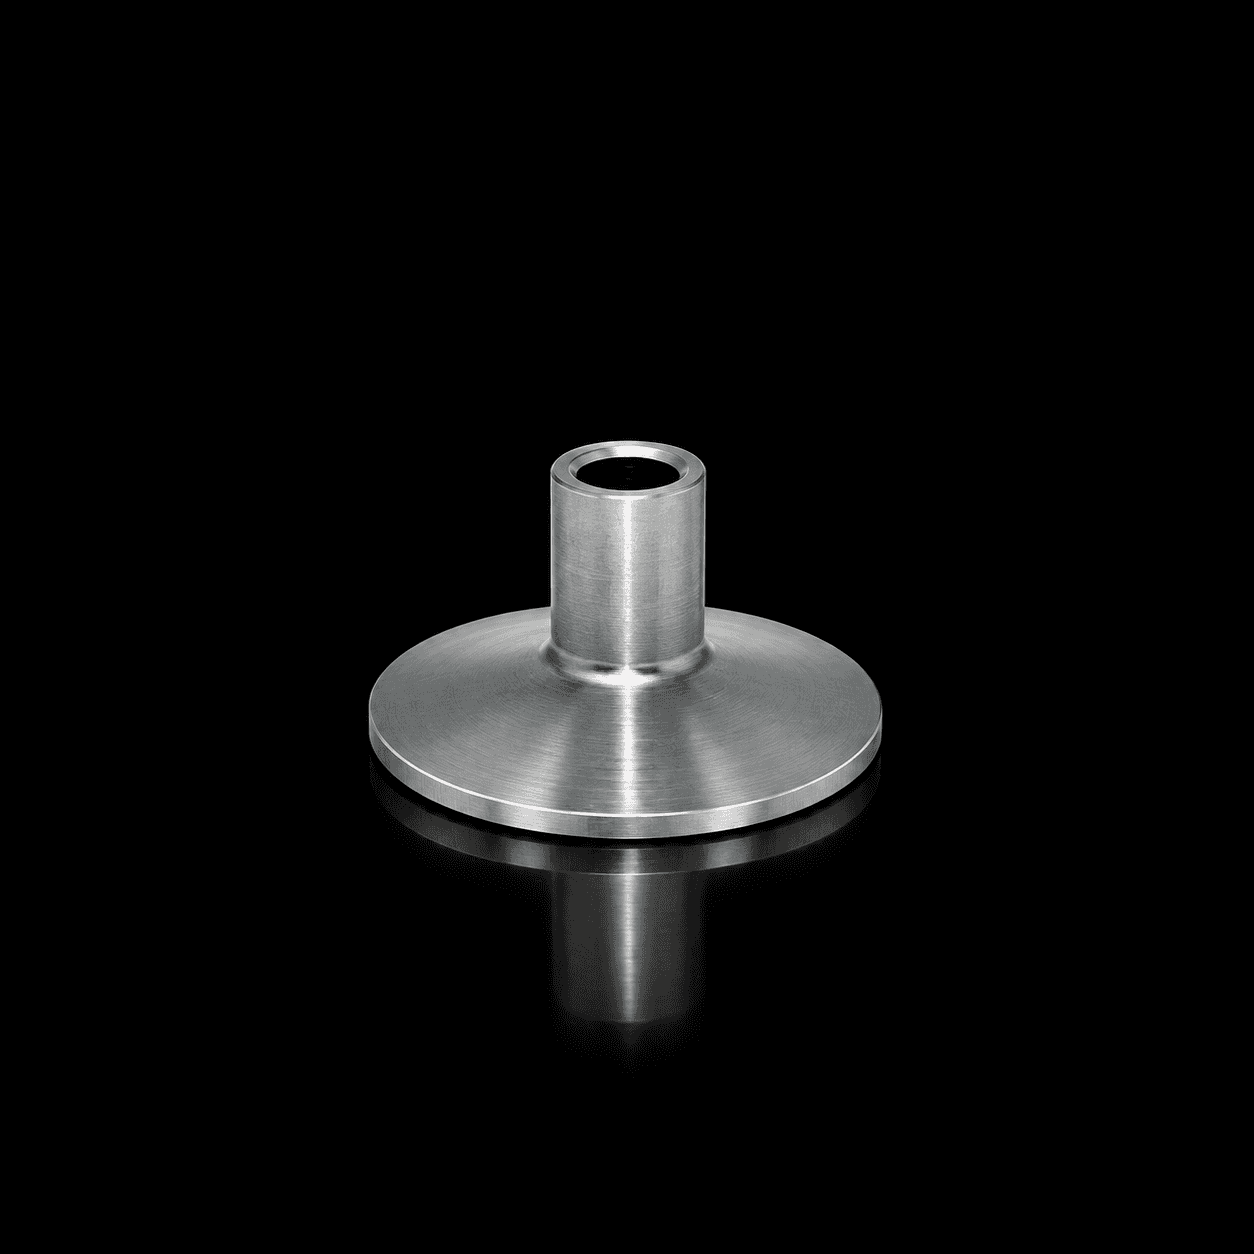
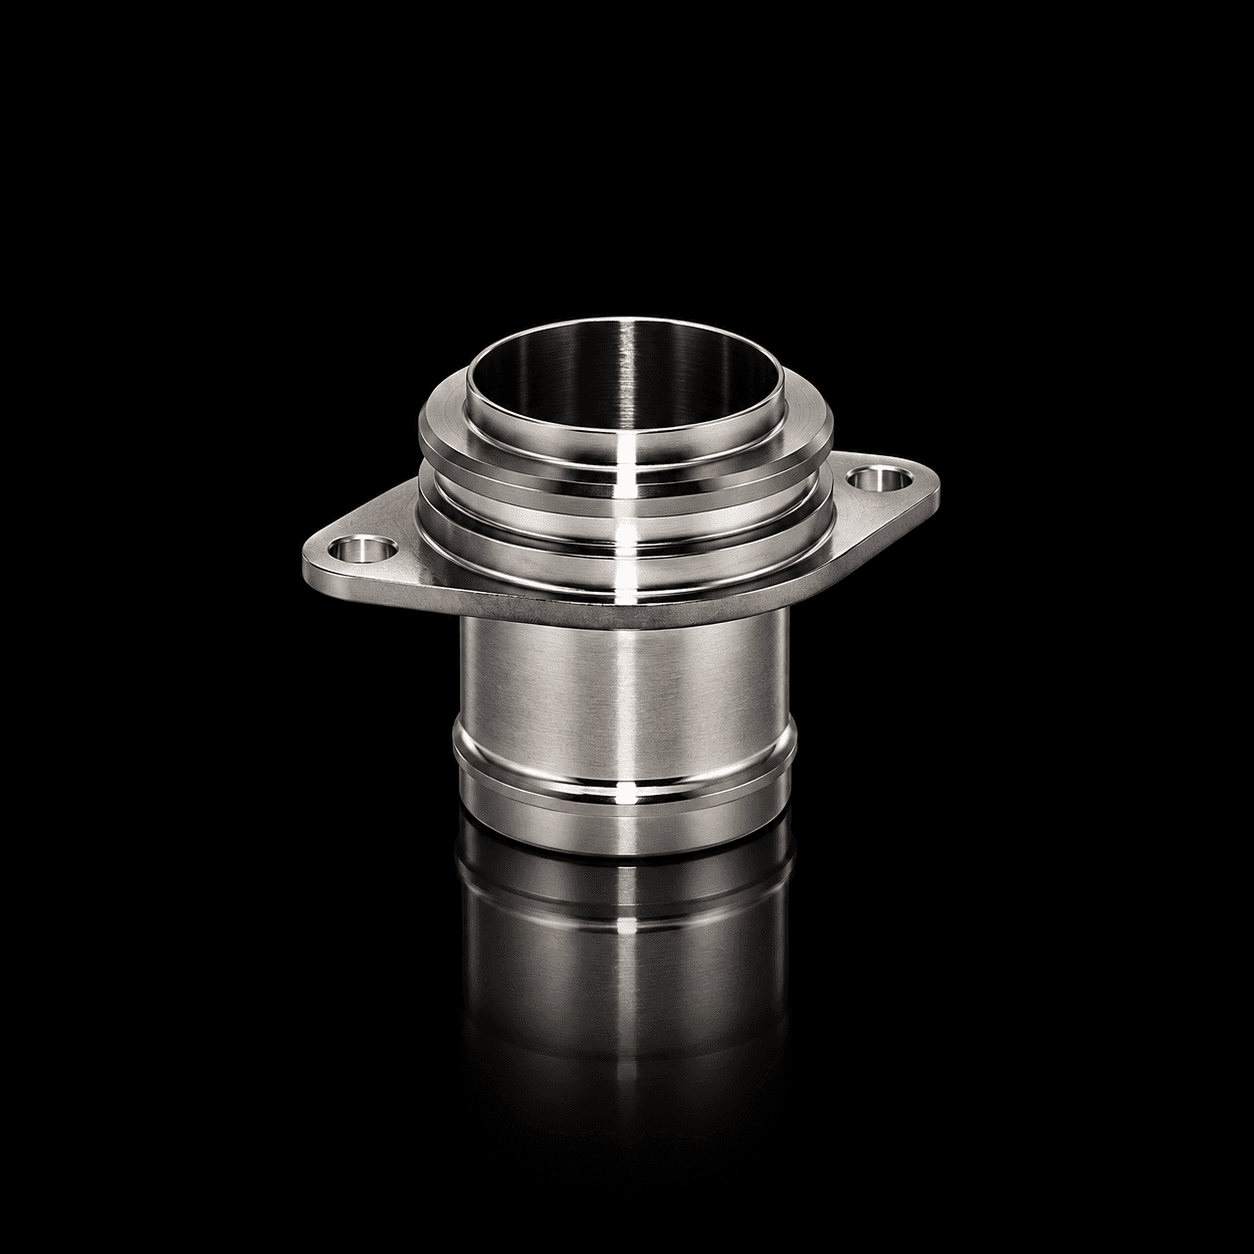
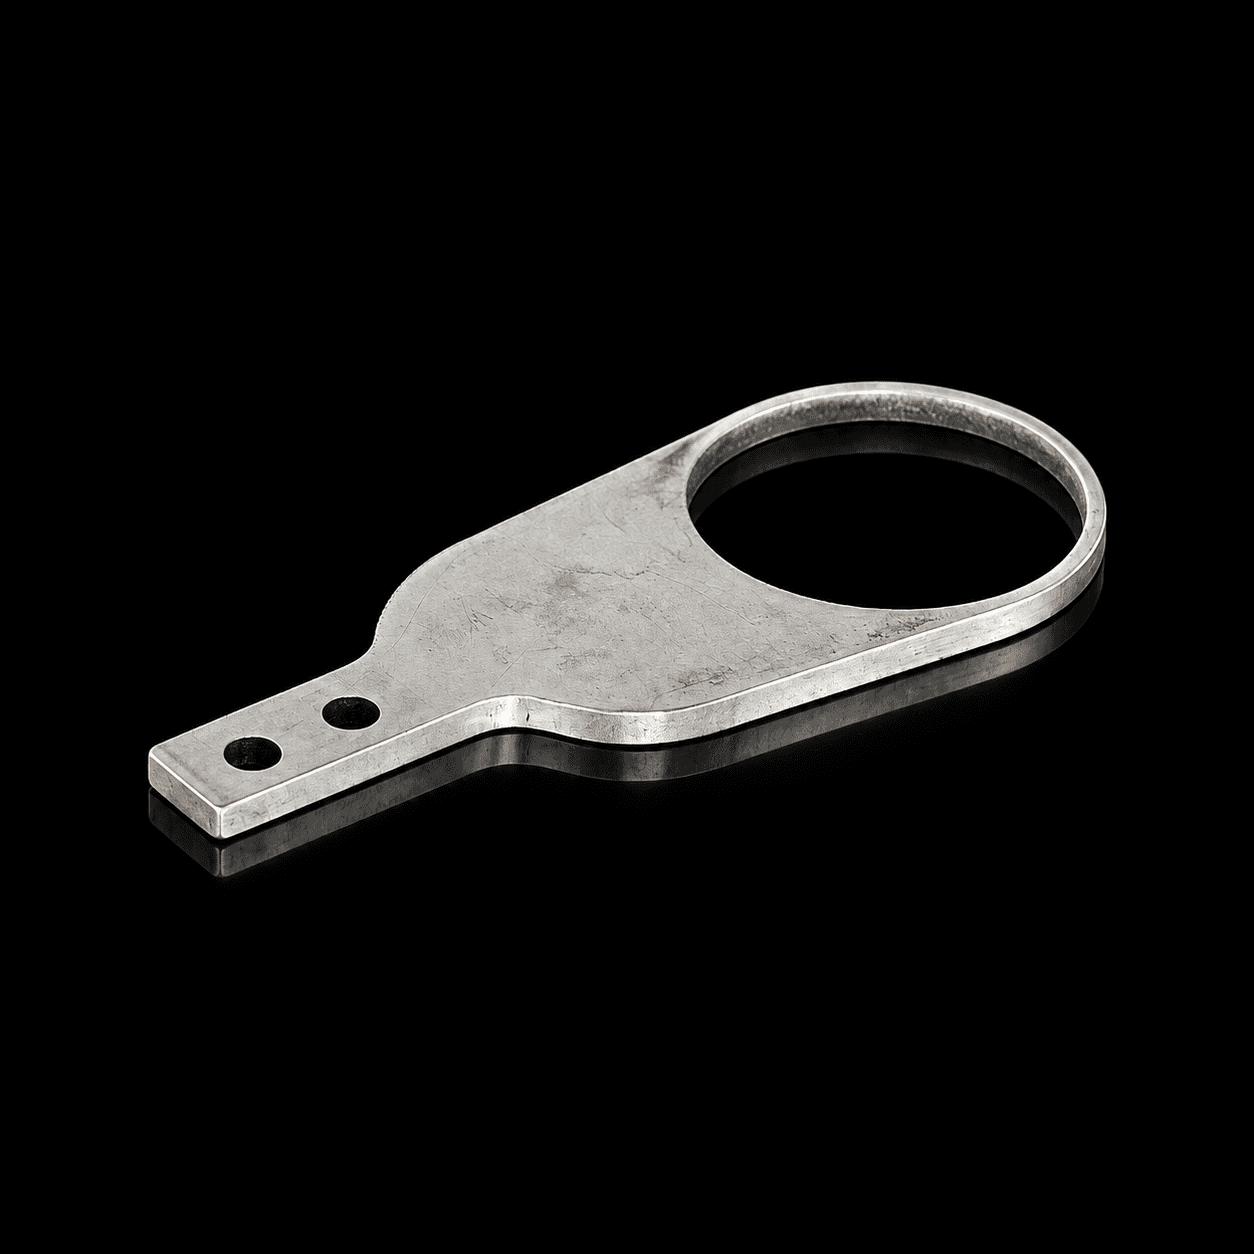
Une sélection de composants réalisés par usinage, sur plan ou sur échantillon,

avec des géométries, tolérances et finitions définies pour répondre aux spécifications techniques de chaque projet.

Une sélection de composants réalisés par usinage, sur plan ou sur échantillon, avec des géométries, tolérances et finitions définies pour répondre aux spécifications techniques de chaque projet.

Une sélection de composants réalisés par usinage, sur plan ou sur échantillon,

avec des géométries, tolérances et finitions définies pour répondre aux spécifications techniques de chaque projet.

QUESTIONS FRÉQUENTES SUR L’USINAGE

QUESTIONS FRÉQUENTES SUR L’USINAGE

Tout ce qu'il faut
Tout savoir sur l’ usinage CNC.

Tout ce qu'il faut
Tout savoir sur l’ usinage CNC.

Le plan, les tolérances et l’état final de la pièce déterminent le cycle. Les réponses précisent les données utiles pour une évaluation technique.

Le plan, les tolérances et l’état final de la pièce déterminent le cycle. Les réponses précisent les données utiles pour une évaluation technique.

Comment définit-on le cycle à partir du plan technique ?

Le plan doit identifier les cotes fonctionnelles, les tolérances, les références géométriques et les rugosités requises. Un modèle 3D aide à décrire la forme, mais ne remplace pas ces indications. L’analyse prend en compte le matériau, l’accessibilité des outils, la profondeur des perçages, les parois minces et le mode de bridage. On définit ensuite le brut, le nombre de prises et la séquence des opérations. EDR évalue avec le fabricant s’il faut partir d’une barre, d’un autre demi-produit ou d’un composant obtenu par fonderie ou forgeage. L’objectif est d’obtenir la pièce dans l’état final requis, en tenant compte des effets des traitements et finitions.

Quelles tolérances peut-on réellement garantir ?

La précision atteignable dépend du matériau, des dimensions, de la forme, de l’outillage et des conditions de mesure. C’est pourquoi une tolérance très serrée doit se rapporter à une cote ou caractéristique précise, et non devenir une promesse générale sur toute la pièce. Il faut aussi clarifier les tolérances géométriques, les références et l’état du composant lors de la réception. EDR vérifie la faisabilité des demandes et la méthode de contrôle avant la production ; sur les surfaces les plus critiques, des opérations de finition dédiées peuvent être nécessaires, convenues sur le plan.

Plutôt le plein ou un brut préformé ?

Tailler la pièce dans la masse évite un moule de formage, mais peut demander plus de temps machine et produire plus de copeaux. Un brut moulé ou forgé rapproche la forme initiale de la forme finale, mais introduit outillages, surépaisseurs et contraintes du procédé amont. Le choix dépend surtout de la quantité, du matériau, de la complexité et des exigences du composant. EDR compare le coût du cycle complet, y compris échantillonnage, reprises et contrôles, pour évaluer la solution adaptée à la série prévue.

Quels matériaux peut-on usiner en CNC ?

Aciers, inox, aluminium, laiton et divers technopolymères sont couramment usinables. La nuance précise influe sur les outils, la stabilité et la finition. EDR vérifie le matériau et l’état de livraison avec le fabricant avant de définir le cycle.

Comment les cotes fonctionnelles sont-elles mesurées et documentées ?

Le plan de contrôle relie chaque caractéristique à la méthode de mesure adéquate : instruments dimensionnels, calibres fonctionnels ou mesures tridimensionnelles, lorsque pertinent. Les cotes à documenter, la fréquence et les critères d’acceptation sont convenus sur le projet.

Peut-on inclure aussi traitements et assemblages ?

EDR coordonne aussi les usinages complémentaires, traitements de surface et assemblages requis. Il faut indiquer l’état final de la pièce, car revêtements et traitements peuvent modifier dimensions, finitions et ajustements.

Comment définit-on quantités et délais ?

La CNC permet des cycles flexibles, mais programmation, outillage et contrôles pèsent sur le coût des lots. EDR évalue les séries industrielles et les échantillonnages liés à la production. Quantités, capacité du partenaire et transport déterminent le programme de livraison.

Comment gère-t-on les révisions de la pièce ?

Toute modification exige un plan mis à jour et une vérification des programmes, outillages et contrôles. Avant de poursuivre, il faut préciser quels lots adoptent la nouvelle révision et si un nouvel échantillonnage est nécessaire.
DEMANDEZ UNE ANALYSE TECHNIQUE

Avez-vous un composant à usiner sur plan ? Évaluons-le ensemble.

Avez-vous un composant à usiner sur plan ? Évaluons-le ensemble.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez votre plan technique [DWG]

Create a free website with Framer, the website builder loved by startups, designers and agencies.

Website by SqualiOnline™