TECHNOLOGIE • PLASTIQUE

TECHNOLOGIE • PLASTIQUE

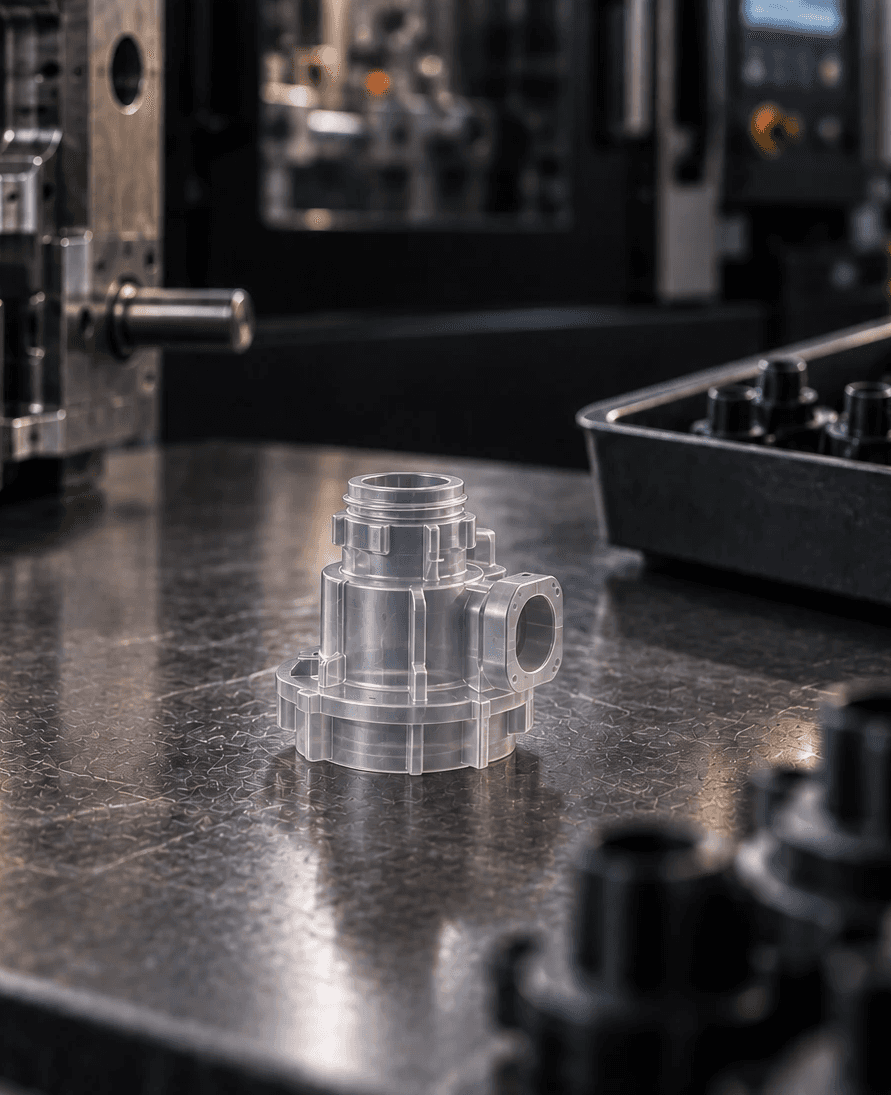
Réduisez poids et contraintes avec les composants en plastique.

Réduisez poids et contraintes
avec les composants en plastique.

Réduisez poids et contraintes avec les composants en plastique.

Nous réalisons des composants plastiques sur plan avec des

procédés choisis selon le matériau, la géométrie et

la quantité, en coordonnant des fabricants asiatiques.

Nous réalisons des composants plastiques sur plan avec des procédés choisis selon le matériau, la géométrie et la quantité, en coordonnant des fabricants asiatiques.

LE PROCÉDÉ PAR INJECTION

LE PROCÉDÉ PAR INJECTION

Du granulé au moule, le composant prend forme.

Du granulé au moule, le composant prend forme.

Du granulé au moule,
le composant prend forme.

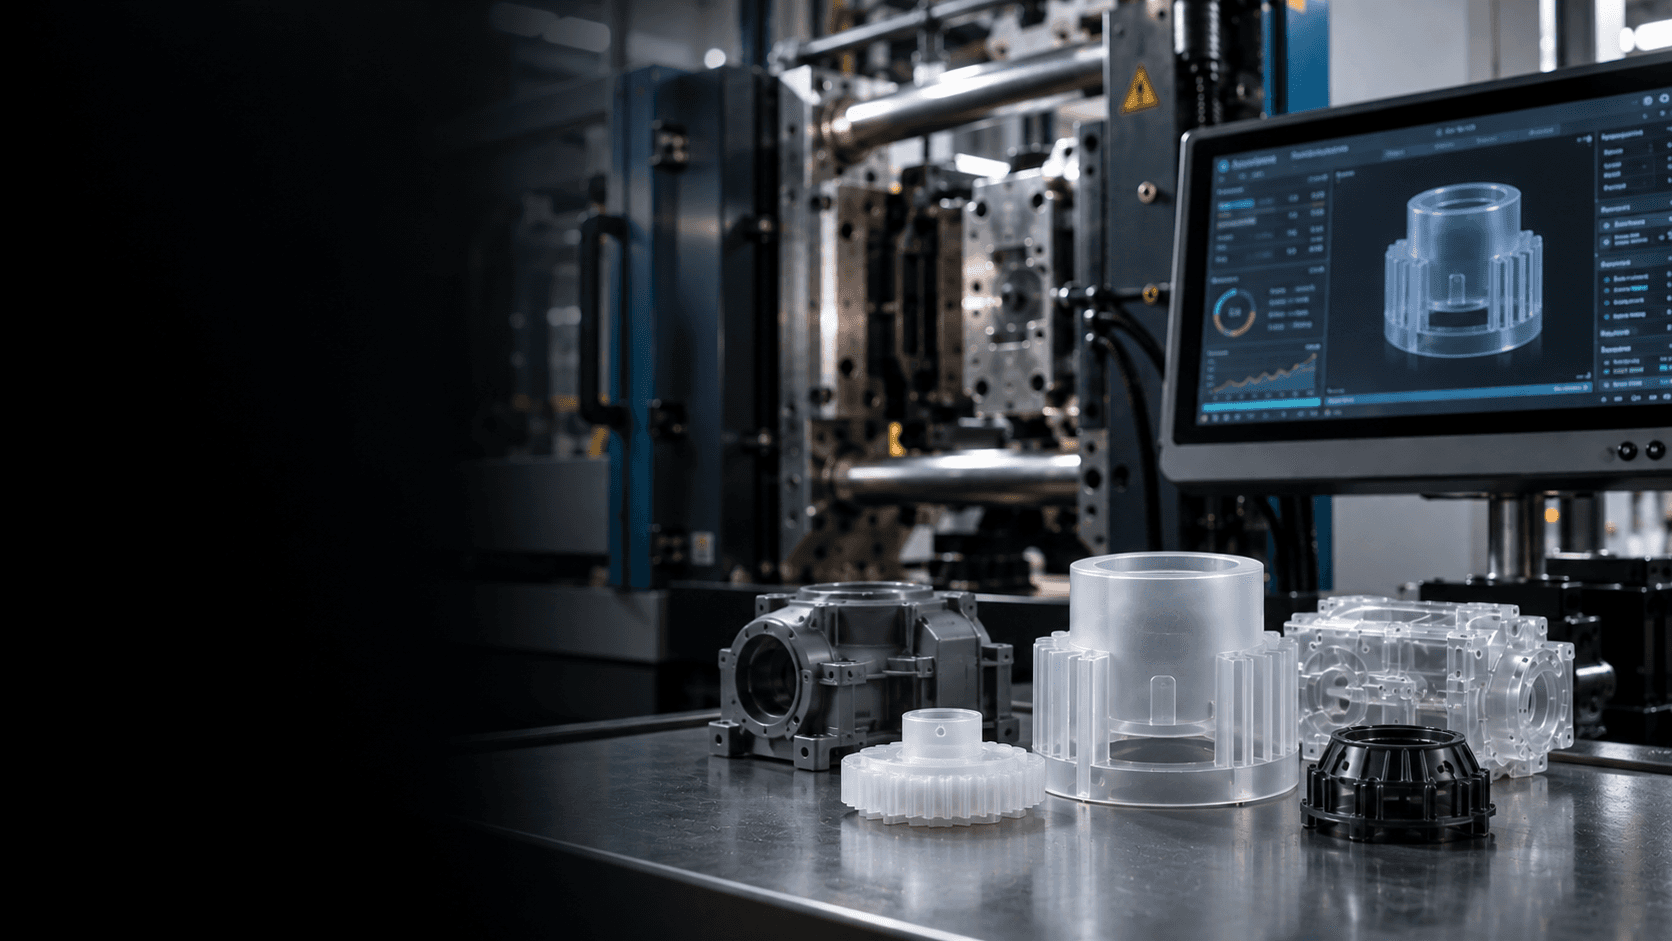
Pour les thermoplastiques moulés par injection, le cycle commence par la préparation du matériau.

Moulage, refroidissement et extraction déterminent la forme et la qualité de la pièce.

Pour les thermoplastiques moulés par injection, le cycle commence par la préparation du matériau.

Moulage, refroidissement et extraction déterminent la forme et la qualité de la pièce.

Pour les thermoplastiques moulés par injection, le cycle commence par la préparation du matériau. Moulage, refroidissement et extraction déterminent la forme et la qualité de la pièce.

01

Analyse du composant

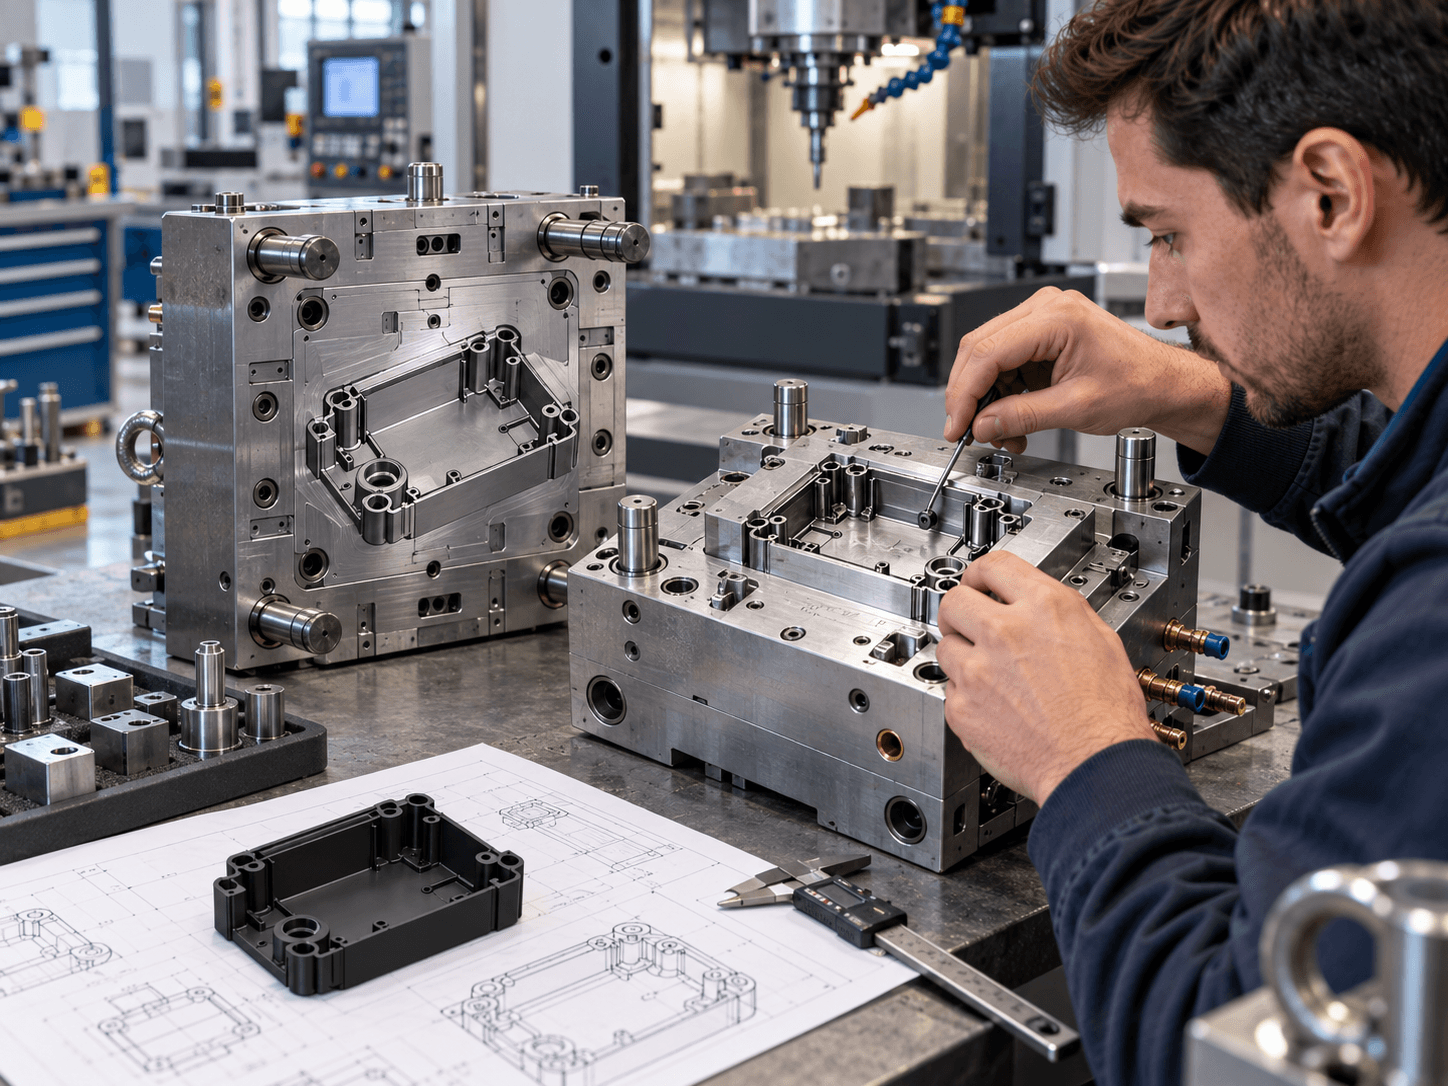
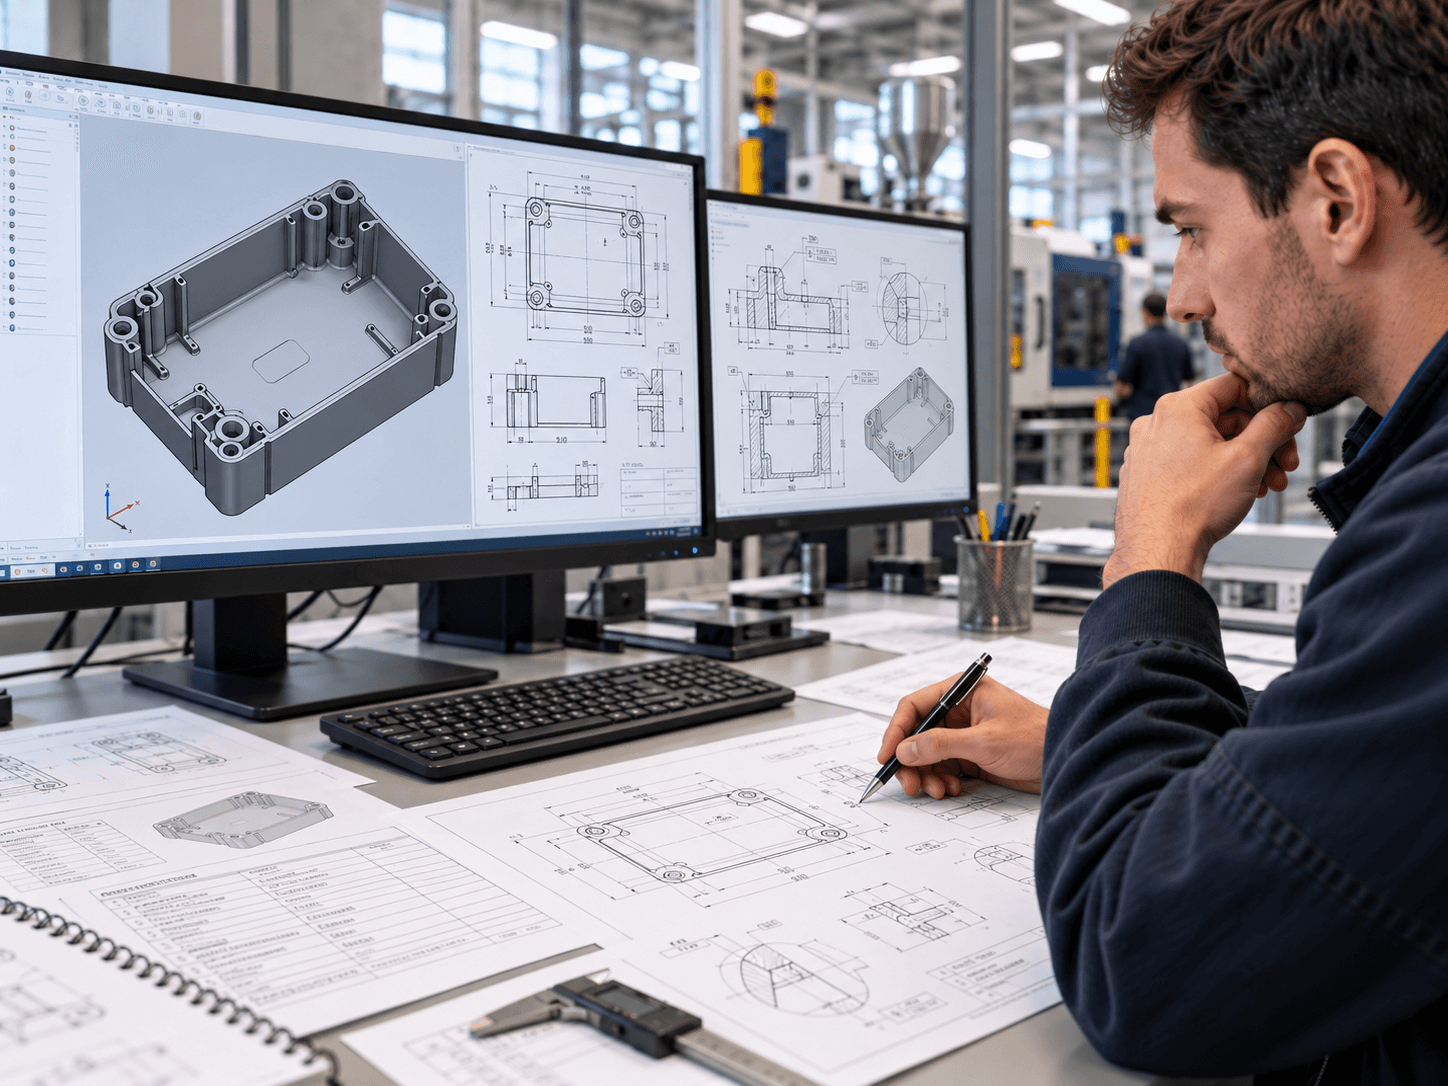
On vérifie les géométries, cotes, tolérances, le matériau et les exigences fonctionnelles du composant.

02

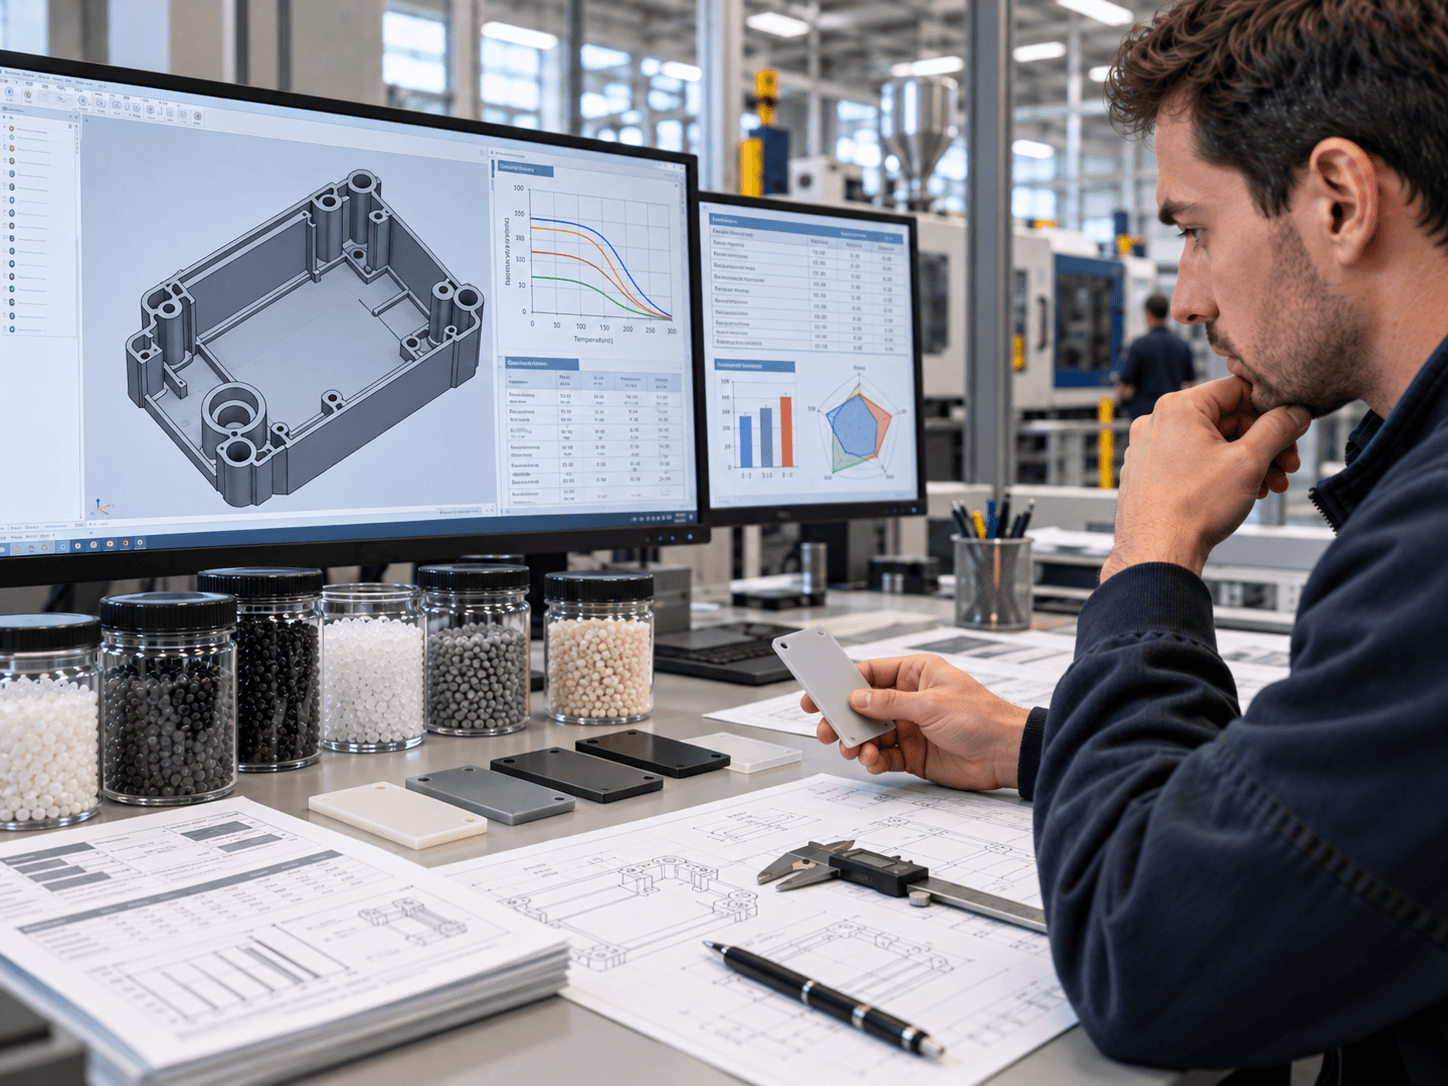
Choix du matériau

03

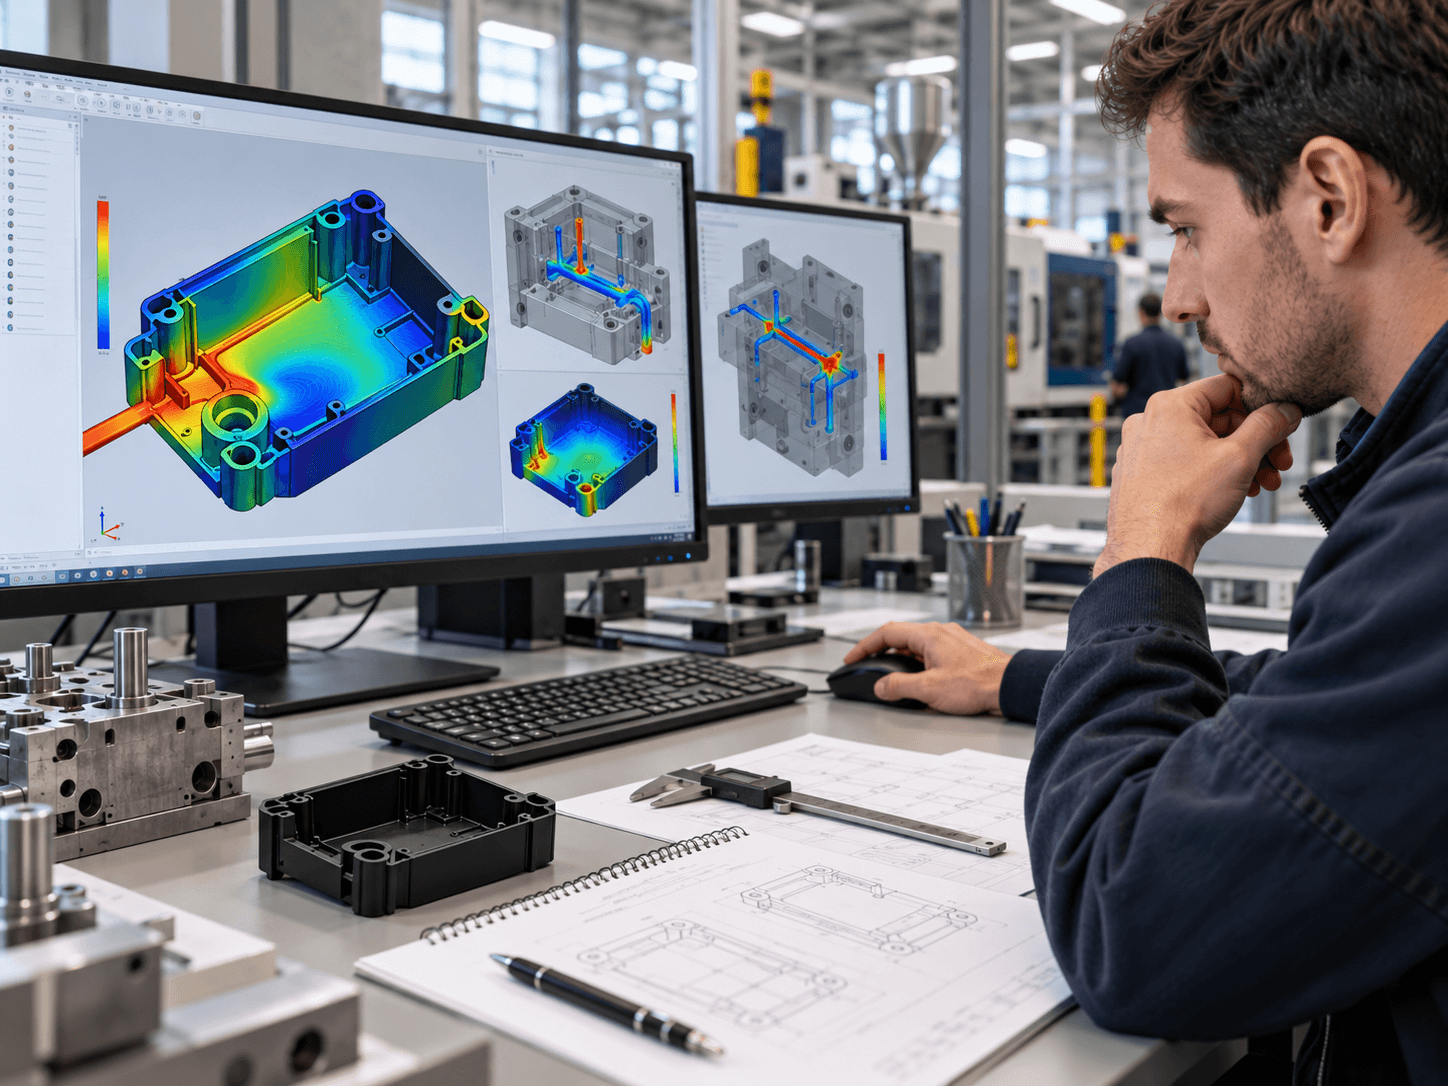
Analyse Moldflow

04

Réalisation du moule

05

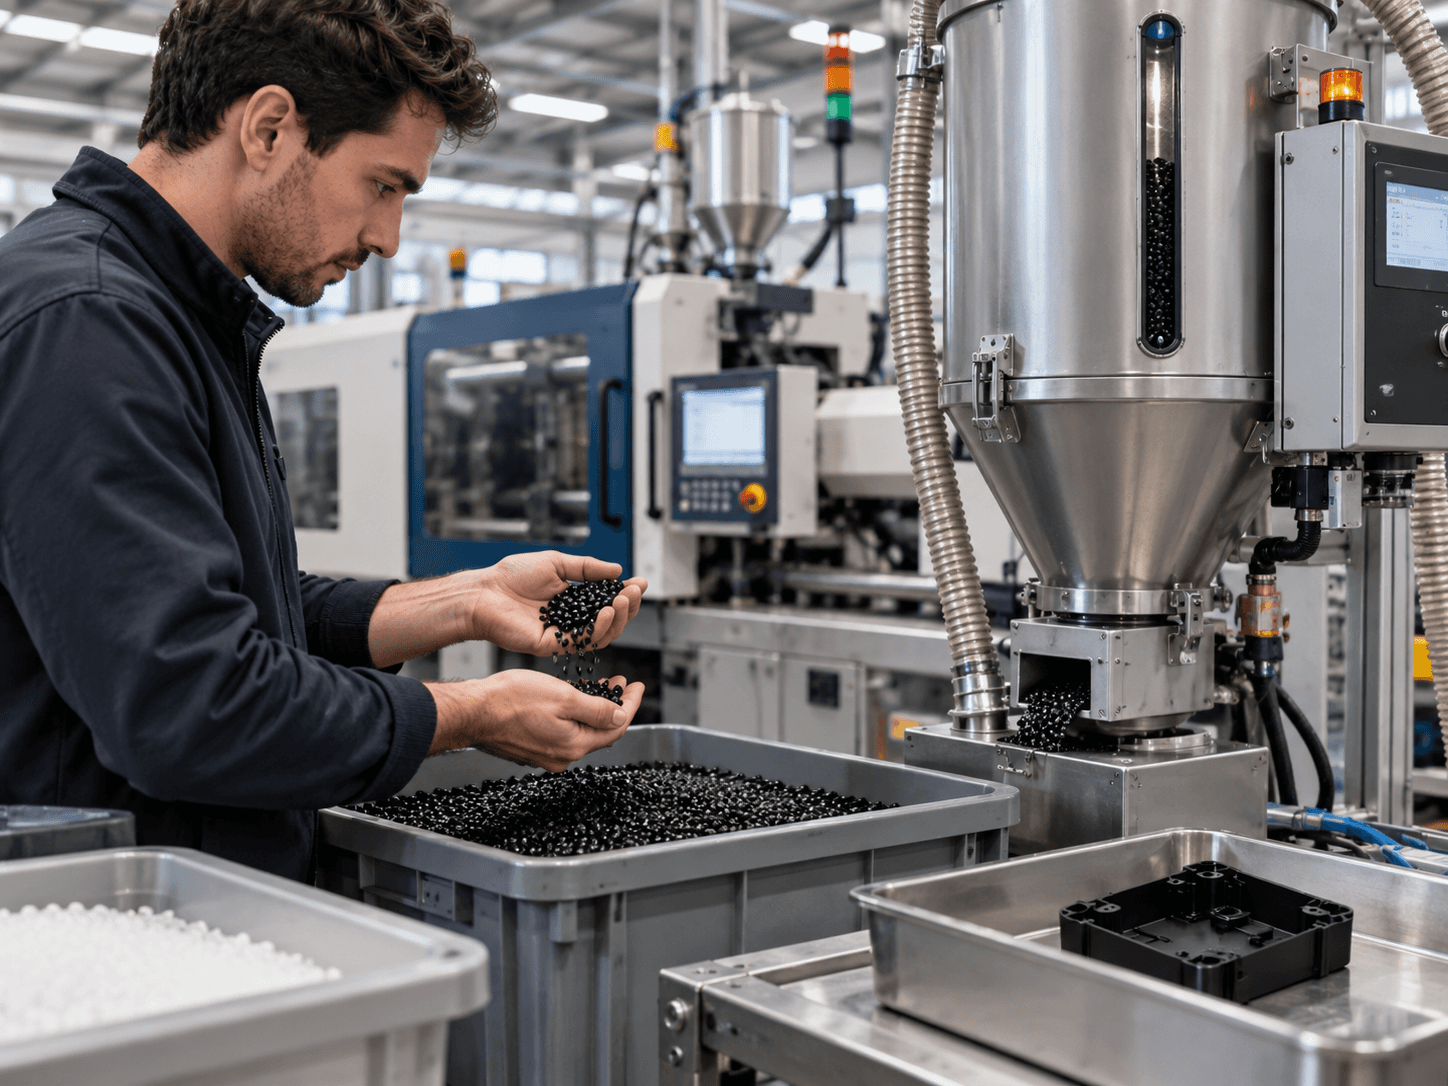
Préparation du matériau

06

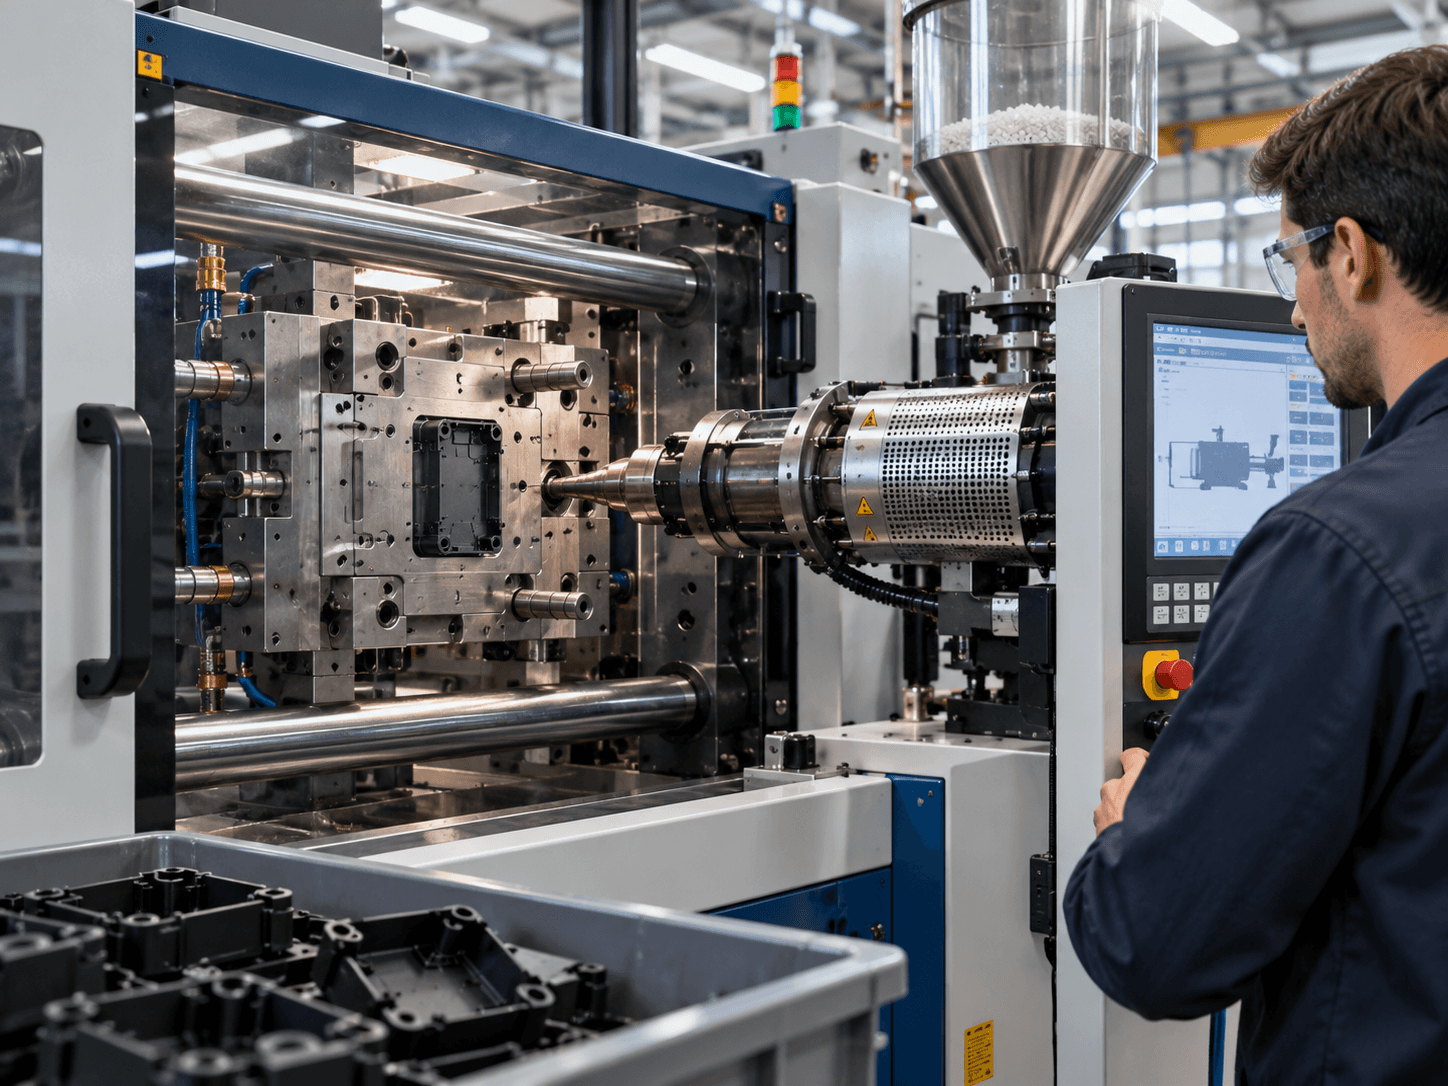
Moulage par injection

07

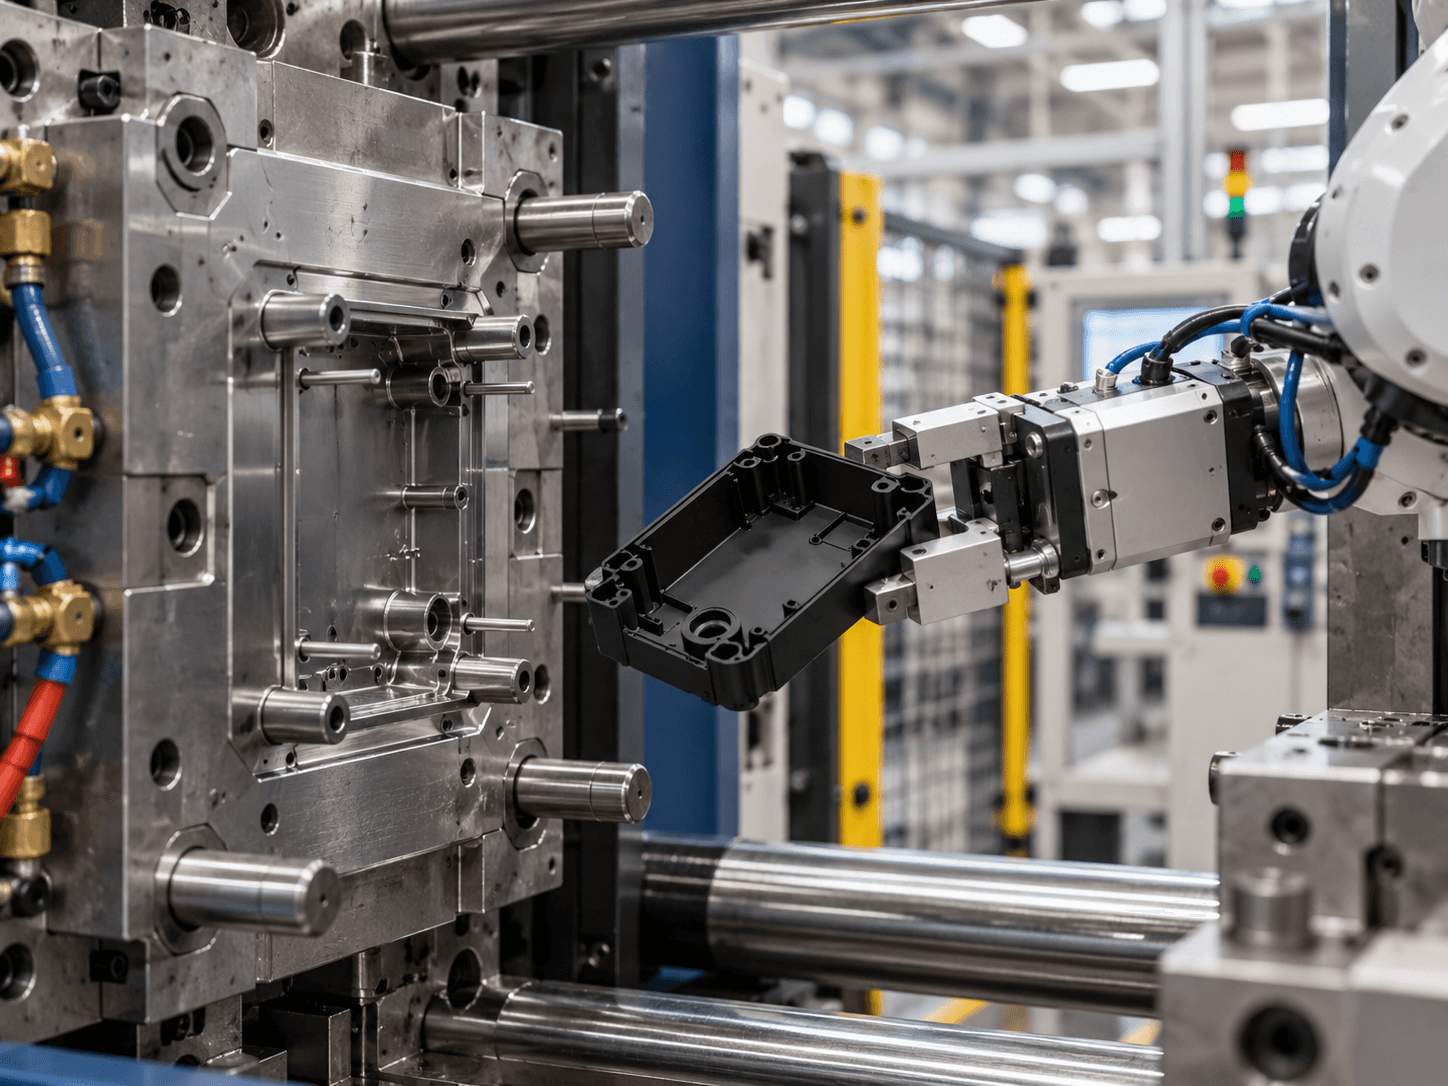
Refroidissement et extraction

08

Contrôle final

Téléchargez une photo depuis le panneau des propriétés

01

02

03

04

05

06

07

08

01

Analyse du composant

On vérifie les géométries, cotes, tolérances, le matériau et les exigences fonctionnelles du composant.

02

Choix du matériau

03

Analyse Moldflow

04

Réalisation du moule

05

Préparation du matériau

06

Moulage par injection

07

Refroidissement et extraction

08

Contrôle final

Téléchargez une photo depuis le panneau des propriétés

01

02

03

04

05

06

07

08

Image avec bordure

LES AVANTAGES DU PLASTIQUE

Géométries intégrées et matériaux choisis pour chaque application.

Géométries intégrées et matériaux choisis pour chaque application.

Géométries intégrées et matériaux choisis pour chaque application.

Les polymères permettent d'intégrer formes et fonctions dans des composants légers. Avec le matériau et le procédé adaptés, on peut obtenir emboîtements, nervures et surfaces finies, ce qui réduit certaines opérations d'assemblage.

Les polymères permettent d'intégrer formes et fonctions dans des composants légers. Avec le matériau et le procédé adaptés, on peut obtenir emboîtements, nervures et surfaces finies, ce qui réduit certaines opérations d'assemblage.

✓

Poids réduit du composant

Poids réduit du composant

✓

Intégration d'emboîtements et de nervures

Intégration d'emboîtements et de nervures

✓

Propriétés définies par le type de polymère

Propriétés définies par le type de polymère

✓

Répétabilité du moulage en série

Répétabilité du moulage en série

✓

Couleurs et surfaces intégrables au projet

Couleurs et surfaces intégrables au projet

MATÉRIAUX ET CAPACITÉS TECHNIQUES
Le polymère détermine le procédé et les performances.

Le polymère détermine le procédé et les performances.

EDR évalue la température, les charges et l'environnement d'utilisation pour choisir matériau et procédé. Injection, caoutchouc et PTFE exigent des cycles de production différents.

EDR évalue la température, les charges et l'environnement d'utilisation pour choisir matériau et procédé. Injection, caoutchouc et PTFE exigent des cycles de production différents.

Technopolymères avancés

Élastomères et caoutchoucs

Polymères techniques

Thermoplastiques

Technopolymères avancés

Élastomères et caoutchoucs

Polymères techniques

Thermoplastiques

Image avec bordure

APPLICATIONS DU PLASTIQUE

APPLICATIONS DU PLASTIQUE

Enveloppes et pièces fonctionnelles
conçues autour de l'usage.

Enveloppes et pièces fonctionnelles
conçues autour de l'usage.

Enveloppes et pièces fonctionnelles conçues autour de l'usage.

Des enveloppes aux pièces mécaniques, le matériau plastique est choisi

selon les charges, l'environnement, l'aspect et les exigences d'emploi.

Des enveloppes aux pièces mécaniques, le matériau plastique est choisi selon les charges, l'environnement, l'aspect et les exigences d'emploi.

LABORATOIRE ET CONTRÔLE QUALITÉ

LABORATOIRE ET CONTRÔLE QUALITÉ

Notre laboratoire interne
pour le contrôle qualité.

Notre laboratoire interne
pour le contrôle qualité.

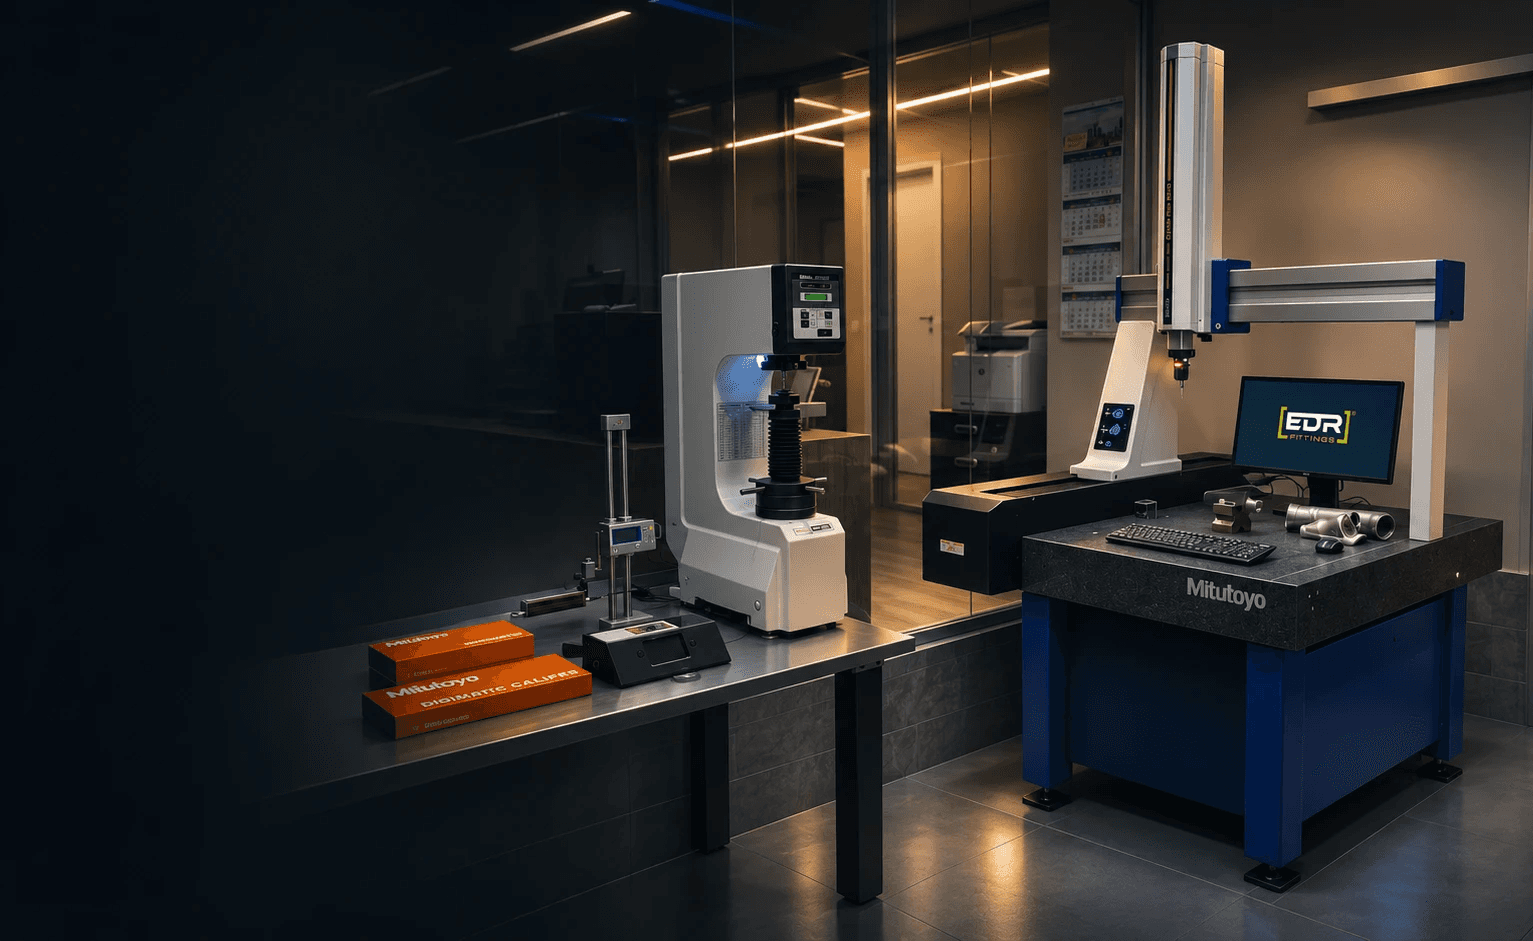
Notre laboratoire interne de contrôle qualité.

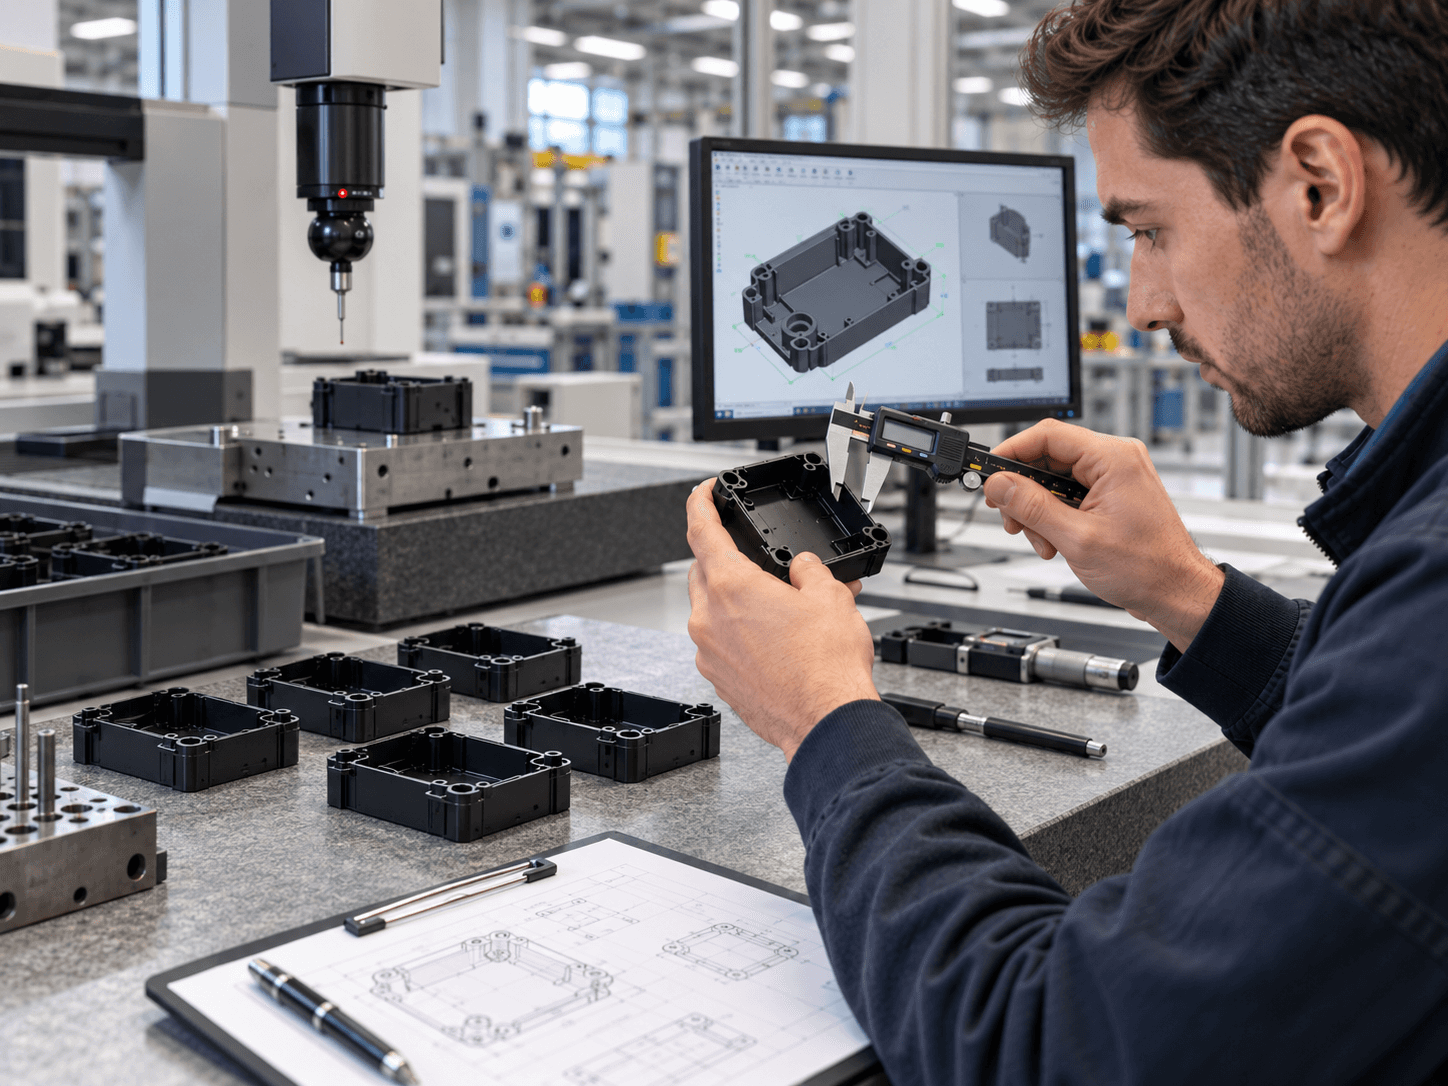
Dans le laboratoire métrologique interne, nous effectuons des vérifications

dimensionnelles et des contrôles ciblés pour évaluer la conformité

des composants.

Dans le laboratoire métrologique interne, nous effectuons

des vérifications dimensionnelles et des contrôles ciblés pour évaluer

la conformité des composants.

Dans le laboratoire métrologique interne, nous effectuons des vérifications dimensionnelles et des contrôles ciblés pour évaluer la conformité des composants.

COMPARATIF DES TECHNOLOGIES

COMPARATIF DES TECHNOLOGIES

Comparer les technologies
pour choisir avec plus de précision.

Comparer les technologies
pour choisir avec plus de précision.

Comparez précision, finition, dimensions et processus pour identifier

la technologie la mieux adaptée aux besoins de votre projet.

Comparez précision, finition, dimensions et processus pour identifier la technologie la mieux adaptée aux besoins de votre projet.

COMPARATIF DES TECHNOLOGIES

Comparer les technologies
pour choisir avec plus de précision.

Comparez précision, finition, dimensions et processus pour identifier

la technologie la mieux adaptée aux besoins de votre projet.

USINAGE
FONDERIE SOUS PRESSION
TOLÉRANCES
Précision maximale(jusqu'à IT 5-7)
Très élevées(ISO 8062 DCTG 3-5)
FINITION
Ra 0.2 - 1.6 µm
Ra 0.8 - 1.6 µm
POIDS / DIMENSIONS
Sans limite théorique
De quelques grammes à ~20 kg
QUANTITÉ MIN. PAR LOT
Flexibles(de 50 pièces aux grandes séries)
Très élevées(>5 000 pièces)
COÛT DE L'OUTILLAGE
FAIBLE
ÉLEVÉ
CARACTÉRISTIQUES MÉCANIQUES
EXCELLENTES
BON
ÉTANCHÉITÉ À LA PRESSION
TRÈS BONNE
IMPRÉGNATION NÉCESSAIRE
MATÉRIAUX
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ALUMINIUM · ZAMA · LAITON
CARACTÉRISTIQUEUSINAGEFONDERIE SOUS PRESSIONFORGEAGEEXTRUSIONFONDERIE DE FONTEMIMPIÈCES FRITTÉESFONDERIE À LA CIRE PERDUETÔLERIE
TOLÉRANCES
Précision maximale(jusqu'à IT 5-7)
Très élevées(ISO 8062 DCTG 3-5)
Moyennes / Bonnes(EN 10243)
UNI EN 755-9
Moyennes / Faibles(ISO 8062 DCTG 8-10)
Excellentes(±0.3% - ±0.5%)
Élevées(IT 8 - IT 11)
Très bonnes(ISO 8062 DCTG 4-6)
Faibles / Moyennes(ISO 2768-m/c)
FINITION
Ra 0.2 - 1.6 µm
Ra 0.8 - 1.6 µm
Ra 3.2 - 6.3 µm
Ra 1.6 µm
Ra 6.3 - 12.5 µm
Ra 0.4 - 1.6 µm
Ra 1.6 - 3.2 µm
Ra 1.6 - 3.2 µm
Ra 6.3 - 12.5 µm
POIDS / DIMENSIONS
Sans limite théorique
De quelques grammes à ~20 kg
De 100g à >1.000 kg
Jusqu'à 6 m
De quelques kg à des dizaines de tonnes
Très petits(<100 g, max ~250 g)
Petits / Moyens(jusqu'à ~2-3 kg)
De quelques grammes à ~150 kg
Moyennes à grandes dimensions et structures
QUANTITÉ MIN. PAR LOT
Flexibles(de 50 pièces aux grandes séries)
Très élevées(>5 000 pièces)
Moyennes / Élevées(>500 pièces)
Moyennes / Élevées(>2 000 pièces)
Faibles / Moyennes(dès 50 pièces)
Très élevées(>10 000 pièces)
Élevées(>5 000 pièces)
Moyennes / Faibles(50 - 500 pièces)
Flexibles(de 50 pièces aux grandes séries)
COÛT DE L'OUTILLAGE
FAIBLE
ÉLEVÉ
MOYEN
FAIBLE
FAIBLE
ÉLEVÉ
ÉLEVÉ
FAIBLE
FAIBLE
CARACTÉRISTIQUES MÉCANIQUES
EXCELLENTES
BON
EXCELLENT
EXCELLENT
BON
EXCELLENTES
EXCELLENTES
BON
BON
ÉTANCHÉITÉ À LA PRESSION
TRÈS BONNE
IMPRÉGNATION NÉCESSAIRE
TRÈS BONNE
TRÈS BONNE
BONNE
TRÈS BONNE
TRÈS BONNE
BONNE(NON ADAPTÉE À L'HYDRAULIQUE)
BONNE(SOUS RÉSERVE D'ESSAI)
MATÉRIAUX
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE
ALUMINIUM · ZAMA · LAITON
ALUMINIUM · ACIERS INOX ET AU CARBONE · ACIERS ALLIÉS · LAITON
ALUMINIUM
FONTE GRISE · GRAPHITE SPHÉROÏDAL · MEEHANITE
ACIERS INOX ET AU CARBONE · ACIERS ALLIÉS · LAITON
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALLIAGES D'ALUMINIUM · LAITON · BRONZE
ACIERS INOX ET AU CARBONE · SUPERALLIAGES · ALUMINIUM · LAITON · BRONZE

QUALITÉ CERTIFIÉE

QUALITÉ CERTIFIÉE

Qualité vérifiée, process maîtrisé.

Qualité vérifiée, process maîtrisé.

Qualité vérifiée, process maîtrisé.

EDR applique des systèmes de gestion et de contrôle reconnus au niveau international, afin de garantir une qualité constante, des processus traçables et la conformité aux normes à toutes les étapes de la production.

EDR applique des systèmes de gestion et de contrôle reconnus au niveau international, afin de garantir une qualité constante, des processus traçables et la conformité aux normes à toutes les étapes de la production.

ISO 9001

Système de management de la qualité

Processus organisés, maîtrisés et orientés vers l'amélioration continue, de la gestion technique à la production.

ISO 9001

Système de management de la qualité

Processus organisés, maîtrisés et orientés vers l'amélioration continue, de la gestion technique à la production.

ACCREDIA

Accréditation et conformité

La certification s'appuie sur un système d'accréditation reconnu, garant de la fiabilité et de la conformité aux normes applicables.

ACCREDIA

Accréditation et conformité

La certification s'appuie sur un système d'accréditation reconnu, garant de la fiabilité et de la conformité aux normes applicables.

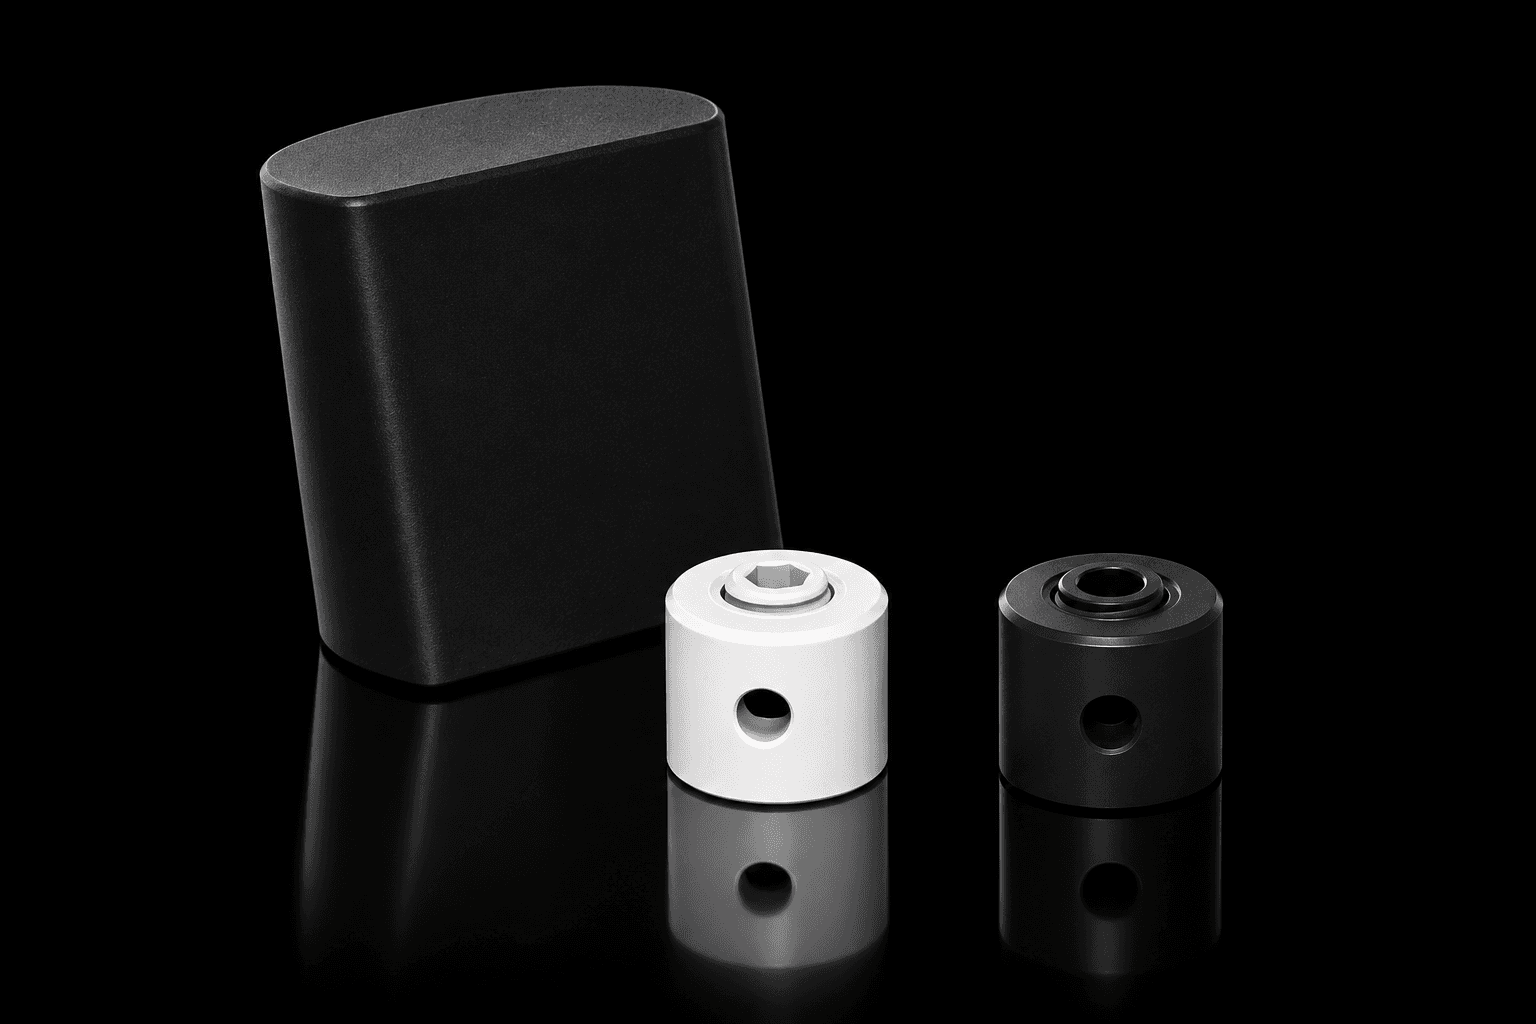
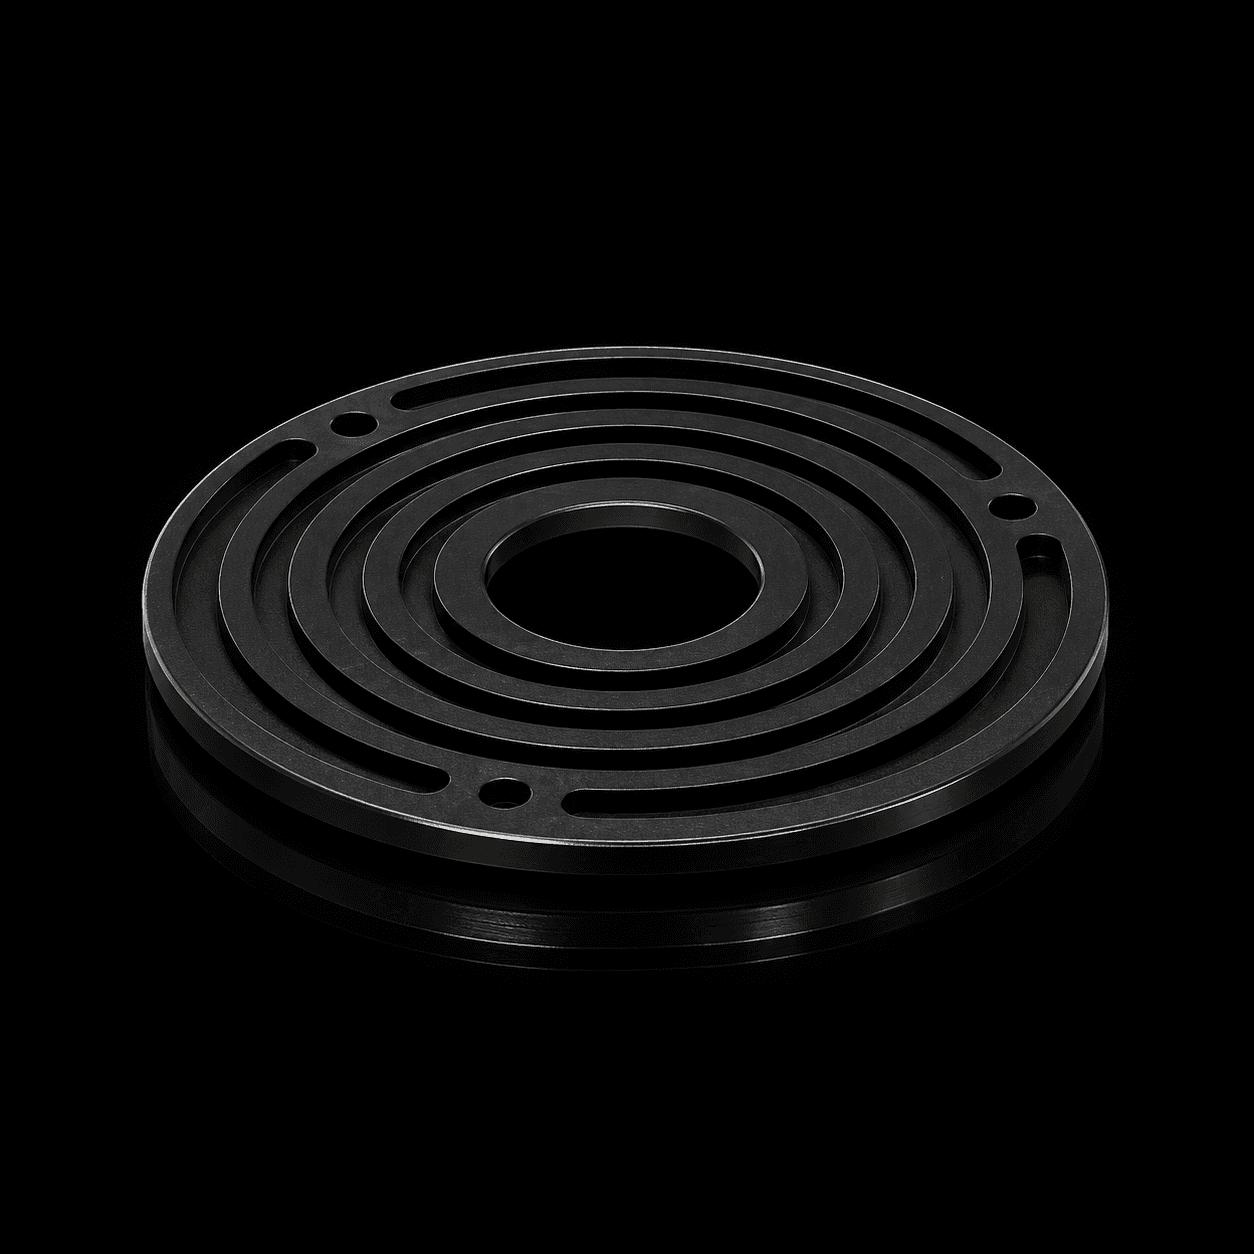
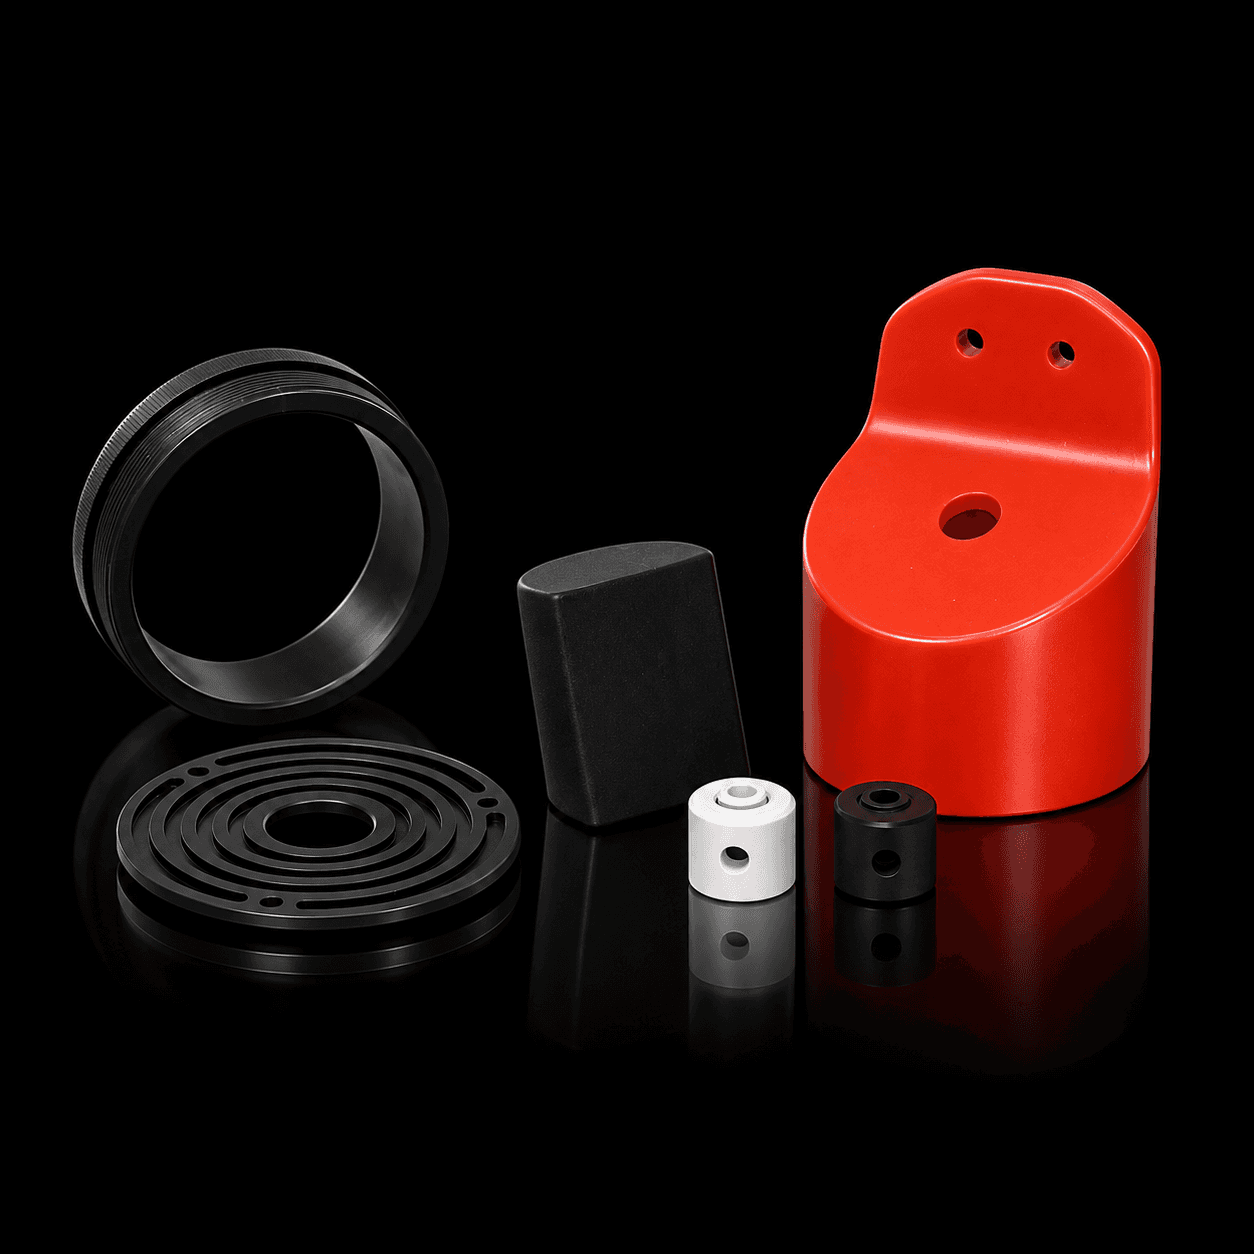
COMPOSANTS RÉALISÉS

COMPOSANTS RÉALISÉS

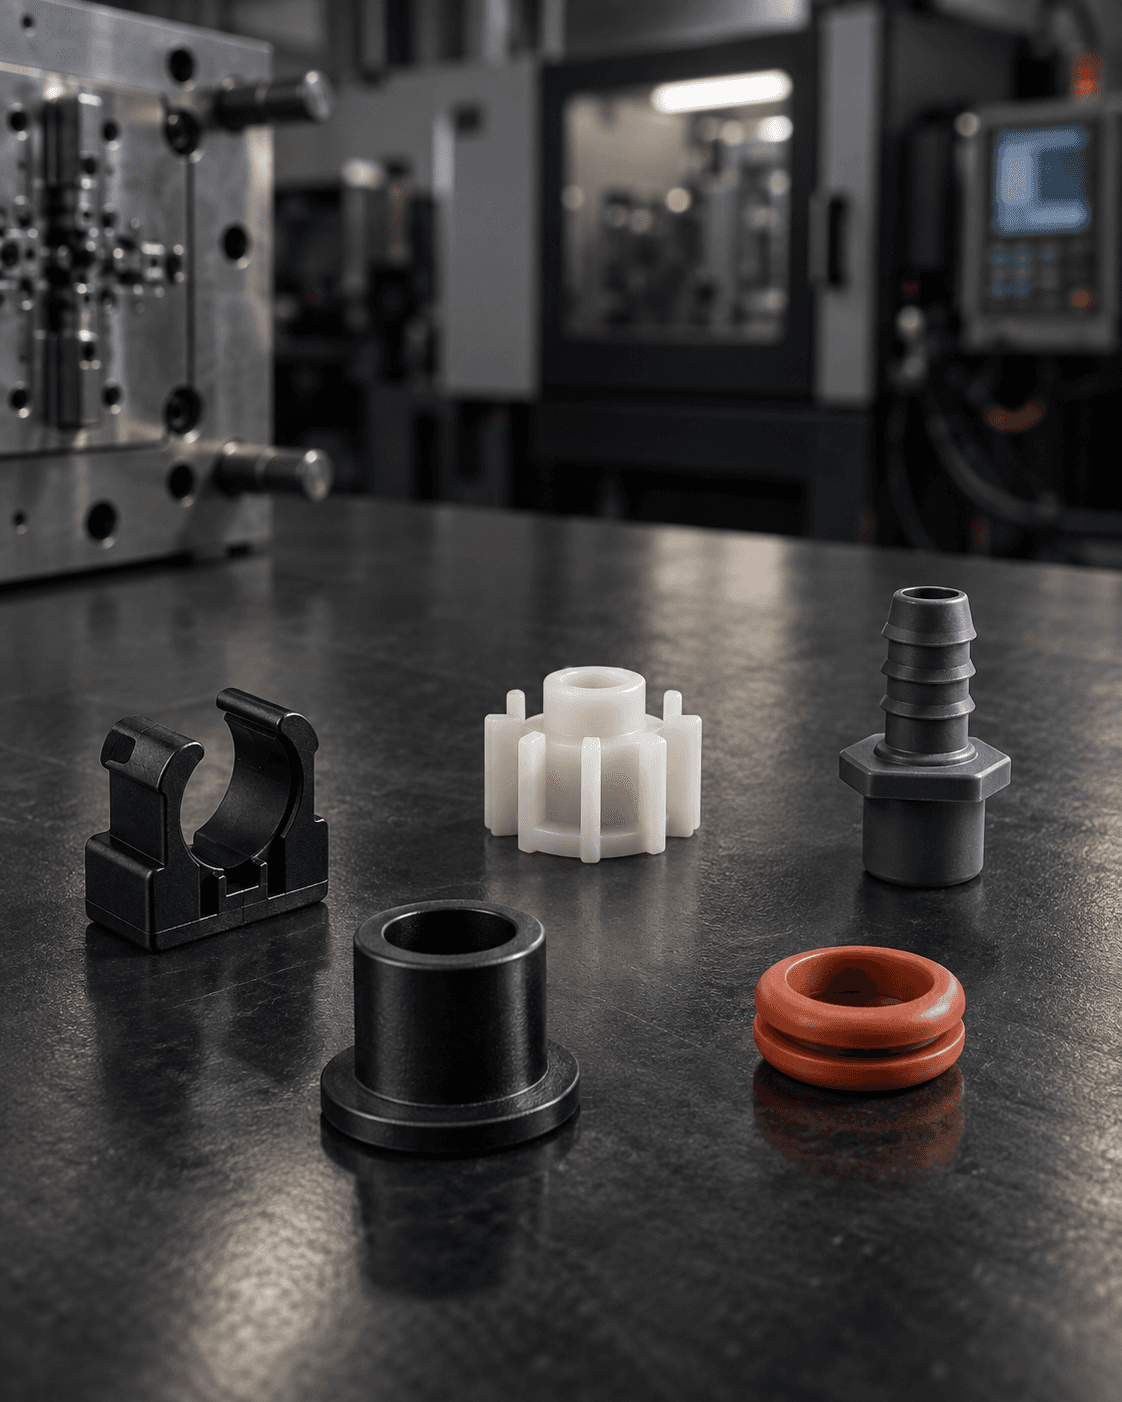
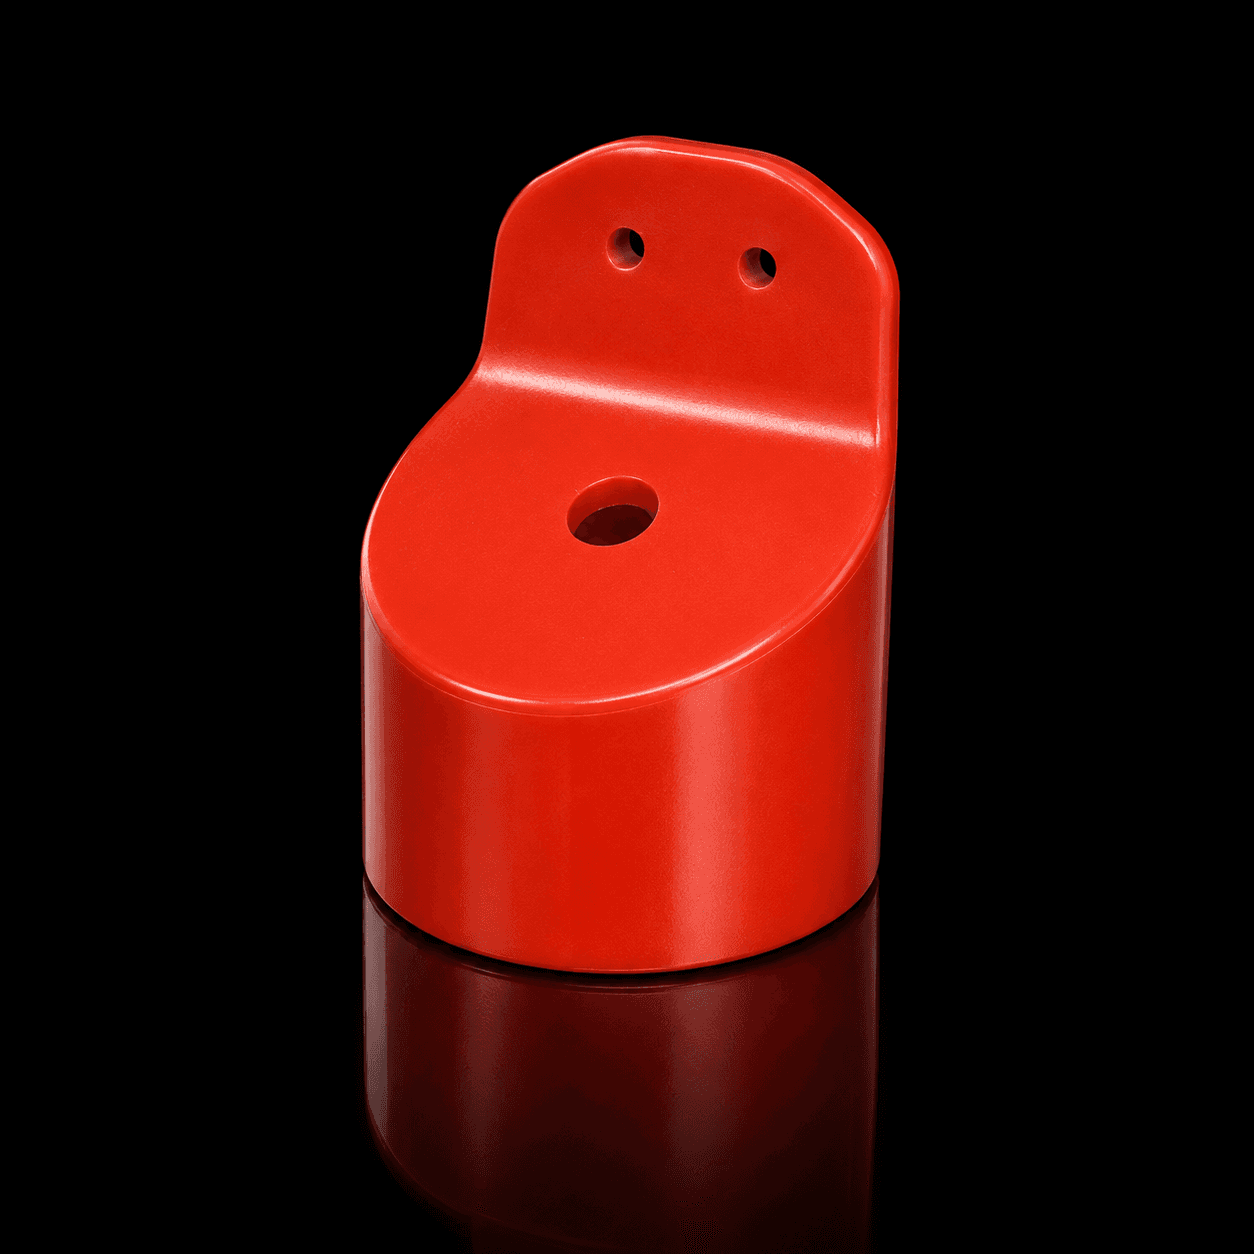
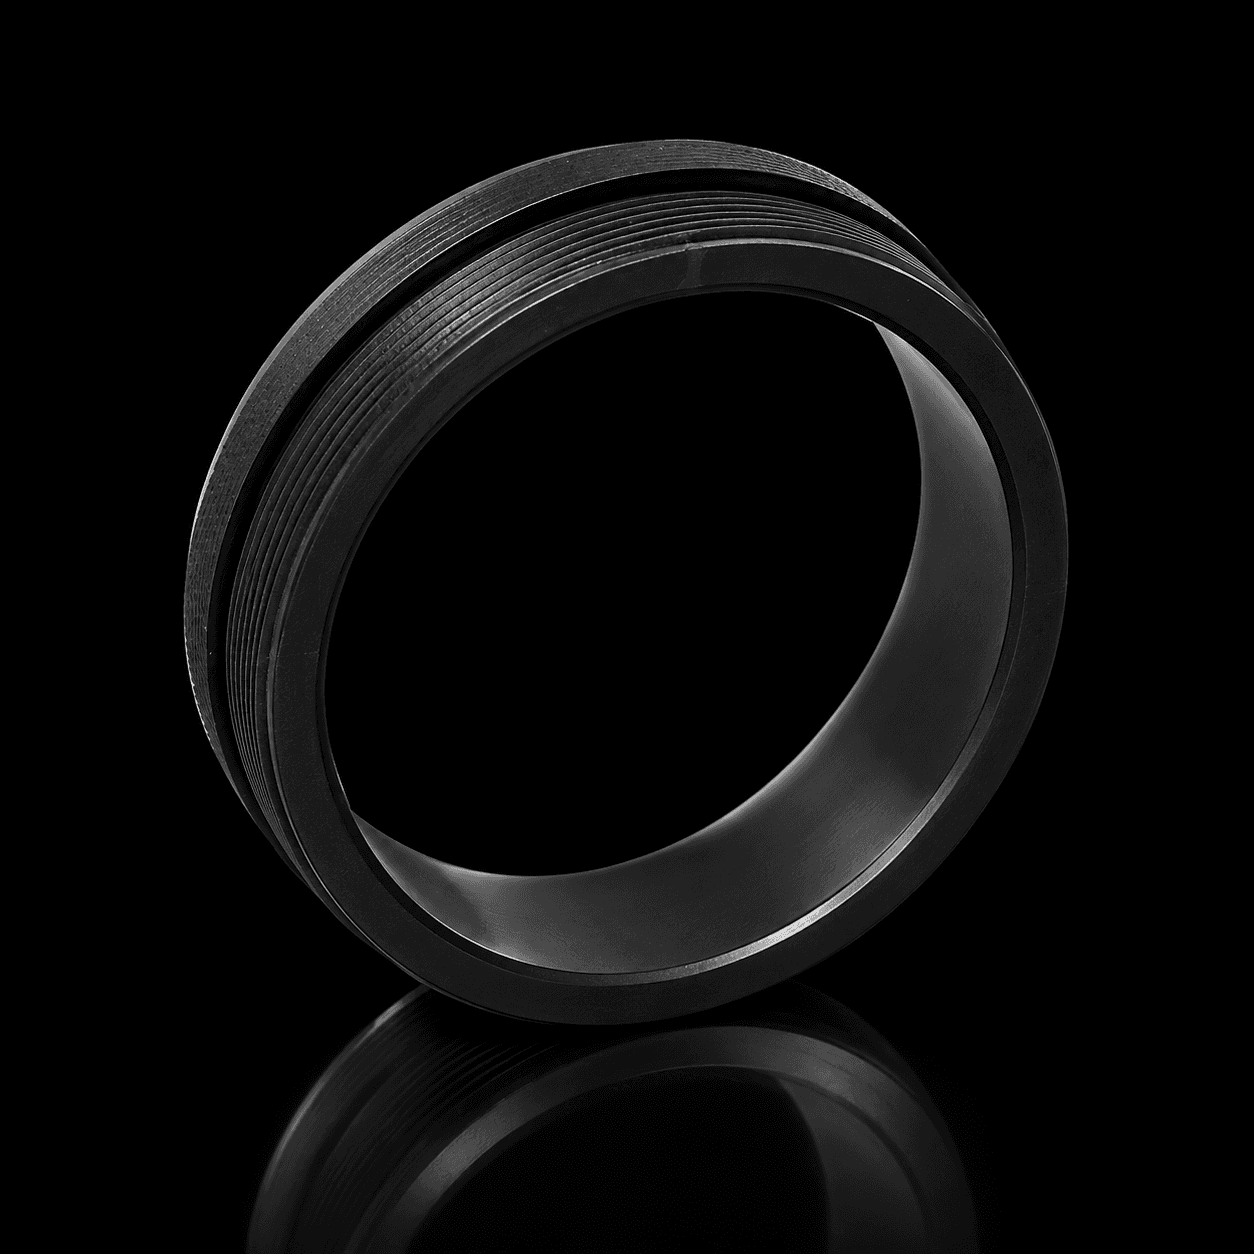
Nos réalisations en matières plastiques.

Nos réalisations en matières plastiques.

Nos réalisations en matières plastiques.

Une sélection de composants réalisés en matières plastiques, sur plan ou échantillon, avec

des géométries, caractéristiques et finitions étudiées pour répondre aux exigences de chaque application.

Une sélection de composants réalisés en matières plastiques, sur plan ou échantillon, avec

des géométries, caractéristiques et finitions étudiées pour répondre aux exigences de chaque application.

Une sélection de composants réalisés en matières plastiques, sur plan ou échantillon, avec des géométries, caractéristiques et finitions étudiées pour répondre aux exigences de chaque application.

QUESTIONS FRÉQUENTES SUR LE PLASTIQUE

QUESTIONS FRÉQUENTES SUR LE PLASTIQUE

Tout ce qu'il faut savoir
sur la transformation des plastiques.

Tout ce qu'il faut savoir sur le la transformation des plastiques.

Polymère, moule et conditions d'utilisation doivent être évalués ensemble. Ces réponses aident à définir une demande de production complète.

Polymère, moule et conditions d'utilisation doivent être évalués ensemble. Ces réponses aident à définir une demande de production complète.

Le plastique est-il toujours moulé par injection ?

L'injection est un procédé courant pour produire des pièces thermoplastiques en série, mais le choix dépend du matériau et du plan. Le caoutchouc et les élastomères peuvent nécessiter moulage et vulcanisation ; pour le PTFE conventionnel, on emploie des cycles spécifiques, différents de l'injection ordinaire des thermoplastiques. Pour certaines géométries ou quantités, l'usinage CNC d'un demi-produit peut convenir. EDR évalue injection, vulcanisation, surmoulage et CNC selon les besoins du composant. Le procédé par injection décrit ici concerne les thermoplastiques et doit être distingué des cycles pour caoutchouc et PTFE.

Comment choisir le matériau pour l'application ?

Outre la rigidité et la résistance, il faut considérer la température, le contact avec des fluides, l'exposition à l'extérieur, le frottement et la stabilité dimensionnelle. Parmi les thermoplastiques, on peut évaluer par exemple PP et ABS ; pour des fonctions techniques, PA, POM ou PC, avec d'éventuelles charges et renforts compatibles. Le nom de la famille ne suffit pas à identifier les performances : nuance, formulation et conditions de service comptent. EDR vérifie le matériau avec le fabricant, en demandant de définir les propriétés fonctionnelles et la documentation nécessaire pour le composant.

Quand investir dans un moule est-il pertinent ?

Le moule doit être évalué en fonction du nombre de pièces prévu sur la durée de vie du produit. Géométrie, matériau, empreintes et finition en influencent le coût, tandis que temps de cycle et rebuts pèsent sur le prix de série. Les contre-dépouilles et les zones difficiles à démouler peuvent nécessiter des mécanismes supplémentaires. EDR compare ces éléments avec les quantités et la cadence des livraisons ; si nécessaire, elle évalue un autre procédé. Lot, échantillonnage, propriété et gestion de l'outillage sont définis dans l'offre.

Comment évaluer tolérances et stabilité de la pièce ?

Le retrait, le refroidissement et le comportement du polymère influencent les cotes. L'humidité et la température d'utilisation peuvent encore les modifier. Tolérances et conditions de mesure doivent être convenues sur le matériau spécifique, en vérifiant les échantillons dans l'état prévu.

Quels détails du plan influent sur la qualité de la pièce ?

Des épaisseurs peu uniformes, des nervures massives et des dépouilles insuffisantes peuvent favoriser retassures, déformations ou difficultés d'éjection. Points d'injection, lignes de soudure et traces d'éjecteurs doivent être évalués sur les surfaces fonctionnelles et esthétiques.

Peut-on produire des pièces destinées au contact alimentaire ?

La destination alimentaire exige la vérification de la nuance, des conditions de contact et de la documentation applicable à la pièce finie. Le nom du polymère ne suffit pas. Les exigences doivent être indiquées avant le choix du matériau.

Les inserts et le surmoulage sont-ils possibles ?

Inserts et surmoulage peuvent intégrer des matériaux ou des fonctions différents, si le projet et le procédé le permettent. Compatibilité, adhérence et dilatations doivent être évaluées. Couleur, texture et éventuelles opérations ultérieures doivent être définies et vérifiées sur les échantillons.

Que faut-il contrôler avant de lancer la série ?

L'échantillonnage permet de vérifier cotes, montage, aspect et exigences fonctionnelles. Le plan de contrôle identifie les caractéristiques critiques et les critères d'acceptation, en les reliant au matériau et à l'indice de révision du plan.
DEMANDEZ UNE ANALYSE TECHNIQUE

Avez-vous un composant à réaliser en plastique ? Évaluons-le ensemble.

Avez-vous un composant à réaliser en plastique ? Évaluons-le ensemble.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez-nous votre plan technique et les principales exigences du projet. Nous analyserons géométrie, matériau, quantités, tolérances et finitions pour vérifier la faisabilité et définir la solution de production la plus adaptée.

Envoyez votre plan technique [DWG]

Create a free website with Framer, the website builder loved by startups, designers and agencies.

Website by SqualiOnline™